

I. Základný princíp: Ako sa stlačený vzduch premieňa na mechanickú energiu?
Ako hlavný pohon v pneumatických systémoch, pneumatický vzduchový valec pri premene energie sa spoliehajú na presnú kombináciu mechaniky tekutín a mechanickej štruktúry. Podrobná analýza musí pokrývať tri kľúčové aspekty: charakteristiky prívodu vzduchu, konštrukčné detaily a princípy výhod.
Priemyselný stlačený vzduch z hľadiska základov prívodu vzduchu vyžaduje sušenie, filtráciu a stabilizáciu tlaku. Typicky by mal byť tlakový rosný bod nižší ako -20 °C a veľkosť častíc pevných nečistôt by mala byť menšia ako 5 μm, aby sa zabránilo poškodeniu vnútorných komponentov valca. Keď upravený stlačený vzduch vstupuje do komory valca cez elektromagnetický ventil, najprv prechádza otvorom na prívod vzduchu na koncovom uzávere a potom sa rovnomerne rozdeľuje na obe strany piestu cez puzdro tlmiča (vybavené v niektorých modeloch), aby sa zabezpečil stabilný tlak pôsobiaci na čelo piesta.
Ak vezmeme ako príklad dvojčinný valec s jednou piestnou tyčou, vnútorná stena valca je podrobená presnému honovaniu, čím sa dosiahne drsnosť povrchu Ra 0,2-0,4 μm. Pracuje s kombinovanými tesneniami (zvyčajne polyuretánové vodiace krúžky U-krúžkov) na pieste, aby sa dosiahlo obojsmerné tesnenie. Vodiace krúžky, väčšinou vyrobené z polytetrafluóretylénu (PTFE), nielen znižujú priame trenie medzi piestom a valcom, ale zabezpečujú aj súosovosť piestu a zabraňujú vychýleniu piestnej tyče. Keď stlačený vzduch vstupuje do komory bez tyče, tlak plynu tlačí piest smerom k komore tyče, zatiaľ čo plyn v komore tyče je vypúšťaný cez výfukový otvor. Počas procesu výfuku niektoré modely používajú tlmič na zníženie hluku (zvyčajne zníženie hluku z 85 dB na menej ako 65 dB). Naopak, keď vzduch vstúpi do komory tyče, piest sa pohybuje v opačnom smere a dokončí cyklus vratného pohybu.
Z hľadiska účinnosti premeny energie je mechanická účinnosť valca ovplyvnená najmä trením tesnenia a stlačiteľnosťou plynu. Za ideálnych podmienok môže účinnosť premeny tlakovej energie na mechanickú dosiahnuť 95 %. V praktických aplikáciách sa však v dôsledku strát trením tesnenia (čo predstavuje približne 5 % až 10 %) a úniku plynu (približne 2 % až 5 %) skutočná účinnosť zvyčajne udržiava medzi 70 % až 90 %. V porovnaní s hydraulickými systémami však pneumatické valce nevyžadujú zložité obvody, ako sú olejové nádrže a potrubia, čo má za následok kratšiu dráhu prenosu energie a vyššiu rýchlosť odozvy. Čas oneskorenia medzi prívodom vzduchu a pohybom piestnej tyče je možné ovládať v rozmedzí 0,02 až 0,05 sekundy, vďaka čomu sú obzvlášť vhodné pre vysokofrekvenčné prevádzkové scenáre (napr. elektronické triedenie komponentov, ktoré môže dokončiť 30 až 50 cyklov za minútu).
Ich výhody prispôsobivosti voči životnému prostrediu si tiež zaslúžia dôraz: samotný stlačený vzduch je netoxický a bez zápachu, a aj keď dôjde k úniku, neznečistí obrobky ani životné prostredie. Preto sú široko používané v priemysle balenia potravín (napr. stroje na formovanie čokolády) a vo farmaceutickom priemysle (napr. zariadenia na plnenie vakcín). V porovnaní s elektrickými pohonmi sú pneumatické valce odolnejšie vo vlhkom prostredí (napr. zariadenia na umývanie áut) a prašnom prostredí (napr. zariadenia na triedenie rudy), čím sa eliminujú obavy z poškodenia motora vlhkosťou alebo prachu vniknutého do vinutí, ktoré spôsobuje poruchy. Pneumatické valce majú navyše vyššiu odolnosť proti preťaženiu. Keď zaťaženie presiahne menovitú hodnotu, piestna tyč sa zastaví bez toho, aby vyhorela ako motor; normálnu prevádzku možno obnoviť jednoducho znížením zaťaženia, čo má za následok nižšie náklady na údržbu.
II. Typová analýza: Ktorý typ valca vyhovuje rôznym scenárom?
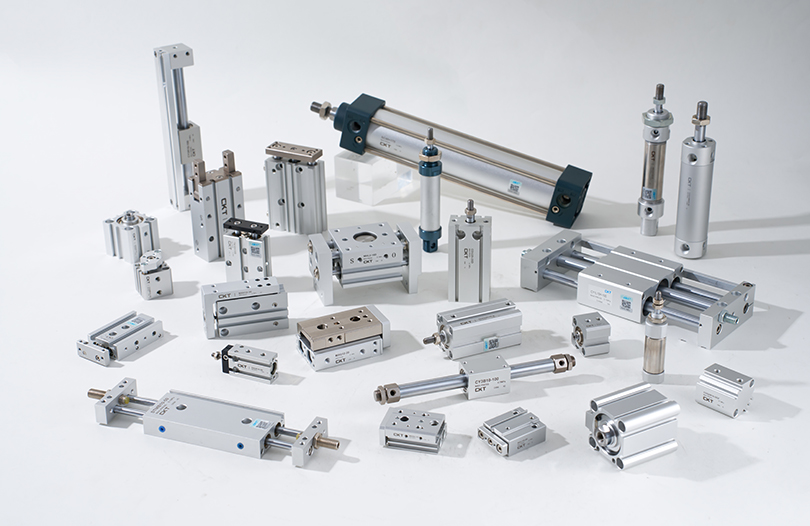
Klasifikácia typov valcov je založená na dôkladnom zhode konštrukčného návrhu, výkonnostných parametrov a požiadaviek scenára. Každý typ má svoju jedinečnú aplikačnú logiku a hranice výkonu:
1. Lineárny typ pohybu: Základná voľba pre konvenčné scenáre
Jednočinné valce: Okrem bežného typu s vratnou pružinou existujú typy so samospádom (vhodné pre scenáre inštalácie zvisle nadol, ako je otváranie brány sila) a typy so spätným tlakom vzduchu (dosahujúce spätný chod cez ďalší nízkotlakový okruh vzduchu, vhodné do úzkych priestorov, kde nie je možné inštalovať pružiny). Ich konštrukčným znakom je, že na ovládanie je potrebný iba jeden prívod vzduchu, čím sa šetrí počet solenoidových ventilov a ich cena je o 15 % až 20 % nižšia ako cena dvojčinných valcov. Avšak pri obmedzení vratnou metódou je ich vratná sila zvyčajne menšia ako prítlačná sila (vratná sila pri typoch s vratnou pružinou je približne 30% - 50% prítlačnej sily) a zdvih by nemal byť príliš dlhý (vo všeobecnosti nepresahujúci 300 mm, inak je pružina náchylná na únavové zlyhanie). V praktických aplikáciách, ako je polohovanie materiálu na montážnych linkách, možno ťah jednočinných valcov ovládať nastavením tlaku prívodu vzduchu (zvyčajne nastaveného na 0,3 – 0,5 MPa), aby nedošlo k rozdrveniu obrobkov, a na presné zistenie, či je piest na svojom mieste, možno použiť magnetické spínače.
Dvojčinné valce: Na základe spôsobu inštalácie ich možno rozdeliť na štandardné typy (predná príruba, zadná príruba, držiak na pätku, držiak na čap atď.) a kompaktné typy (konštrukcia integrovaného valcového valca a koncového uzáveru, skrátenie dĺžky o 20 % - 30 %). Obe strany piestu vydržia tlak a rozdiel medzi ťahovou a ťažnou silou pramení hlavne z plochy prierezu piestnej tyče (účinná silonosná plocha komory ojnice sa rovná efektívnej silonosnej ploche komory bez pístnice mínus plocha prierezu piestnej tyče). Ak vezmeme ako príklad valec s priemerom vŕtania 50 mm a priemerom piestnej tyče 20 mm, je ťah bezpístnicovej komory približne 980 N a ťažná sila komory ojnice je približne 750 N. Preto v scenároch vertikálneho zdvíhania s ťažkými bremenami by mal byť uprednostňovaný smer pôsobenia sily v komore bez tyče. V automatizovaných výrobných linkách sa dvojčinné valce často používajú v spojení s vodiacimi zariadeniami (napr. lineárne vedenia) na zlepšenie presnosti pohybu. Napríklad v zariadeniach na uťahovanie skrutiek na montážnych linkách automobilových dielov valec poháňa uťahovací hriadeľ tak, aby sa pohyboval hore a dole, čím sa dosahuje presnosť opakovaného polohovania ±0,1 mm.
Miniatúrne/tenké valce: Miniatúrne valce (s priemerom vŕtania ako 6 mm, 8 mm, 10 mm) majú zvyčajne valcové valce vyrobené z nehrdzavejúcej ocele a piestne tyče sú pochrómované tvrdým chrómom (hrúbka pokovovania 5-10 μm), aby odolali miernym nárazom. Pri montáži modulov kamier mobilného telefónu musia miniatúrne valce tlačiť komponenty šošoviek na umiestnenie na úrovni mikrónov, takže na stabilitu pohybu valca sú kladené vysoké požiadavky. Zvyčajne sú vybavené škrtiacimi ventilmi (napr. ihlovými) na ovládanie rýchlosti v rozmedzí 50-100 mm/s. Tenké valce (s priemerom vŕtania 20 mm – 100 mm) majú koncové uzávery vyrábané lisovaním, čím sa znižuje hmotnosť o 40 % v porovnaní so štandardnými typmi, vďaka čomu sú vhodné na inštaláciu v úzkych priestoroch, napríklad medzi valce tlačového stroja a pod revolvery CNC obrábacích strojov. Niektoré tenké valce tiež obsahujú drážky na upevnenie magnetických spínačov, čím sa eliminuje potreba ďalších držiakov a šetrí sa čas inštalácie. Majú štruktúru dvojitého tesnenia (primárne tesnenie, sekundárne tesnenie), s rýchlosťou úniku riadenou pod 5 ml/min (za štandardných podmienok).
2. Bezpiestové valce: Priestorovo optimalizované riešenie pre scenáre s dlhým zdvihom
Hlavná technológia mechanicky spojených bezpiestových valcov spočíva v systéme tesnenia. Dvojvrstvový tesniaci pásik (vnútorný polyuretánový tesniaci pásik a vonkajší prachotesný pás z nitrilovej gumy) je použitý na štrbine na valci. Tesniaca lišta je upevnená tesniacim prítlačným blokom na koncovom uzávere, aby sa zabezpečilo, že nedochádza k úniku plynu. Spojenie medzi posúvačom a piestom je vyrobené z vysokopevnostného zliatinového materiálu (napr. hliníková zliatina 6061-T6) s anodizačnou úpravou (hrúbka oxidového filmu 10-15μm), čím sa zvyšuje odolnosť proti opotrebeniu viac ako 3-krát. Počas prevádzky sa musí posúvač pohybovať v spojení s vodiacou koľajnicou (napr. vstavané lineárne ložisko), aby sa predišlo poškodeniu tesniaceho pásu spôsobenému excentrickým zaťažením. Maximálne prípustné excentrické zaťaženie je zvyčajne 10%-15% menovitého zaťaženia. Napríklad v dopravnom spojení podvozku automobilovej montážnej linky musí mechanicky pripojený bezpiestový valec poháňať podvozok s hmotnosťou 50 kg, aby sa mohol pohybovať so zdvihom až 5 m. V tomto prípade by sa mala zvoliť zosilnená vodiaca koľajnica a rýchlosť by sa mala regulovať na 0,8 – 1,2 m/s, aby sa predišlo vibráciám zariadenia spôsobeným nadmernou zotrvačnosťou.
Magnetické krúžky magnetických beztyčnicových valcov sú vyrobené z neodymovo-železo-bórového vysokopevnostného magnetického materiálu s magnetickým energetickým produktom 35-40MGOe. Synchrónny pohyb sa dosahuje prostredníctvom magnetickej príťažlivosti medzi vnútorným magnetickým krúžkom na pieste a vonkajším magnetickým krúžkom na vonkajšom pohyblivom tele. Aby sa zabezpečila stabilná magnetická sila, medzera medzi vnútorným a vonkajším magnetickým krúžkom by mala byť kontrolovaná na 0,5-1 mm a materiál valca musí byť nemagnetický (napr. hliníková zliatina, nehrdzavejúca oceľ 304). Ich výhoda spočíva v beztyčovej konštrukcii, ktorá poskytuje lepší tesniaci výkon s takmer nulovým únikom, vďaka čomu sú vhodné pre scenáre s vysokými požiadavkami na čistotu (napr. preprava polovodičových plátkov). Ich nosnosť je však obmedzená magnetickou silou, zvyčajne s maximálnym zaťažením nie viac ako 30 kg a nie sú vhodné pre vysokofrekvenčné scenáre štart-stop (inak je magnetický krúžok náchylný na demagnetizáciu).
3. Rotačné valce: Špecializované pohony pre rotačný pohyb
Rotačné valce s ozubeným hrebeňom a pastorkom: Hrebeň a piest sú navrhnuté ako integrovaná jednotka a profil zubov hrebeňa je väčšinou evolventný (modul 1-3). Pracuje s vysoko presnými ozubenými kolesami (presnosť prevodovky až do stupňa 5), aby sa zabezpečila chyba uhla natočenia menšia ako ±0,5°. Niektoré modely sú vybavené skrutkami na nastavenie uhla, ktoré umožňujú jemné nastavenie uhla natočenia v rozmedzí ±5°, aby sa splnili presné požiadavky na polohovanie. V scenároch riadenia ventilov (napr. potrubné ventily v úpravniach vody) môžu otočné valce s ozubeným hrebeňom a pastorkom ovládať rýchlosť otáčania úpravou tlaku prívodu vzduchu (zvyčajne 0,4-0,6 MPa) a dosiahnuť otvorenie, zatvorenie a udržanie medzipolohy pomocou snímačov polohy so životnosťou viac ako 1 milión cyklov.
Lopatkové rotačné valce: Lopatka a rotor sú spojené kľúčom a tesnenia (zvyčajne kombinované tesnenia z nitrilovej gumy PTFE) musia byť inštalované na oboch stranách lopatky, aby sa zabránilo úniku plynu z jednej strany na druhú. Vnútorná stena statora vyžaduje presné opracovanie, aby sa zabezpečila tesniaca medzera 0,02-0,05 mm medzi statorom a lopatkou; v opačnom prípade sa účinnosť výrazne zníži. Uhol natočenia rotačných valcov lopatkového typu je zvyčajne pevný uhol, ako napríklad 90°, 180° a 270°. Pre ľubovoľné ovládanie uhla je potrebný regulátor uhla. Kvôli konštrukčným obmedzeniam je ich výstupný krútiaci moment malý (napr. valec lopatkového typu s priemerom vŕtania 40 mm má maximálny krútiaci moment približne 5 N·m), preto sa väčšinou používajú na otáčanie ľahkých upínadiel (napr. upínanie malých obrobkov). Tesnenia je potrebné pravidelne vymieňať (zvyčajne každých 3 – 6 mesiacov), aby sa zabezpečila tesnosť.
4. Špecializované typy pre extrémne prostredia: Adaptívny dizajn pre drsné podmienky
Vo vysokoteplotnom prostredí (napr. zariadenia na manipuláciu s oceľovými predvalkami v hutníckom priemysle s prevádzkovou teplotou 200 – 300 °C) musia fľaše používať materiály odolné voči vysokým teplotám: telo valca je vyrobené z nehrdzavejúcej ocele 316L (ktorá odolá teplotám pod 300 °C), tesnenia sú vyrobené z fluórovanej gumy s dlhodobou prevádzkovou teplotou -20 °C krátkodobá odolnosť do 250°C) a povrch piestnice je potiahnutý keramikou (tvrdosť až HV1000 alebo vyššia, zvyšuje odolnosť proti opotrebeniu 5-krát). Okrem toho je potrebné pridať chladiče na koncové uzávery, aby sa zabránilo prenosu tepla na tesnenia, čo by spôsobilo starnutie.
V korozívnom prostredí (napr. lodné inžinierske zariadenia v kontakte so soľou morskej vody) vyžadujú valce komplexnú antikoróznu úpravu: valec valca je vyrobený z nehrdzavejúcej ocele 316L s pasiváciou, piestna tyč je vyrobená z nehrdzavejúcej ocele 316L alebo je pochrómovaná (hrúbka pokovovania 20-30μm), piesty a ostatné komponenty sú vyrobené z nehrdzavejúcej ocele, piesty a ostatné časti sú vyrobené z nehrdzavejúcej ocele fluorokaučuk alebo perfluoroéterový kaučuk so silnou odolnosťou proti korózii. Niektoré modely tiež inštalujú antikorózne filtre na vzduchové otvory, aby sa ďalej zabránilo vnikaniu korozívnych plynov do vnútra valca.
V prostrediach čistých priestorov (napr. výroba polovodičových čipov vyžadujúcich čistotu ISO triedy 1) musia valce spĺňať požiadavky na nízke emisie častíc a nízku prchavosť: valec valca a piestna tyč sú vyrobené z nehrdzavejúcej ocele 316L s presným leštením (drsnosť povrchu Ra 0,1-0,2μm), aby sa zabránilo priľnavosti prachu; nekovové komponenty, ako sú tesnenia a vodiace krúžky, sú vyrobené z materiálov s nízkymi emisiami častíc, ako je PTFE alebo modifikovaný polyetylén, a podrobujú sa vysokoteplotnému čisteniu, aby sa odstránili prchavé látky; povrch valca je podrobený antistatickej úprave, aby sa zabránilo statickej adsorpcii prachu. Okrem toho musí byť výfuk z tlakových fliaš špecifických pre čisté priestory ošetrený vysoko účinným vzduchovým filtrom pevných častíc (HEPA), aby sa predišlo znečisteniu prostredia čistých priestorov výfukovými plynmi.|
III. Sprievodca výberom: Presné prispôsobenie požiadaviek prostredníctvom päťrozmerných parametrov
Výber valca priamo určuje stabilitu a účinnosť zariadenia. Je potrebné systematicky zvážiť rozmery jadra, ako je zaťaženie, tlak a zdvih, v kombinácii s praktickými prevádzkovými krokmi:
1. Výpočet zaťaženia: Ujasnite si požadovaný ťah/ťahovú silu
Najprv analyzujte typ zaťaženia (horizontálny pohyb, vertikálne zdvíhanie atď.). Pri horizontálnom zaťažení treba brať do úvahy koeficient trenia (zvyčajne 0,1-0,3) a pri zvislom zaťažení treba brať do úvahy gravitačné zrýchlenie. Logika výpočtu pre skutočný ťah je: skutočný ťah = skutočný pracovný tlak × efektívna plocha piesta × koeficient účinnosti.
Spomedzi nich musí skutočný pracovný tlak brať do úvahy stratu tlaku privádzaného vzduchu (napr. pri dĺžke potrubia 10 m a priemere 8 mm je tlaková strata približne 0,02 až 0,05 MPa), takže skutočný pracovný tlak je zvyčajne o 5 % až 10 % nižší ako tlak privádzaného vzduchu. Pre efektívnu plochu piestu je v prípade valca s jednou piestovou tyčou efektívna plocha komory bez pístnice prierezová plocha vnútrajška valca a efektívna plocha komory tyče je plocha prierezu valca mínus plocha prierezu piestnej tyče. Koeficient účinnosti závisí od presnosti valca: 0,7-0,8 pre bežné valce a 0,8-0,9 pre vysoko presné valce (napr. vedené valce).
Ako príklad si vezmeme scenár nakloneného tlačenia pri 30°: hmotnosť obrobku je 50 kg, posúva sa na vodiacej koľajnici (koeficient trenia 0,15), so zrýchlením 0,8 m/s² počas fázy zrýchlenia a tlakom prívodu vzduchu 0,6 MPa (skutočný pracovný tlak 0,55 MPa). Najprv vypočítajte celkovú silu zaťaženia: zložka gravitácie v naklonenom smere = 50 kg × 9,8 m/s² × sin30° ≈ 245 N; trecia sila = 50 kg × 9,8 m/s² × cos30 ° × 0,15 ≈ 63,6 N; zotrvačná sila = 50 kg × 0,8 m/s² = 40 N; celková sila zaťaženia = súčet týchto troch častí, približne 348,6 N. Ak sa na silové ložisko použije bezpiestová komora a koeficient účinnosti je 0,8, požadovaná efektívna plocha piesta = celková zaťažovacia sila / (skutočný pracovný tlak × koeficient účinnosti), vypočítaná na približne 7,97 × 10^-4 m². Priemer otvoru možno odvodiť z efektívnej plochy, vypočítanej na približne 31,6 mm. V praxi by sa mal zvoliť štandardný priemer otvoru 40 mm (séria štandardných priemerov otvoru: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm atď.). V tomto čase je skutočný ťah = 0,55 MPa × efektívna plocha komory bez tyče pre priemer otvoru 40 mm × koeficient účinnosti 0,8, približne 552 N. Bezpečnostný faktor (pomer skutočného ťahu k celkovej zaťažovacej sile) je približne 1,58, čím spĺňa požiadavku na bezpečnostný faktor 1,5-2.
2. Zdvih a vyrovnávanie: Vyhnite sa nárazom pohybu
Výber zdvihu musí brať do úvahy skutočnú vzdialenosť pohybu zariadenia a bezpečnostnú rezervu. Okrem konvenčného rozpätia 5 % – 10 % by sa mali zvážiť aj nasledujúce faktory: ak sa valec používa na posúvanie obrobkov do špecifikovanej polohy, musí sa vyhradiť priestor na nastavenie pre chyby polohovania obrobku (zvyčajne 5 – 10 mm); pri použití na upínanie obrobkov je potrebné vyhradiť kompenzačný priestor pre odchýlky veľkosti obrobku (zvyčajne 3-5 mm). Pri valcoch s dlhým zdvihom (>300 mm) je potrebné venovať zvláštnu pozornosť tuhosti piestnej tyče, aby sa predišlo ohybu pri zaťažení. Vo všeobecnosti by mal byť pomer priemeru otvoru k zdvihu kontrolovaný v rozmedzí 1:10 (napr. priemer otvoru 40 mm s maximálnym zdvihom 400 mm). Ak sa tento pomer prekročí, mala by sa zvoliť zosilnená piestna tyč (napr. zväčšenie priemeru piestnej tyče zo 16 mm na 20 mm) alebo vodiace zariadenie (napr. dvojhriadeľový valec, vedený valec).
Výber vyrovnávacieho systému závisí od rýchlosti pohybu, hmotnosti nákladu a požiadaviek na presnosť zariadenia: keď je rýchlosť ≤ 0,3 m/s a zaťaženie je ≤ 50 kg, možno použiť gumené tlmenie (jednoduchá štruktúra, nízka cena), ale tlmiaci účinok je obmedzený, takže je vhodný pre scenáre necitlivé na náraz (napr. tlačenie materiálu); keď je rýchlosť 0,3-0,8 m/s a zaťaženie je 50-200 kg, je potrebné nastaviteľné tlmenie (vyžaduje sa nastaviteľné tlmenie) – dosiahne sa inštaláciou škrtiaceho ventilu na tlmiacu komoru na nastavenie rýchlosti výfuku. To umožňuje flexibilné nastavenie vyrovnávacej sily na základe skutočných pracovných podmienok, vďaka čomu je vhodný pre väčšinu priemyselných scenárov (napr. umiestnenie obrobku na montážnych linkách). Keď rýchlosť prekročí 0,8 m/s a zaťaženie presiahne 200 kg, je potrebný hydraulický tlmič (namontovaný nezávisle na konci zdvihu valca). Má veľkú vyrovnávaciu kapacitu a dokáže znížiť nárazové zrýchlenie z 10 m/s² na menej ako 2 m/s², vďaka čomu je ideálny pre vysokorýchlostné scenáre s veľkým zaťažením (napr. manipulácia s veľkými obrobkami).
Okrem toho si vyžaduje pozornosť údržba vyrovnávacieho systému: vyrovnávacia komora nastaviteľného vyrovnávania by sa mala čistiť pravidelne (každých 3-6 mesiacov), aby sa predišlo upchatiu výfukového otvoru nečistotami, ktoré by spôsobilo zlyhanie vyrovnávacej pamäte. Gumové tlmiace podložky by sa mali pravidelne kontrolovať (každé 1-2 mesiace); ak sa zistí starnutie alebo deformácia, musia sa okamžite vymeniť, aby sa predišlo zvýšenému nárazovému hluku a riziku poškodenia zariadenia.
3. Inštalácia a detekcia: Prispôsobenie sa štruktúre zariadenia
Výber spôsobu inštalácie musí komplexne zohľadňovať priestorové usporiadanie zariadenia, smer sily a požiadavky na presnosť pohybu:
Montáž príruby: Rozdelená na prednú prírubu (namontovanú na prednom konci valca) a zadnú prírubu (namontovanú na zadnom konci valca). Na pripojenie príruby k zariadeniu by sa mali použiť skrutky s vysokou pevnosťou (napr. trieda 8,8 alebo vyššia) a musí byť zabezpečená kolmosť medzi čelom príruby a osou valca (chyba kolmosti ≤ 0,1 mm/m). Táto metóda je vhodná pre scenáre s pevným zaťažením a vysokými požiadavkami na presnosť pohybu (napr. upnutie pomocou prípravkov obrábacích strojov).
Montáž čapu: Zahŕňa čapy typu rybie oko (umožňujúce určitý uhol výkyvu, zvyčajne ±5°) a čapy s guľovými ložiskami (uhol výkyvu do ±10°). Počas inštalácie musí byť zabezpečená medzera medzi otvorom pre čap a spojovacím hriadeľom zariadenia (zvyčajne 0,05-0,1 mm), aby sa zabránilo nestabilnému pohybu spôsobenému nadmernou vôľou. Je vhodný pre scenáre, kde sa náklad mierne kýva (napr. tlačné zariadenia na šikmých dopravníkoch).
Montáž na nohu: Zahŕňa predné držiaky na nohy, zadné držiaky na nohy a držiaky na nohy s dvoma okami. Spojenie medzi držiakom na nohy a zariadením musí byť bezpečné, aby sa zabránilo uvoľneniu pri zaťažení. Vzhľadom na skutočnosť, že oporné body pätkového držiaka sú ďaleko od osi valca, jeho bočná sila je slabá (bočné zaťaženie zvyčajne nepresahuje 10% menovitého zaťaženia). Je vhodný pre scenáre s malým zaťažením s pevnými smermi pohybu (napr. tlačenie malých obrobkov).
Otočná montáž: Valec je pripevnený ku konzole zariadenia pomocou otočného čapu, ktorý umožňuje otáčanie valca okolo otočného čapu (uhol kývania zvyčajne ±15°). Uloženie medzi otočným čapom a otvorom pre čap valca by malo používať prechodové uloženie (napr. H7/g6), vďaka čomu je vhodné pre scenáre, kde má náklad veľký uhol výkyvu (napr. mechanizmy preklápania materiálu).
Na detekciu polohy existujú okrem bežných magnetických spínačov aj koncové spínače a fotoelektrické snímače: Magnetické spínače zisťujú polohu piestu snímaním magnetického krúžku na pieste, s vysokou rýchlosťou odozvy (≤1 ms). Pri inštalácii je potrebné venovať pozornosť presnosti zarovnania s magnetickým krúžkom (odchýlka ≤1 mm); inak môže dôjsť k zlyhaniu detekcie. Koncové spínače sa spúšťajú mechanickým kontaktom, ponúkajú vysokú spoľahlivosť, ale pomalú rýchlosť odozvy (≥10 ms), vďaka čomu sú vhodné pre scenáre s nízkymi požiadavkami na rýchlosť odozvy (napr. ochrana koncovej polohy zariadenia). Fotoelektrické snímače dosahujú polohu detekciou blokovacieho signálu piestu alebo posúvača, pričom nevyžadujú žiadny kontakt s telom valca, vďaka čomu sú vhodné do korozívneho alebo vysokoteplotného prostredia. Je však potrebné zabezpečiť, aby v oblasti detekcie nedochádzalo k silnému rušeniu svetla.
4. Regulácia rýchlosti: Zhoda s požiadavkami na pracovné podmienky
Rýchlosť valca sa riadi hlavne škrtením nasávania vzduchu alebo škrtením výfuku a aplikačné scenáre a logika nastavenia týchto dvoch metód sa výrazne líšia:
Škrtenie nasávania vzduchu zahŕňa inštaláciu škrtiaceho ventilu na vstupe vzduchu do valca na ovládanie rýchlosti vysúvania alebo zasúvania piestnej tyče obmedzením nasávacieho prietoku. Táto metóda má výhodu jednoduchého nastavenia a je vhodná pre scenáre s nízkymi požiadavkami na stabilitu rýchlosti (napr. bežné tlačenie materiálu). Pri zmene záťaže však otáčky výrazne kolíšu (rozsah kolísania až ±20 %). Napríklad, keď sa hmotnosť tlačeného obrobku zvýši z 10 kg na 20 kg, rýchlosť sa môže znížiť zo 150 mm/s na menej ako 100 mm/s, ak sa použije škrtenie nasávania vzduchu, čo ovplyvní výrobný cyklus.
Škrtenie výfuku zahŕňa inštaláciu škrtiaceho ventilu na výfukový otvor valca, ktorý nepriamo upravuje rýchlosť pohybu ovládaním rýchlosti výfuku. Keďže škrtenie výfuku udržuje určitý protitlak vo vnútri valca, účinne potláča kolísanie otáčok spôsobené zmenami zaťaženia (rozsah kolísania je možné regulovať v rozmedzí ±5 %), vďaka čomu je vhodnejší pre scenáre s vysokými požiadavkami na stabilitu otáčok (napr. zarovnanie dielov pri presnej montáži). Pri samotnom nastavovaní je potrebné venovať pozornosť montážnej polohe výfukového škrtiaceho ventilu: pri dvojčinných valcoch by mali byť škrtiace ventily inštalované na výfukových otvoroch bezpístnicovej komory aj komory ojnice, aby sa nezávisle nastavovali rýchlosť vysúvania a zaťahovania.
Okrem toho rýchlosť valca ovplyvňuje aj prietok vzduchu a priemer potrubia. Keď dĺžka potrubia presiahne 10 m, priemer potrubia by sa mal primerane zväčšiť (napr. z 8 mm na 10 mm), aby sa predišlo zníženiu rýchlosti v dôsledku nedostatočného prietoku. Ak sa vyžaduje ultravysokorýchlostný pohyb (>1 m/s), mal by sa zvoliť veľkoprietokový solenoidový ventil (priemer otvoru ≥15 mm) v kombinácii s krátkym potrubím (≤5 m), aby sa znížil odpor prúdenia plynu.
5. Prispôsobenie príslušenstva: Zabezpečenie plynulej prevádzky systému
Racionálny výber príslušenstva priamo ovplyvňuje prevádzkovú stabilitu a životnosť valca a kľúčové príslušenstvo, ako sú potrubia, solenoidové ventily a konektory, je potrebné zvážiť jeden po druhom:
Pre potrubia by sa mal materiál vyberať na základe pracovného tlaku a okolitej teploty: Polyuretánové potrubia je možné použiť pre scenáre s normálnou teplotou a nízkym tlakom (tlak ≤1MPa, teplota -5℃ až 60℃) vďaka svojej dobrej flexibilite a nízkej hmotnosti, vďaka čomu sú vhodné pre scenáre pohybu s častým ohýbaním (napr. konce ramien robotov). Nylonové potrubia by sa mali používať pre scenáre so strednou teplotou (teplota -20 ℃ až 120 ℃) kvôli ich lepšej odolnosti proti starnutiu. Polytetrafluóretylénové potrubia sú vhodné do korozívneho prostredia, pretože odolávajú silným kyselinám a zásadám. Priemer potrubia sa musí zhodovať s rozhraním valca; bežné špecifikácie rozhrania valca zahŕňajú G1/8, G1/4 a G3/8, čo zodpovedá priemerom potrubia 6 mm, 8 mm a 10 mm. Použitie poddimenzovaného priemeru potrubia bude mať za následok nedostatočný prietok a zníženú rýchlosť valca.
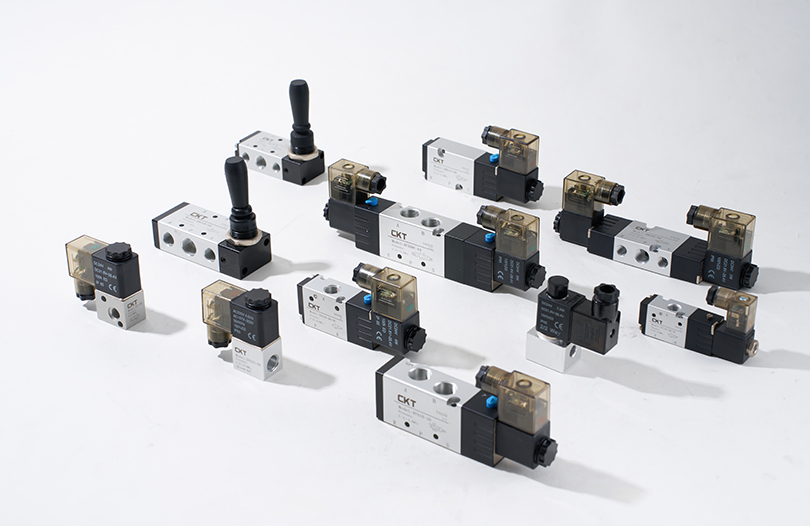
Elektromagnetické ventily sú základnými komponentmi na riadenie pohybu valca a mali by sa vyberať na základe typu valca a požiadaviek na pohyb: Jednočinné valce vyžadujú 2/3-cestné solenoidové ventily (riadiace nasávanie a výfuk vzduchu), zatiaľ čo dvojčinné valce vyžadujú 5/2-cestné solenoidové ventily (riadiace nasávanie a výfuk vzduchu pre bezpístnicovú aj tyčovú komoru). Špecifikácia napätia solenoidového ventilu sa musí zhodovať s napájaním zariadenia (bežné špecifikácie zahŕňajú DC24V a AC220V) a čas odozvy by mal byť ≤10ms, aby sa splnili požiadavky na vysokofrekvenčný pohyb. Okrem toho by sa v prašnom alebo vlhkom prostredí mali zvoliť solenoidové ventily s úrovňou ochrany IP65 alebo vyššou, aby sa zabránilo poškodeniu vnútorných komponentov.
Konektory sa používajú na pripojenie potrubí k valcom a solenoidovým ventilom a mali by sa vybrať modely zodpovedajúce priemeru potrubia a špecifikáciám rozhrania: Rýchlospojky umožňujú jednoduchú inštaláciu a sú vhodné pre scenáre vyžadujúce častú demontáž (napr. fázy uvádzania zariadenia do prevádzky). Kompresné fitingy ponúkajú lepší tesniaci výkon a sú vhodné pre scenáre vyžadujúce dlhodobú stabilnú prevádzku (napr. zariadenie výrobnej linky). V prostrediach s veľkými vibráciami (napr. obrábacie stroje) by sa mali použiť konektory s poistnými maticami, aby sa zabránilo uvoľneniu a úniku.
IV. Tipy na údržbu: Ako predĺžiť životnosť pneumatických valcov?
Vedecká údržba môže výrazne zlepšiť spoľahlivosť valcov a znížiť výskyt porúch. Jadro spočíva v štyroch kľúčových aspektoch: čistenie prívodu vzduchu, ochrana tesnenia, pravidelná kontrola a diagnostika porúch. Nižšie sú uvedené podrobné praktické metódy:
1. Čistenie prívodu vzduchu: Zníženie vnútorného opotrebenia
Vlhkosť, olej a nečistoty v stlačenom vzduchu sú hlavnými príčinami vnútorného opotrebovania valcov a starnutia tesnení. Na dosiahnutie efektívnej filtrácie je potrebný trojstupňový čistiaci systém:
Primárna filtrácia (predfiltrácia): Na výstupe vzduchového kompresora je nainštalovaný hlavný filter s filtračnou presnosťou 5-10 μm, ktorý sa používa hlavne na odstránenie veľkých častíc (napr. hrdze, prachu) zo vzduchu a oddelenie časti kvapalnej vody a oleja. Vypúšťací ventil by sa mal otvárať pravidelne (každé 1-2 týždne), aby sa vypustila voda. V prostrediach s vysokou vlhkosťou (napr. obdobia dažďov v južných oblastiach) by sa mala frekvencia vypúšťania zvýšiť (1-2 krát denne), aby sa zabránilo hromadeniu vody vo filtri.
Sekundárna filtrácia (presná filtrácia): V okruhu prívodu vzduchu valca je inštalovaný presný filter s presnosťou filtrácie 1-5μm na ďalšie odstránenie jemných nečistôt a olejovej hmly. Filtračný prvok presného filtra by sa mal pravidelne vymieňať (každých 3-6 mesiacov). V prašnom prostredí (napr. dielne na spracovanie rudy) by sa mal cyklus výmeny skrátiť (každé 1-2 mesiace). Pri výmene by sa mal najskôr vypnúť prívod vzduchu a mal by sa uvoľniť tlak vo vnútri filtra, aby sa zabránilo vniknutiu nečistôt do následného okruhu.
Terciárna filtrácia (ošetrenie olejovou hmlou): Pre bezolejové mazacie valce (používané v niektorých zariadeniach potravinárskeho a farmaceutického priemyslu) by mal byť za presným filtrom nainštalovaný odlučovač olejovej hmly s presnosťou filtrácie 0,01 μm, aby sa odstránili stopy olejovej hmly zo vzduchu, čím sa zabezpečí, že obsah oleja vo vzduchu vstupujúcom do valca je ≤ 0,01 mg. Filtračný prvok odlučovača olejovej hmly by sa mal vymeniť každých 6-12 mesiacov a na monitorovanie stavu zanesenia filtračného prvku by sa mal použiť diferenčný tlakomer. Ak diferenčný tlak prekročí 0,1 MPa, filtračný prvok sa musí okamžite vymeniť.
Okrem toho by mal byť tlak redukčného ventilu stabilne nastavený v rozsahu menovitého pracovného tlaku valca (zvyčajne 0,4-0,6 MPa), aby sa predišlo poškodeniu tesnení spôsobenému pretlakovou prevádzkou. Ak je zariadenie dlhšie nečinné (viac ako 1 mesiac), prívod vzduchu by sa mal vypnúť a stlačený vzduch vo fľaši by sa mal uvoľniť, aby sa zabránilo vnútornej korózii.
2. Ochrana tesnenia: Blokovanie vonkajších rizík
Tesnenia sú kľúčovými komponentmi na zabránenie úniku plynu a zabezpečenie normálnej prevádzky fľaše. Cielené ochranné opatrenia by sa mali prijať na základe scenára aplikácie:
Denná kontrola: Povrch piestnice valca by sa mal kontrolovať týždenne, či nie je poškriabaný alebo korózia. Ak sa na povrchu piestnej tyče zistia hrdzavé škvrny alebo škrabance, mali by sa okamžite jemne vyleštiť jemným brúsnym papierom (zrnitosť 800-1000) a potom naniesť špeciálne mazivo (napr. mazivo na báze lítia), aby sa zabránilo poškodeniu tesnení. Zároveň skontrolujte, či nedochádza k netesnosti na spoji medzi uzáverom valca a valcom. Ak zistíte netesnosť, utiahnite spojovacie skrutky (krútiaci moment musí zodpovedať požiadavkám manuálu valca, aby sa predišlo deformácii valca spôsobeného nadmerným utiahnutím). Ak po utiahnutí stále dochádza k úniku, vymeňte tesnenie koncového uzáveru.
Výmena tesnenia: Keď má valec zvýšený únik (presahujúci 10 ml/min), výrazne zníženú rýchlosť pohybu alebo zaseknutie piestnej tyče, tesnenia by sa mali okamžite vymeniť. Pred výmenou by sa mal valec rozobrať a komponenty ako valec valca a piest by sa mali vyčistiť (vyčistiť bezvodým etanolom alebo petrolejom; je potrebné sa vyhnúť korozívnym rozpúšťadlám). Pri výmene by sa malo zvoliť tesnenie zhodné s pôvodným modelom (pozornosť by sa mala venovať zhode materiálu, napr. tesnenia z fluórovej gumy pre scenáre s vysokou teplotou) a počas inštalácie by sa malo na povrch tesnenia naniesť malé množstvo maziva, aby sa znížil odpor inštalácie a zabránilo sa poškodeniu tesnenia.
Ochrana proti prachu: V prašnom prostredí (napr. drevospracujúce dielne, závody na spracovanie cementu) by mal byť na predĺžený koniec piestnice valca nainštalovaný protiprachový kryt (napr. teleskopický protiprachový kryt, skladací protiprachový kryt), aby sa zabránilo vniknutiu prachu do vnútra valca. Prachový kryt by sa mal pravidelne kontrolovať (každé 2-4 týždne); ak sa zistí poškodenie, treba ho ihneď vymeniť, aby sa zabránilo vniknutiu prachu do valca cez piestnu tyč a zhoršeniu vnútorného opotrebovania.
3. Pravidelná kontrola: Včasné riešenie problémov
Pravidelná kontrola je dôležitým prostriedkom prevencie porúch valcov. Mali by sa zaviesť mesačné, štvrťročné a ročné kontrolné systémy s jasnými kontrolnými položkami a normami:
Mesačná kontrola: Zamerajte sa na kontrolu prevádzkového stavu valca, vrátane toho, či je pohyb plynulý, či sa nevyskytuje abnormálny hluk (napr. „syčanie“ pri úniku, „cvakanie“ zvuk pri mechanickej kolízii) a či sa piestna tyč pohybuje hladko (bez zaseknutia alebo vychýlenia). Zároveň skontrolujte presnosť detekcie magnetického spínača ručným stlačením piestu a pozorovaním, či magnetický spínač dokáže presne zistiť polohu piestu. Ak dôjde k poruche detekcie, upravte polohu inštalácie magnetického spínača alebo spínač vymeňte.
Štvrťročná kontrola: Demontujte a skontrolujte kľúčové komponenty valca vrátane piestu, piestnice a vodiaceho krúžku. Skontrolujte, či nedochádza k opotrebovaniu povrchu piestu (piest by sa mal vymeniť, ak miera opotrebovania presahuje 0,1 mm), chyba priamosti piestnej tyče (ak chyba presahuje 0,1 mm/m, piestna tyč by mala byť kalibrovaná alebo vymenená) a opotrebovanie vodiaceho krúžku (vodiaci krúžok by sa mal vymeniť, ak vôľa presahuje 0,2 mm). Okrem toho skontrolujte drsnosť povrchu vnútornej steny valca; ak sa zistia zjavné škrabance alebo hrdza, valec valca by sa mal opraviť honovacími nástrojmi alebo vymeniť.
Ročná kontrola: Otestujte celkový výkon valca, vrátane testovania sily ťahu/ťahu (zmerajte skutočnú výstupnú silu pomocou dynamometra; ak odchýlka od menovitej hodnoty presiahne 10 %, preskúmajte príčinu, ako je opotrebovanie tesnenia alebo nedostatočný tlak prívodu vzduchu), test tesnosti (zmerajte únik z valca pri menovitom tlaku; vymeňte tesnenia, ak únik presahuje štandardnú hodnotu), a testujte nepretržite prevádzkovú životnosť (simulujte prevádzkové podmienky a prevádzkujte dlhšie1000) cykly, aby ste zistili, či má valec poruchy). Súčasne úplne dotiahnite spojovacie skrutky a konektory valca, aby ste zabránili uvoľneniu spôsobenému dlhodobými vibráciami.
4. Diagnostika porúch: Rýchla lokalizácia a riešenie
Keď zlyhá valec, riešenie problémov by sa malo riadiť princípom „najprv externá, druhá interná; prvá jednoduchá, druhá zložitá“. Nižšie sú uvedené bežné poruchy a ich riešenia:
Porucha 1: Valec sa pohybuje pomaly alebo vôbec
Možné príčiny: ① Nedostatočný tlak prívodu vzduchu (nesprávne nastavenie redukčného ventilu alebo porucha vzduchového kompresora); ② Zablokované alebo poddimenzované potrubie (potrubie zablokované nečistotami alebo priemer potrubia nespĺňajúci požiadavky); ③ Porucha solenoidového ventilu (vypálenie cievky alebo zaseknutie jadra ventilu); ④ Starnúce tesnenia (únik spôsobený opotrebovanými tesneniami piestu).
Riešenia: ① Skontrolujte tlak prívodu vzduchu, nastavte redukčný ventil na menovitý tlak a opravte alebo vymeňte vzduchový kompresor, ak zlyhá; ② Demontujte potrubie a vyfúknite zablokovanú časť stlačeným vzduchom; vymeňte potrubie za väčší priemer, ak je priemer potrubia nedostatočný; ③ Skontrolujte napätie cievky solenoidového ventilu, vymeňte cievku, ak je spálená, a rozoberte a vyčistite jadro ventilu, ak je zaseknuté; ④ Demontujte valec a vymeňte starnúce tesnenia.
Porucha 2: Silný únik z valca
Možné príčiny: ① Poškodené tesnenie koncového uzáveru (uvoľnené skrutky alebo starnúce tesnenie); ② Opotrebované tesnenia piestnej tyče (poškriabaný povrch piestnej tyče alebo starnúce tesnenia); ③ Poškodené tesnenia valca a piestu (opotrebované tesnenia piestu alebo starnutia); ④ Uvoľnené konektory (uvoľnené spojenia spôsobené vibráciami).
Riešenia: ① Utiahnite skrutky koncového uzáveru a vymeňte tesnenie, ak starne; ② Opravte poškriabaný povrch piestnej tyče a vymeňte tesnenia piestnej tyče; ③ Vymeňte piest a tesnenia piestu; ④ Dotiahnite konektory a vymeňte ich, ak sú poškodené.
Porucha 3: Abnormálny hluk počas prevádzky valca
Možné príčiny: ① Vychýlenie piestnice (nesprávna inštalácia alebo opotrebovaný vodiaci krúžok); ② Zlyhaný systém nárazníkov (nesprávne nastavenie skrutiek nárazníkov alebo opotrebované tesnenia nárazníkov); ③ Nečistoty vo vnútri valca (nečistoty vstupujúce do valca v dôsledku nedostatočného čistenia prívodu vzduchu); ④ Náraz komutácie solenoidového ventilu (rýchla rýchlosť odozvy solenoidového ventilu alebo žiadne vyrovnávacie zariadenie).
Riešenia: ① Opravte polohu inštalácie valca a vymeňte opotrebovaný vodiaci krúžok; ② Znovu nastavte skrutky nárazníka a vymeňte tesnenia nárazníkov, ak sú opotrebované; ③ Vyčistite valec valca a zvýšte čistenie prívodu vzduchu; ④ Nainštalujte škrtiaci ventil na výstup solenoidového ventilu, aby ste znížili prietok plynu, alebo vyberte solenoidový ventil s funkciou vyrovnávacej pamäte.
Porucha 4: Zlyhanie detekcie magnetického spínača
Možné príčiny: ① Nesprávna poloha inštalácie magnetického spínača (nie je zarovnaná s magnetickým krúžkom na pieste); ② Demagnetizácia magnetického krúžku (magnetická sila magnetického krúžku znížená v dôsledku vysokofrekvenčného štart-stop alebo prostredia s vysokou teplotou); ③ Porucha magnetického spínača (vypálenie cievky alebo poškodenie komponentu detekcie); ④ Faktory rušenia (silné magnetické pole alebo rušenie vysokofrekvenčného zariadenia v blízkosti).
Riešenia: ① Upravte polohu inštalácie magnetického spínača, aby ste zaistili zarovnanie s magnetickým krúžkom; ② Vymeňte demagnetizovaný magnetický krúžok; ③ Vymeňte magnetický spínač; ④ Uchovávajte mimo dosahu silných magnetických polí alebo vysokofrekvenčných zariadení alebo vyberte magnetický spínač proti rušeniu.
V. Hĺbková analýza bežných aplikačných scenárov: Praktické riešenia založené na pracovných podmienkach
Aplikácia pneumatických valcov v rôznych priemyselných odvetviach si vyžaduje optimalizovaný dizajn na základe špecifických pracovných podmienok. Výber, inštalácia, uvedenie do prevádzky a nastavenie parametrov valcov sa v jednotlivých scenároch výrazne líšia. Nižšie je uvedená súhrnná tabuľka základných parametrov aplikácie pre štyri typické odvetvia, po ktorej nasledujú podrobné praktické riešenia:
| Priemyselné pole | Základná požiadavka | Odporúčaný typ valca | Požiadavky na kľúčové parametre | Inštalácia a údržba |
| Elektronická výroba | Vysoká presnosť Nízke vibrácie | Miniatúrne vedené valce pre čisté priestory | Vŕtanie 12-25 mm, presnosť opakovania ± 0,02 mm, čistota ISO trieda 5 | Inštalácia: Laserová kalibrácia paralelizmu (≤0,01 mm/m), PTFE potrubie Údržba: Mesačné čistenie povrchu, Štvrťročná kontrola tesnenia |
| Automobilová výroba | Vysoké zaťaženie Dlhá životnosť | Otočný ozubený hrebeň a pastorok pre veľké zaťaženie | Vŕtanie 80-125 mm, krútiaci moment ≥ 50 N·m, pevnosť ≥ 800 MPa | Inštalácia: Spoj kolíkom (vôľa ≤0,03 mm), zosilnené vodidlá Údržba: Mazanie tyče na smenu, Týždenné čistenie vyrovnávacej pamäte |
| Balenie potravín | Jednoduché čistenie bez znečistenia | Nerezová oceľ s antiadhéznou povrchovou úpravou | Telo SUS316L, Ra ≤0,8μm, tesnenia FDA | Inštalácia: mimo cesty produktu, hadičky pre potraviny (štvrťročná výmena) Udržiavať: Mesačný mikrobiálny test, Polročná kontrola súladu |
| Logistika a skladovanie | Vysoká rýchlosť Vysoká spoľahlivosť | Vysokorýchlostné, tenké valce | Priemer otvoru 32-63 mm, rýchlosť 30-50 cyklov/min, odolnosť proti únave ≥1 milión cyklov | Inštalácia: plávajúce spoje (±3°), rýchlovýfukové ventily Údržba: Mesačná kontrola opotrebovania vedenia, Štvrťročná optimalizácia časovania |
1. Elektronický výrobný priemysel: Presné riadenie pre scenáre presnej montáže
V precíznych scenároch, ako je zváranie základnej dosky mobilných telefónov a balenie čipov, musia valce dosiahnuť polohu mikrónovej úrovne a stabilný pohyb so základnými požiadavkami „vysoko presné nízke vibrácie“:
Prispôsobenie výberu: Uprednostňujte miniatúrne vedené valce (napr. priemer otvoru 12 mm – 25 mm) so štruktúrou hriadeľa s dvojitým vedením, čím sa dosiahne opakovaná presnosť polohovania ± 0,02 mm, aby sa predišlo odchýlkam polohy spôsobeným excentrickým zaťažením vo valcoch s jedným hriadeľom. Na manipuláciu s trieskami by sa mali zvoliť valce špecifické pre čisté priestory (trieda ISO 5 alebo vyššia) s povlakmi s nízkymi emisiami častíc, aby sa zabránilo kontaminácii hrotov triesok prachom.
Inštalácia a uvedenie do prevádzky: Počas inštalácie použite laserový vyrovnávací nástroj na kalibráciu rovnobežnosti medzi osou valca a pracovným stolom (chyba ≤0,01 mm/m), aby ste zabránili bočným silám poškodzujúcim presné komponenty. Potrubia z PTFE (vnútorný priemer 4 mm – 6 mm) by sa mali použiť na zníženie vplyvu pulzácie prúdenia vzduchu na stabilitu pohybu; medzitým by mal byť na vstupe vzduchu do valca nainštalovaný presný regulátor tlaku (presnosť ±0,005 MPa), aby sa pracovný tlak stabilizoval na 0,3 – 0,4 MPa, čím sa zabráni odchýlkam zvárania spôsobeným kolísaním tlaku.
Optimalizácia parametrov: Na reguláciu rýchlosti použite škrtenie výfuku, nastavenie rýchlosti na 30-50 mm/s pomocou mikro škrtiacej klapky a prispôsobenie flexibilným tlmiacim podložkám (tvrdosť 50-60 Shore A), aby ste zabránili posunutiu triesky spôsobenému nárazom na konci zdvihu. Na zváracích staniciach môže byť na koniec piestnice valca nainštalovaný tlakový senzor na monitorovanie prítlačného tlaku v reálnom čase (zvyčajne riadený na 5-10N) a systém sa okamžite vypne, ak je tlak abnormálny, aby sa čip ochránil pred poškodením tlakom.
2. Automobilový výrobný priemysel: Zabezpečenie stability pre scenáre manipulácie s ťažkým nákladom
V scenároch, ako je zváranie automobilových karosérií a montáž podvozkov, musia valce odolať veľkému zaťaženiu (50 – 200 kg) a musia byť v prevádzke často, so základnými požiadavkami na „vysoké zaťaženie a dlhú životnosť“:
Prispôsobenie výberu: Vyberte ťažké valce (priemer otvoru 80 mm-125 mm) s piestnicami vyrobenými z ocele 45# s chrómovým pokovovaním (hrúbka pokovovania 20-30 μm) a pevnosťou v tlaku ≥800 MPa, aby sa zabránilo ohýbaniu piestnej tyče pri dlhodobom veľkom zaťažení. Pri preklápaní karosérie (napr. o 90° a manipulácii s ňou) by mali byť otočné valce s ozubeným kolesom (krútiaci moment ≥50 N·m) zladené s elektromagnetickými brzdami, aby sa zabránilo skĺznutiu karosérie pri prerušení napájania.
Inštalácia a uvedenie do prevádzky: Inštalačné konzoly by mali byť zvarené z oceľových plechov Q235 s hrúbkou ≥10 mm, aby sa zabezpečila nosnosť; spojenie medzi valcom a konzolou by malo používať kolíkové skrutky (vôľa lícovania ≤0,03 mm), aby sa predišlo odchýlkam pohybu spôsobeným uvoľnenými skrutkami. V dopravných linkách podvozku by valce bez tyče mali byť vybavené zosilnenými vodiacimi koľajnicami (nosnosť ≥ 300 kg) a na oboch koncoch vodiacich koľajníc by mali byť nainštalované obmedzovacie bloky, aby sa zabránilo tomu, že posúvač narazí na koncový uzáver v dôsledku prekročenia.
Optimalizácia údržby: Skontrolujte stav mazania povrchu piestnej tyče každú zmenu (8 hodín), aplikujte vysokoteplotné mazivo (teplotná odolnosť -30 ℃ až 150 ℃), aby ste znížili opotrebovanie; týždenne rozoberajte koncový uzáver valca, aby ste vyčistili nečistoty v komore tlmiča a vymeňte starnúce tesnenia tlmiča (zvyčajne polyuretánové), aby ste predišli poškodeniu nárazom spôsobenému zlyhaním tlmiča.
3. Potravinársky obalový priemysel: Návrh zhody pre hygienické scenáre
V scenároch, ako je plnenie potravín a uzatváranie obalov, musia fľaše spĺňať hygienické normy (napr. certifikácia FDA) so základnými požiadavkami „ľahké čistenie bez znečistenia“:
Prispôsobenie výberu: Vyberte valce z nehrdzavejúcej ocele (materiál valca SUS316L) s lešteným povrchom (drsnosť Ra ≤0,8μm), aby sa zabránilo priľnutiu zvyškov jedla; tesnenia by mali byť vyrobené z potravinárskeho fluorokaučuku (v súlade s FDA 21 CFR časť 177), aby sa zabránilo uvoľňovaniu škodlivých látok. Na plnenie omáčky by sa mali zvoliť valce s antiadhéznym povlakom (napr. teflónový povlak), aby sa znížili zvyšky omáčky.
Inštalácia a uvedenie do prevádzky: Nádrže by mali byť inštalované mimo dráh na prepravu potravín, aby sa zabránilo kontaminácii potravín unikajúcim stlačeným vzduchom; potrubia by mali používať silikónové trubice potravinárskej kvality (vnútorný priemer 8 mm – 10 mm), ktoré sa štvrťročne vymieňajú, aby sa zabránilo uvoľňovaniu častíc v dôsledku starnutia. Na čerpacích staniciach by sa na spojenie medzi fľašou a plniacim ventilom mali používať rýchlospojky, aby sa uľahčila demontáž a čistenie; po každom čistení by sa mal vnútro valca vysušiť stlačeným vzduchom, aby sa predišlo hrdzi spôsobenej zvyškovou vlhkosťou.
Testovanie zhody: Vykonávajte mikrobiálne testovanie na povrchu valca mesačne (celkový počet baktérií ≤ 10 CFU/cm²); ak test zlyhá, namočte a očistite potravinárskym dezinfekčným prostriedkom (napr. roztokom chlórnanu sodného), potom opláchnite čistou vodou. Poverte organizáciu tretej strany, aby polročne vykonala testovanie zhody materiálov, aby sa zabezpečila zhoda s normami pre materiály prichádzajúce do styku s potravinami.
4. Odvetvie logistiky a skladovania: Efektívna prevádzka pri triedení a manipulácii so scenármi
V scenároch, ako je expresné triedenie a stohovanie políc, musia valce dosahovať vysokofrekvenčný pohyb (30 – 50 cyklov za minútu) so základnými požiadavkami na „vysokorýchlostnú vysokú spoľahlivosť“:
Prispôsobenie výberu: Vyberte vysokorýchlostné valce (priemer otvoru 32 mm-63 mm) s piestami vyrobenými z ľahkej hliníkovej zliatiny (hustota 2,7 g/cm³) na zníženie zotrvačnej sily; tesnenia by mali byť vyrobené z polyuretánu s nízkym trením (koeficient trenia ≤0,1), aby sa zabezpečila hladká prevádzka pri vysokofrekvenčnom pohybe. Pre triediace dopravníky by sa mali zvoliť tenké valce (výška ≤ 40 mm), aby sa ušetril priestor na inštaláciu, a rýchle výfukové ventily by mali byť prispôsobené tak, aby sa skrátil výfukový čas o 50 % a zlepšila sa rýchlosť pohybu.
Inštalácia a uvedenie do prevádzky: Spojenie medzi valcom a triediacim mechanizmom by malo používať plávajúce spoje, aby sa kompenzovali chyby pri inštalácii (umožňujúce uhlovú odchýlku ±3°) a aby sa zabránilo zaseknutiu spôsobenému bočnými silami; potrubia by mali používať vysokotlakové polyuretánové rúry (pracovný tlak ≤ 1,2 MPa) s odolnosťou proti únave ≥ 1 milión cyklov, aby sa zabránilo prasknutiu v dôsledku vysokofrekvenčného ohýbania. Na stohovacích staniciach by mali byť na valec nainštalované polohové snímače (doba odozvy ≤ 1 ms), aby spätne vracali polohu piesta v reálnom čase a interagovali s riadiacim systémom stohovača, aby sa zabezpečilo presné stohovanie.
Optimalizácia účinnosti: Optimalizujte sekvenciu pohybu valca pomocou programovania PLC. Napríklad v scenároch triedenia otvorte prívod vzduchu do valca 0,1 sekundy vopred, aby ste znížili oneskorenie pohybu; súčasne nainštalujte škrtiace ventily tlmiča na výfukový otvor valca, aby ste zabezpečili rýchlosť pri regulácii hluku pod 70 dB, v súlade s normami pre hluk z dielne.
VI. Núdzové odstraňovanie problémov: Praktické metódy rýchleho obnovenia výroby
Náhle poruchy valcov počas výroby môžu spôsobiť prestoje výrobnej linky. Zvládnutie zručností pri odstraňovaní porúch môže výrazne skrátiť čas na diagnostiku a opravu porúch. Nižšie je uvedená tabuľka so súhrnom bežných porúch a zodpovedajúcich riešení, po ktorej nasledujú podrobné operácie:
| Typ poruchy | Časté príčiny | Núdzové manipulačné opatrenia | Odporúčania pre následnú liečbu | Preventívne opatrenia |
| Únik vzduchového portu | Uvoľnené armatúry, poškodené potrubia | Utiahnite armatúry (15-20N·m) a omotajte teflónovou páskou; prerežte poškodené potrubia a znova ich pripojte | Vymeňte starnúce potrubia, pravidelne kontrolujte tesnosť spojov | Teflónová páska omotaná v rovnakom smere ako sa otáča závit, hĺbka vloženia potrubia ≥10 mm |
| Netesnosť koncového uzáveru | Uvoľnené skrutky, poškodené tesnenia | Utiahnite skrutky diagonálne, pridajte tenké medené plechy; naneste vysokoteplotný tmel (vytvrdzuje za 30 minút) | Vymeňte tesnenia, skontrolujte opotrebovanie drážky tesnenia valca | Tmel musí byť odolný voči vysokej teplote, bez prívodu vzduchu pred vytvrdnutím |
| Zaseknutie piestnice | Opotrebované vodiace krúžky, ohnuté vodiace hriadele | Naneste mazivo na báze lítia a opakovane zatlačte; mierne narovnať vodiace hriadele (≤0,1 mm za čas) | Vymeňte vodiace krúžky, vymeňte vodiace hriadele, ak sú silne ohnuté | Počas vyrovnávania používajte rovnomernú silu, aby nedošlo k poškodeniu komponentov nadmernou silou |
| Prilepenie piestu | Nečistoty vo valcovom valci, zdeformované tesnenia | Utrite valec bezvodým etanolom, dočasne použite reverzné tesnenia | Dôkladne vyčistite valec valca, vymeňte zdeformované tesnenia | Vyhnite sa korozívnym rozpúšťadlám, po čistení dôkladne osušte |
| Prerušenie prívodu vzduchu | Porucha vzduchového kompresora, zablokované potrubia | Prepnite na záložný vzduchový kompresor, použite fľaškový vzduch na dočasné zásobovanie; potrubia na spätné čistenie | Opravte vzduchové kompresory, vymeňte zablokované potrubia | Tlak vzduchu vo fľašiach nastavený na 0,5 MPa, vyčistite ho od personálu |
| Porucha solenoidového ventilu | Zaseknuté jadro ventilu, spálené cievky | Vyčistite jadro ventilu, nahraďte ho záložným solenoidovým ventilom; ovládanie pomocou manuálneho vzduchového ventilu | Opravte cievky solenoidových ventilov, pravidelne čistite jadrá ventilov | Vyhradený dohľad personálu počas ručného ovládania, vyhýbajte sa nesprávnej prevádzke |
| Porucha magnetického spínača | Demagnetizácia magnetického krúžku, porucha spínača | Pripevnite silné magnetické listy, nainštalujte mechanické zátky; Ovládanie oneskorenia PLC | Vymeňte magnetické krúžky a spínače, nakalibrujte polohy detekcie | Čas oneskorenia prispôsobený skutočnej rýchlosti pohybu, vyhnite sa prejazdu |
1. Náhle poruchy úniku: Dočasné utesnenie a rýchla výmena
Keď z valcov dôjde k netesnosti vzduchového otvoru (napr. uvoľnené armatúry) alebo úniku koncového uzáveru (napr. poškodené tesnenia), ak nie je možné diely okamžite vymeniť z dôvodu výrobných obmedzení, môžu sa prijať dočasné opatrenia na obnovenie výroby:
Núdzový prípad úniku vzduchového otvoru: Ak sú armatúry uvoľnené, utiahnite ich kľúčom (uťahovací moment podľa špecifikácie v príručke, zvyčajne 15-20 N·m). Ak netesnosť pretrváva aj po utiahnutí, omotajte teflónovú pásku (3-5 otáčok, v rovnakom smere ako sa otáča závit) a znova utiahnite. Ak sú potrubia poškodené, použite rýchlospojky na odrezanie poškodenej časti a znovu pripojte potrubie (zaistite hĺbku vloženia ≥10 mm), aby ste dočasne obnovili prívod vzduchu; vymeniť celé potrubie počas prestávok vo výrobe.
Núdzový prípad netesnosti koncovky: Ak sú skrutky koncovky uvoľnené, použite momentový kľúč na ich utiahnutie v diagonálnom poradí (odchýlka krútiaceho momentu ≤5 %). Ak netesnosť pretrváva, umiestnite tenký medený plech (hrúbka 0,1-0,2 mm) medzi koncový uzáver a valec, aby sa zlepšilo utesnenie. Ak sú tesnenia poškodené a nie sú k dispozícii žiadne náhradné diely, naneste do drážky tesnenia vysokoteplotný tmel (napr. silikónový tmel) a po vytvrdnutí tmelu ho dočasne obnovte (približne 30 minút); tesnenia vymeňte ihneď počas prestávok vo výrobe.
2. Chyby zablokovania pohybu: Dočasné mazanie a čistenie od nečistôt
Keď sa vo valcoch zasekne piestnica (napr. opotrebované vodiace krúžky) alebo sa piest zasekne (napr. nečistoty vo valci), dočasná úprava môže obnoviť pohyb a vyhnúť sa predĺženým prestojom výrobnej linky:
Núdzové zaseknutie piestnice: Najprv vypnite prívod vzduchu a ručne zatlačte piestnu tyč. Ak pocítite výrazný odpor, naneste na povrch piestnice malé množstvo mazacieho tuku (napr. mazivo na báze lítia) a opakovane zatlačte na piestnu tyč (10-20 krát), aby ste namazali vodiace krúžky. Ak zaseknutie pretrváva, skontrolujte, či vodiaci hriadeľ nie je ohnutý; ak je mierne ohnutý, pomocou vyrovnávacieho nástroja ho pomaly vyrovnajte (≤0,1 mm na úpravu), aby sa dočasne obnovil pohyb, a vodiaci hriadeľ vymeňte neskôr.
Núdzové prilepenie piestu: Vypnite prívod vzduchu, demontujte koncový uzáver valca a pomocou baterky skontrolujte vnútornú stenu valca. Ak nájdete nečistoty (napr. kovové hobliny), utrite vnútornú stenu mäkkou handričkou namočenou v bezvodom etanole (zabráňte poškriabaniu valca). Zároveň skontrolujte, či nie sú poškodené tesnenia piestu; ak sú tesnenia zdeformované, môžu byť dočasne otočené (len pre núdzové použitie; dlhodobé používanie vyžaduje výmenu), potom fľašu znova zložte, aby sa dočasne obnovila výroba.
3. Poruchy bez pohybu: Rýchla diagnostika a alternatívne riešenia
Keď sa valce nepohybujú úplne (napríklad porucha solenoidového ventilu alebo prerušenie prívodu vzduchu), rýchlo nájdite miesto poruchy. Ak nie je možná okamžitá oprava, na udržanie výroby možno použiť alternatívne riešenia:
Núdzové prerušenie dodávky vzduchu: Skontrolujte, či je vzduchový kompresor vypnutý. Ak vzduchový kompresor zlyhá, prepnite na záložný vzduchový kompresor (ak je k dispozícii) alebo použite stlačený vzduch vo fľašiach (tlak upravený na 0,5 MPa) ako dočasnú dodávku. Ak sú potrubia zablokované, prepláchnite potrubie v opačnom smere (od konca valca ku koncu solenoidového ventilu) stlačeným vzduchom, aby ste odstránili upchatie a obnovili prúdenie vzduchu.
Núdzová situácia pri poruche solenoidového ventilu: Demontujte solenoidový ventil a skontrolujte, či je jadro ventilu zaseknuté. Ak sa zasekne, vyčistite jadro ventilu bezvodým etanolom (vyhnite sa korozívnym rozpúšťadlám); ak ventil po opätovnej inštalácii stále zlyhá, dočasne ho vymeňte za záložný solenoidový ventil (zabezpečte konzistentné napätie a priemer otvoru). Ak nie je k dispozícii záložný solenoidový ventil, v prípade dvojčinných valcov ručne ovládajte vzduchový ventil (napr. guľový ventil) na ovládanie nasávania a výfuku vzduchu, pričom dočasne udržiavajte základný pohyb, kým sa porucha neodstráni.
4. Núdzová porucha magnetického spínača: Dočasná detekcia a alternatívne umiestnenie
Keď magnetické spínače nedokážu zistiť polohu piestu (napríklad demagnetizácia magnetického krúžku alebo porucha spínača), na zaistenie bezpečnosti výroby možno použiť dočasné metódy detekcie:
Núdzová situácia pri demagnetizácii magnetického krúžku: Pripevnite silnú magnetickú fóliu (napr. magnetickú fóliu z neodýmu, železa a bóru) do polohy zodpovedajúcej piestu, aby ste zvýšili intenzitu magnetického poľa a dočasne obnovili detekčnú funkciu magnetického spínača. Ak je magnetický list neúčinný, nainštalujte mechanickú zarážku na konci zdvihu valca a cez zarážku spustite koncový spínač, aby ste nahradili magnetický spínač na detekciu polohy, aby ste zabránili nárazu na prekročenie dráhy piesta.
Núdzový stav pri zlyhaní spínača: Vymeňte ho za záložný magnetický spínač (zabezpečte konzistentný model). Ak nie je k dispozícii žiadny záložný spínač, nastavte riadenie oneskorenia pomocou programu PLC (nastavte oneskorenia na základe času pohybu valca, napr. 1 sekunda pre vysunutie, 0,8 sekundy pre zatiahnutie), aby ste dočasne nahradili detekciu polohy. Zároveň zabezpečte, aby personál monitoroval na mieste, aby sa zabránilo poškodeniu zariadenia spôsobenému abnormálnym pohybom.
VII. Bežné mylné predstavy pri inštalácii a uvádzaní pneumatického valca do prevádzky: Nebezpečenstvá a spôsoby ich predchádzania
Nesprávna prevádzka počas inštalácie valca a uvádzania do prevádzky môže viesť k skráteniu životnosti, častým prevádzkovým poruchám a dokonca k ohrozeniu bezpečnosti zariadenia. Nižšie je uvedených šesť bežných mylných predstáv, ktoré sú analyzované s praktickými prípadmi na zdôraznenie nebezpečenstiev a sú poskytnuté praktické riešenia na predchádzanie:
1. Ignorovanie koaxiálnosti počas inštalácie, nútené zarovnanie spôsobujúce poškodenie excentrického zaťaženia
Bežná mylná predstava: Počas inštalácie valca nie je kalibrovaná súososť medzi piestnou tyčou a záťažou; valec je upevnený priamo skrutkami alebo v dôsledku nedostatočnej presnosti držiaka zariadenia sa os valca odchyľuje od smeru pohybu zaťaženia (viac ako 0,5 mm/m). Napríklad v továrni na elektroniku spôsobila odchýlka zvárania konzoly chybu súososti 1,2 mm/m počas inštalácie valca na manipuláciu s trieskami. Po 1 týždni prevádzky bola piestna tyč výrazne ohnutá, tesnenia opotrebované a netesné.
Analýza nebezpečenstva: Odchýlka súososti spôsobuje, že valec znáša bočné sily, čím sa zvyšuje trenie medzi piestnou tyčou a vodiacim krúžkom. Tesnenia sú stlačené nerovnomerne, čo vedie k 3-5-násobnému zvýšeniu netesnosti v porovnaní s normálnymi podmienkami. V závažných prípadoch sa môže piestna tyč ohnúť a valec valca sa môže poškriabať, čím sa životnosť zníži na 1/3 normálnej úrovne.
Metódy vyhýbania sa:
Pred inštaláciou použite laserový detektor koaxiálnosti na kalibráciu osi valca a smeru pohybu zaťaženia, pričom zaistite odchýlku ≤0,1 mm/m. Ak je presnosť držiaka zariadenia nedostatočná, pridajte medzi valec a držiak nastavovacie podložky (hrúbka 0,1-0,5 mm) a postupne ich dolaďujte, až kým nebudú koaxiálne.
V prípade valcov s dlhým zdvihom (>500 mm) nainštalujte vodiace ložisko na koniec piestnej tyče, aby sa rozložili bočné sily. Ak má bremeno mierne výkyvy, zvoľte spôsob montáže čapu s guľovými ložiskami, ktorý umožňuje uhlovú kompenzáciu ±5°.
2. Náhodný výber potrubí, nezhodné priemery ovplyvňujúce výkon pohybu
Bežná mylná predstava: Predpokladá sa, že potrubia slúžia len na prívod vzduchu, preto sa náhodne vyberajú potrubia s poddimenzovanými priemermi alebo nevhodnými materiálmi. Napríklad továreň na autodiely vymenila 10 mm potrubie valca s priemerom 80 mm za 6 mm, čo malo za následok pokles rýchlosti vysúvania valca z 200 mm/s na 80 mm/s, čo nesplnilo výrobný cyklus. Iná továreň používala bežné polyuretánové potrubia vo vysokoteplotnom prostredí (150 ℃) a potrubia po 3 hodinách zmäkli a praskli, čo spôsobilo prerušenie dodávky vzduchu.
Analýza nebezpečenstva: Poddimenzované priemery potrubia vedú k nedostatočnému prúdeniu vzduchu, čím sa znižuje rýchlosť pohybu valca (pri každom zmenšení priemeru o 1 mm sa rýchlosť zníži približne o 20 % - 30 %). Zároveň zvyšuje odpor prúdenia vzduchu, rozširuje tlakový rozdiel medzi dvoma koncami valca a spôsobuje zablokovanie pohybu. Nevhodné materiály urýchľujú starnutie a prasknutie potrubia a môžu dokonca uvoľňovať škodlivé látky, ktoré znečisťujú životné prostredie (napr. bežné gumené potrubia uvoľňujú zmäkčovadlá v potravinárskych dielňach).
Metódy vyhýbania sa:
Určte priemer potrubia na základe priemeru otvoru valca a požiadaviek na rýchlosť pohybu podľa vzorca: Priemer potrubia (mm) ≈ Priemer otvoru valca (mm) × 0,12 (napr. priemer otvoru 80 mm zodpovedá priemeru potrubia 10 mm). Ak je potrebná vysoká rýchlosť (>300 mm/s), priemer sa môže primerane zväčšiť (napr. valec s priemerom 80 mm používa 12 mm potrubie).
Vyberte materiály potrubia podľa teploty okolia: Polyuretánové potrubia pre normálnu teplotu (-10 ℃ až 60 ℃), nylonové potrubia pre stredné teploty (-20 ℃ až 120 ℃), polytetrafluóretylénové potrubia pre vysoké teploty (-30 ℃ až 200 ℃) a nerezové vlnité potrubia pre korózne prostredie.
3. Nastavenie slepého tlaku, pretlaková prevádzka alebo nedostatočný tlak
Bežná mylná predstava: Počas uvádzania do prevádzky sa tlak prívodu vzduchu upraví nad menovitý tlak valca (napr. úprava z menovitého 0,6 MPa na 0,8 MPa) v snahe o rýchlosť pohybu; alebo sa tlak zníži pod 0,2 MPa kvôli „úspore energie“, čo má za následok nemožnosť tlačiť záťaž. Napríklad logistická triediaca linka upravila tlak vo valci na 0,9 MPa a po 1 mesiaci bola zistená plastická deformácia vnútornej steny valca valca, pričom tesnenia úplne zlyhali. Iná továreň znížila tlak na 0,15 MPa, čo spôsobilo, že valec nebol schopný tlačiť 20 kg náklad a triedič sa často vypínal.
Analýza nebezpečenstva: Pretlaková prevádzka spôsobuje, že vnútorný tlak valca prekročí konštrukčný limit ložiska, čo vedie k roztiahnutiu a deformácii valca valca, poškodeniu drážky tesnenia koncového uzáveru a prudkému zvýšeniu netesnosti. Súčasne piestna tyč nesie nadmerný ťah; ak je bremeno zaseknuté, piestna tyč je náchylná na zlomenie. Nedostatočný tlak vedie k tomu, že výstupná sila valca nespĺňa požiadavky na zaťaženie, čo spôsobuje stagnáciu pohybu alebo dokonca „plazenie“ (nerovnomerná rýchlosť), čo ovplyvňuje presnosť výroby.
Metódy vyhýbania sa:
Pred uvedením do prevádzky si v príručke k fľaši overte rozsah menovitého pracovného tlaku (zvyčajne 0,4 – 0,6 MPa) a nastavte tlak na 80 % – 90 % menovitej hodnoty pomocou presného regulátora tlaku (napr. nastavenie 0,5 MPa pre menovitý tlak 0,6 MPa). To zaisťuje dostatočnú výstupnú silu a zároveň zabraňuje poškodeniu pretlakom.
Ak je potrebná úprava tlaku, mala by sa skombinovať s výpočtom záťaže: Určte minimálny efektívny tlak (najnižší tlak, ktorý môže tlačiť záťaž a zabezpečiť stabilný pohyb) skutočným testovaním a na základe toho pridajte 10%-15% rezervu na nastavenie konečného tlaku. Napríklad, ak sa testuje minimálny efektívny tlak na tlačenie 20 kg horizontálneho zaťaženia na 0,3 MPa, konečný tlak sa nastaví na 0,33-0,35 MPa.
4. Nesprávne nastavenie vyrovnávacej pamäte, náraz na konci zdvihu alebo nadmerné ukladanie do vyrovnávacej pamäte
Bežná mylná predstava: Počas nastavovania tlmivého roztoku je skrutka tlmiča buď úplne zatvorená (bez tlmenia), alebo dotiahnutá na maximum (nadmerné tlmenie). Napríklad továreň na elektroniku vypla vyrovnávaciu pamäť pri uvádzaní valca zostavy čipov do prevádzky, čo viedlo k nárazovej sile na konci zdvihu 50 N na piestnu tyč a triesky často praskali. Iná továreň sprísnila nárazník na maximum, čím sa predĺžil čas vysúvania valca z 0,5 sekundy na 2 sekundy, čo ovplyvnilo efektivitu montáže.
Analýza nebezpečenstva: Žiadne tlmenie spôsobí, že valec narazí na koncový uzáver vysokou rýchlosťou na konci zdvihu, s nárazovou silou 5-8 krát vyššou ako normálne. To nielen poškodí vnútorné komponenty (napr. tesnenia nárazníkov, koncové uzávery), ale tiež prenáša vibrácie na telo zariadenia, čo ovplyvňuje presnosť okolitých presných komponentov (napr. senzory, servomotory). Nadmerné tlmenie blokuje vypúšťanie vzduchu z vyrovnávacej komory, čím výrazne znižuje rýchlosť pohybu valca a dokonca spôsobuje „stagnáciu“, ktorá bráni dokončeniu zamýšľaného pohybu.
Metódy vyhýbania sa:
Počas počiatočného nastavenia utiahnite skrutku nárazníka na maximum a potom ju povoľte o 1,5-2 otáčky; v tomto bode je nárazníková sila mierna. Potom ručne zatlačte na piestnu tyč, aby ste pocítili náraz na konci zdvihu. Ak je náraz zrejmý, uťahujte skrutku nárazníka postupne (vždy o 1/4 otáčky), kým náraz nezmizne a pohyb nebude hladký.
Pre vysokorýchlostné valce (rýchlosť >500 mm/s) alebo vysoko zaťažené valce (záťaž >100 kg) by sa mal použiť externý hydraulický tlmič. Nastavením gombíka tlmenia tlmiča sa rýchlosť valca na konci zdvihu môže znížiť z 500 mm/s na menej ako 50 mm/s a sila nárazu sa dá ovládať v rámci 10 N.
5. Odchýlka polohy inštalácie magnetického spínača, porucha detekcie
Bežná mylná predstava: Pri inštalácii magnetických spínačov sa poloha posudzuje iba voľným okom bez nastavenia podľa skutočného zdvihu piestu, alebo medzera so stenou valca presahuje 5 mm. Napríklad továreň na balenie nainštalovala magnetický spínač uprostred zdvihu valca, ale skutočný piest nemohol dosiahnuť túto polohu kvôli odporu zaťaženia, čo malo za následok, že spínač nikdy nedostal signál. Iná továreň mala počas inštalácie medzeru 8 mm a spínač často zaznamenal "falošnú detekciu" (spustenie signálu, keď nebol žiadny piest).
Analýza nebezpečenstva: Odchýlka polohy magnetického spínača bráni presnej detekcii pohybu valca a riadiaci systém zariadenia nedokáže určiť, či je valec na svojom mieste. To môže viesť k „nesprávnej prevádzke“ (napr. pohyb obrobku bez jeho upnutia) alebo „vypnutie“ (valec je na svojom mieste, ale spínač to nedokáže rozpoznať), čím sa zníži efektívnosť výroby o viac ako 30 %. Nadmerné medzery znižujú intenzitu magnetického poľa prijímaného prepínačom, čím sa znižuje citlivosť detekcie a výsledkom je chybná detekcia až o 20 %, čo vážne ovplyvňuje stabilitu zariadenia.
Metódy vyhýbania sa:
Pred inštaláciou zatlačte piest ručne do polohy, ktorú je potrebné zistiť (napr. predlžovací koniec, zaťahovací koniec), označte zodpovedajúcu polohu na vonkajšej stene valca, potom nainštalujte magnetický spínač tesne k označenej polohe, pričom medzi spínačom a stenou valca zaistite medzeru ≤1 mm.
Po inštalácii vykonajte dynamický test: Spustite valec nepretržite počas 100 cyklov a sledujte, či sa spínač zakaždým presne spustí. Ak dôjde k chýbajúcej detekcii, jemne dolaďte polohu prepínača (zakaždým sa posuniete o 0,5 mm), kým nebude detekcia stabilná. Ak stále chýba detekcia, skontrolujte, či nie je magnetický krúžok piestu demagnetizovaný a v prípade potreby ho vymeňte.
6. Vynechanie testu udržania tlaku po uvedení do prevádzky, ignorovanie možného úniku
Bežná mylná predstava: Po uvedení valca do prevádzky je valec uvedený do prevádzky, pokiaľ je pohyb normálny, a nevykonáva sa žiadna skúška udržania tlaku, čo vedie k nezistenému potenciálnemu úniku. Napríklad farmaceutická továreň nevykonala test udržania tlaku po uvedení plniaceho valca do prevádzky; po 3 dňoch bola zistená mierna netesnosť koncového uzáveru a do tekutého lieku sa primiešal stlačený vzduch, čo spôsobilo, že celá šarža produktov bola zošrotovaná. Iná továreň mala skryté netesnosti vo valci bez pístnice, pričom v priebehu 1 mesiaca spotrebovala o 20 % viac stlačeného vzduchu a zvýšila náklady na energiu.
Analýza nebezpečenstva: Potenciálny únik (únik <5 ml/min) je ťažké odhaliť v krátkom čase, ale dlhodobá prevádzka plytvá prívodom vzduchu (každá netesná fľaša spotrebuje približne 500 m³ stlačeného vzduchu ročne). Zároveň znečisťuje životné prostredie (napr. uniknutý vzduch v potravinárskom a farmaceutickom priemysle kontaminuje produkty). Ak dôjde k úniku v blízkosti elektrických komponentov, môže to tiež spôsobiť elektrické skraty a bezpečnostné nehody.
Metódy vyhýbania sa:
Po uvedení do prevádzky vykonajte test udržiavania tlaku: Zatvorte ventil prívodu vzduchu do fľaše, udržiavajte vnútorný tlak na 80 % menovitého tlaku, naneste mydlovú vodu na všetky utesnené časti fľaše (koncové uzávery, vzduchové porty, konektory) a pozorujte 10 minút. Ak sa neobjavia žiadne bubliny, nedochádza k úniku; ak sa objavia bubliny, označte miesto úniku a opravte ho.
V prípade fliaš v kľúčových polohách (napr. aseptické plnenie, presná montáž) by sa mala mesačne vykonávať skúška udržania tlaku; pre valce v bežných polohách by sa mala skúška vykonávať štvrťročne. Vytvorte záznamy o testoch, aby ste mohli rýchlo identifikovať a riešiť potenciálne problémy s únikom.