

Vysokorýchlostná montážna bunka, ktorá beží jeden týždeň dobre a na druhý začne strácať čas cyklu, má zriedkavo poruchu valca. Častejšie je problém skrytý v poddimenzovanom regulátore filtra, netesnej armatúre alebo solenoidovom ventile, ktorý nikdy nebol dimenzovaný na pracovný cyklus. Výkon pneumatického automatizačného zariadenia závisí od toho, že každý komponent v dráhe vzduchu spolupracuje, od výstupu kompresora až po koncový efektor. Ak je špecifikácia akéhokoľvek jednotlivého prvku nesprávna, náklady nie sú okamžité; v priebehu mesiacov sa prejavuje ako pomalšie cykly, vyššia spotreba vzduchu a nepredvídateľné prestoje. Výber pneumatických komponentov systematickým prístupom namiesto výmeny dielov po jednom je najrýchlejší spôsob, ako zvýšiť spoľahlivosť linky.
Táto príručka je založená na poznatkoch z 23 rokov výroby pneumatických komponentov v CKT Pneumatické , kde viac ako 20 000 polotovarov a 90 percent vlastného spracovania poskytuje priame vystavenie skutočnému správaniu ventilov, valcov, vákuových generátorov a jednotiek na prípravu vzduchu. Odpovedáme na tri otázky: čo robí pneumatický systém spoľahlivým, ktoré komponenty sú pre každú aplikáciu najdôležitejšie a ako sa môžu tímy obstarávateľov vyhnúť chybám, ktoré vedú k predčasnej údržbe.
Pneumatické automatizačné zariadenia: Systémový pohľad
Stlačený vzduch prejde dlhú cestu, kým začne fungovať. Opúšťa kompresor, ochladzuje sa v dochladzovači, filtruje sa, prechádza cez regulátor tlaku, dostáva mazanie, dostáva sa k smerovému ventilu, prechádza potrubím a až potom vstupuje do pohonu. Výkonnostnú obálku celej linky určuje najslabší článok tohto reťazca. Valec s priemerom 50 mm môže tlačiť dostatočnou silou, ale ak regulátor tlaku nie je správne dimenzovaný, pokles tlaku pri zaťažení spôsobí, že zdvih bude pomalý. Účinný solenoidový ventil je irelevantný, ak je filter zanesený, pretože ventil nedostane dostatočný objem vzduchu.
| modul | Typické komponenty | Vplyv na výkon |
|---|---|---|
| Príprava vzduchu | Filter, regulátor, mazadlo | Zabraňuje znečisteniu, udržuje stabilný tlak, kontroluje mazanie |
| Smerové ovládanie | Solenoidové ventily, vzduchové ventily, manuálne ventily | Určuje rýchlosť odozvy a spoľahlivosť cyklu |
| Aktivácia | Valce, chápadlá, rotačné pohony | Premieňa tlak na mechanický pohyb a silu |
| Vákuová manipulácia | Vákuové generátory, prísavky, vákuové filtre | Umožňuje nedeštruktívne vyberanie a umiestňovanie dielov |
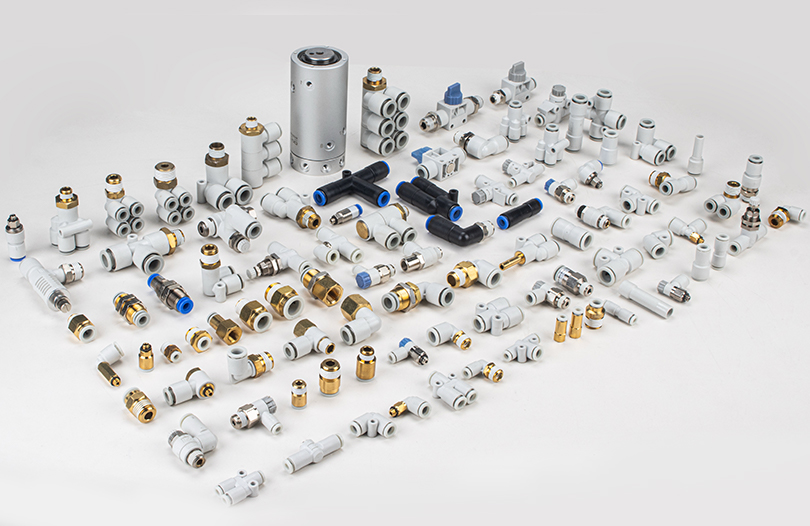
| Príslušenstvo | Armatúry, tlmiče, hadice, nárazníky | Ovplyvňuje rýchlosť úniku, hluk a opotrebovanie komponentov |
Systémový pohľad pomáha jedným praktickým spôsobom: keď sa objaví chyba, príčina je často jeden modul vzdialená od symptómu. Ak uchopovacia sila na vákuovom potrubí zoslabne, problém môže byť vo vákuovom generátore, v zanesenom vákuovom filtri alebo v opotrebovanej prísavke. Výmena iba pohára bez kontroly tlaku na vstupe je najčastejším zdrojom opakovaných porúch na automatizovaných linkách.
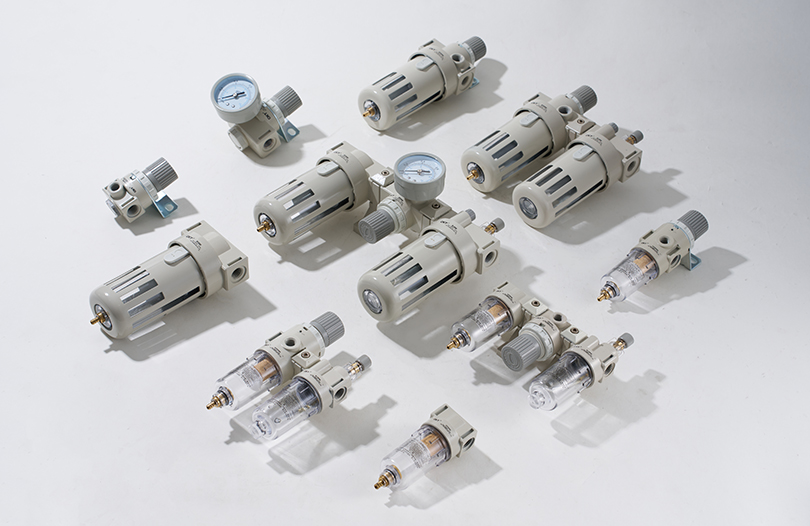
Príprava vzduchu: F.R.L. Jednotky ako prvá línia obrany
Podľa ISO 8573-1, medzinárodnej normy pre kvalitu stlačeného vzduchu, je stlačený vzduch klasifikovaný podľa koncentrácie pevných častíc, obsahu vody a obsahu oleja. Väčšina ľubovoľných priemyselných systémov stlačeného vzduchu dodáva vzduch s veľkosťou častíc, ktoré môžu časom poškodiť tesnenia. Nevysušený vzduch vstupujúci do valca alebo solenoidového ventilu vytvára kondenzáciu vo vnútri kovových dutín, čo vedie k hrdzaveniu a lepeniu cievok v mrazenom prostredí alebo pri štandardnom továrenskom nastavení. Maznice pridávajú olejovú hmlu na zníženie trenia, ale záleží na správnom mazive a prietoku.
Dobre vybraný F.R.L. jednotka pôsobí ako prvá línia obrany. Filter chráni následné komponenty pred prachom, hrdzou a kondenzáciou. Regulátor udržuje úroveň tlaku, na ktorú bol pohon navrhnutý. Maznica zabezpečuje, že pohyblivé časti vnútri ventilov a valcov dostávajú riadenú olejovú hmlu. Každá z týchto funkcií prispieva k jednoduchému výsledku: konzistentný výkon počas miliónov cyklov.
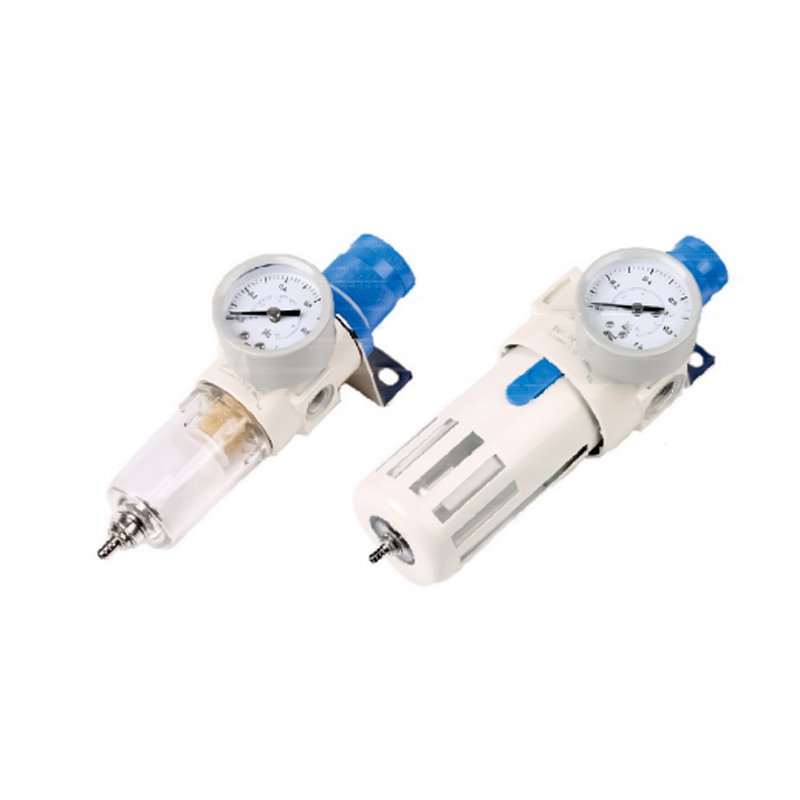 Tlakový regulačný filter série AFR/BFR pre spoľahlivé F.R.L. Výber Tento kompaktný filtračný regulátor sa vyznačuje malou stratou tlaku a vysokou separáciou vody so samosvorným mechanizmom na udržanie nastaveného tlaku. Jeho široký rozsah nastavenia podporuje prispôsobenie sa požiadavkám na prietok a tlak. Zobraziť produkt →
Výberové body pre F.R.L. jednotky sú často nepochopené. Prietok je prvým parametrom na kontrolu. Príliš malý regulátor filtra spôsobuje nadmerný pokles tlaku, keď je systém v plnom rozsahu. Štandardným vodítkom je veľkosť F.R.L. aspoň 20 percent nad súčtom požiadaviek na prietok všetkých zaradených akčných členov pracujúcich súčasne. Rozsah regulácie tlaku by mal zodpovedať aj pracovnému tlaku stroja. Pre vedenie s 0,5 MPa by mal mať regulátor rozsah nastavenia širší ako je požadovaná hodnota, aby sa nastavená hodnota nenachádzala na extrémnom konci svojho rozpätia.
- Veľkosť pórov filtra: 40 μm je bežná na všeobecné účely; 5 μm sa používa pre presné stroje alebo stroje s vysokým cyklom.
- Citlivosť regulátora: lepšie modely udržujú stabilný tlak pri dynamických zmenách prietoku.
- Maznica: rýchlosť odkvapkávania musí byť nastaviteľná podľa veľkosti valca a frekvencie cyklu.
Častou chybou je umiestnenie F.R.L. príliš ďaleko od distribučného potrubia. Veľké vzdialenosti medzi regulátorom a smerovým ventilom zvyšujú oneskorenie tlaku a spôsobujú nekonzistentné otáčky valcov. Čím bližšie je F.R.L. je do pracovnej oblasti, tým presnejšie sa kontroluje tlak.
Smerové ovládanie: Solenoidové ventily a výberové kritériá
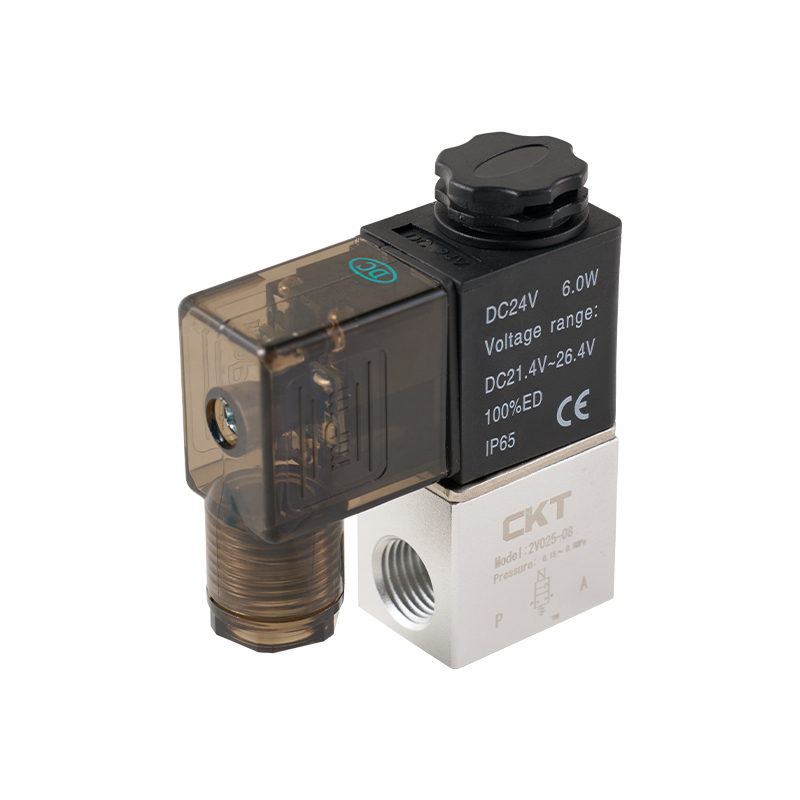
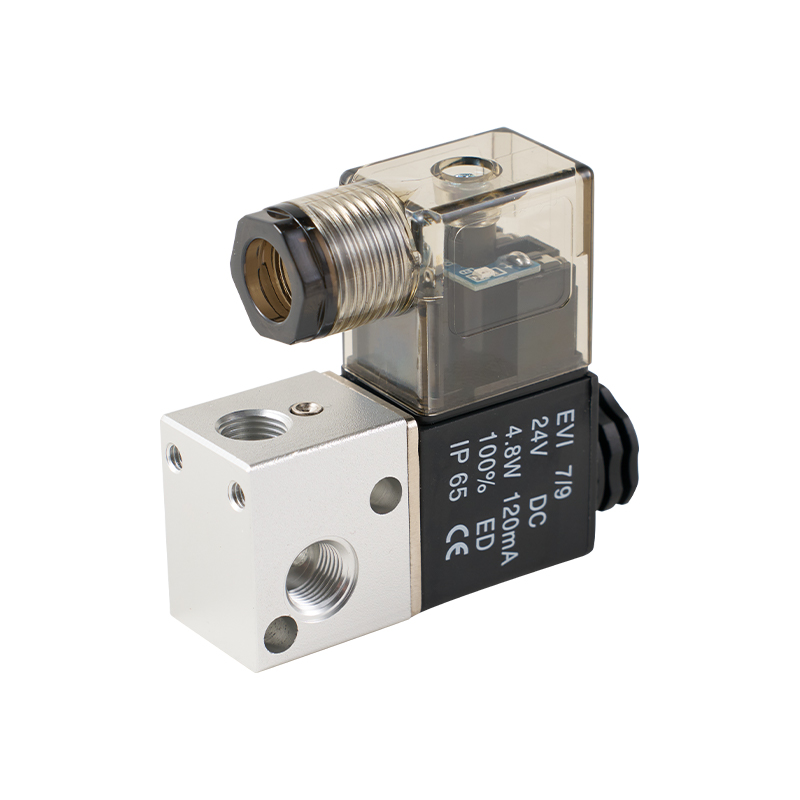
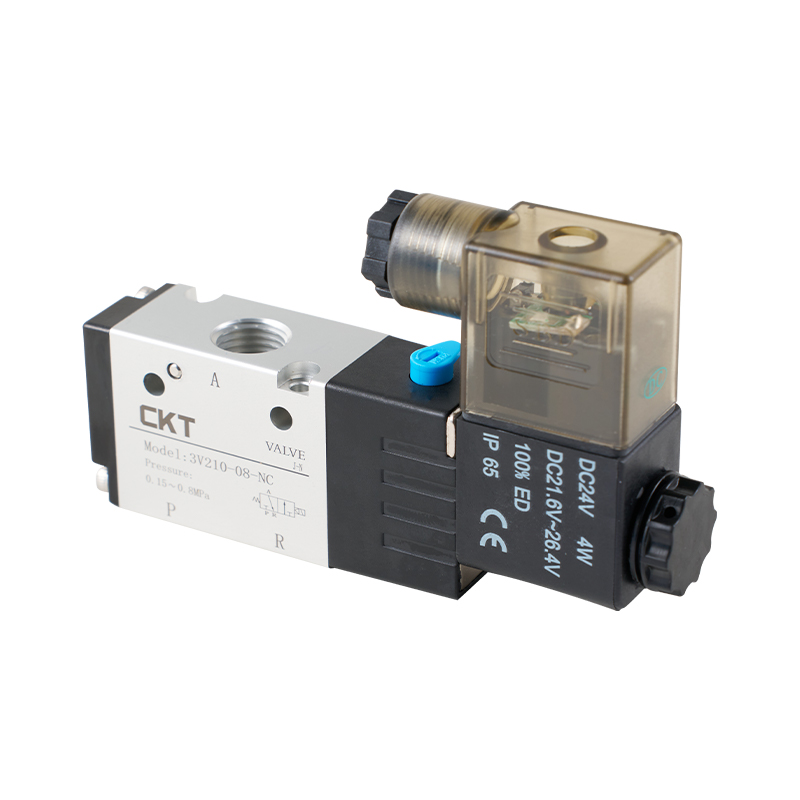
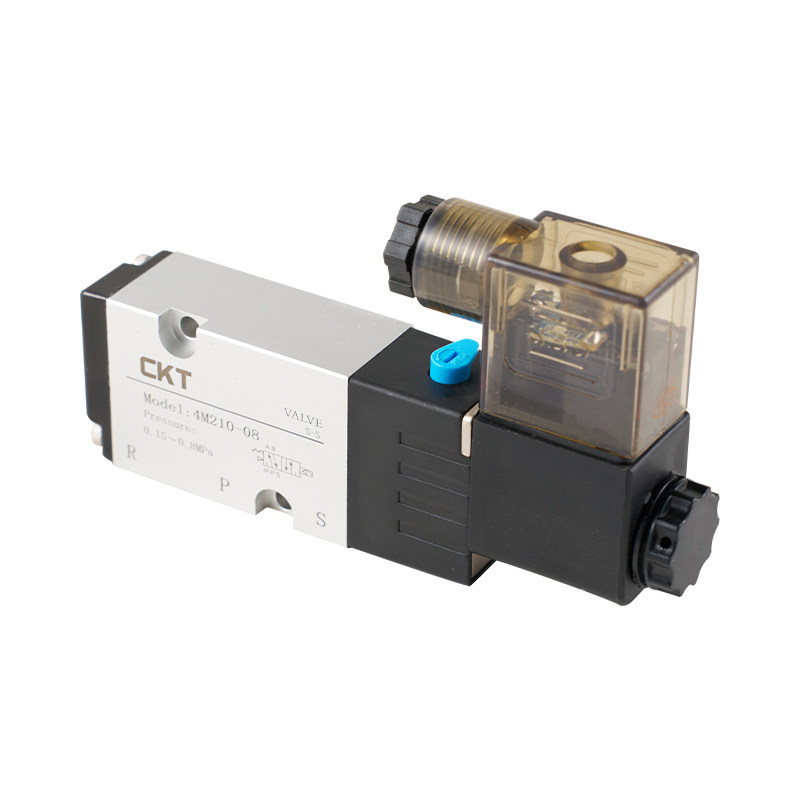
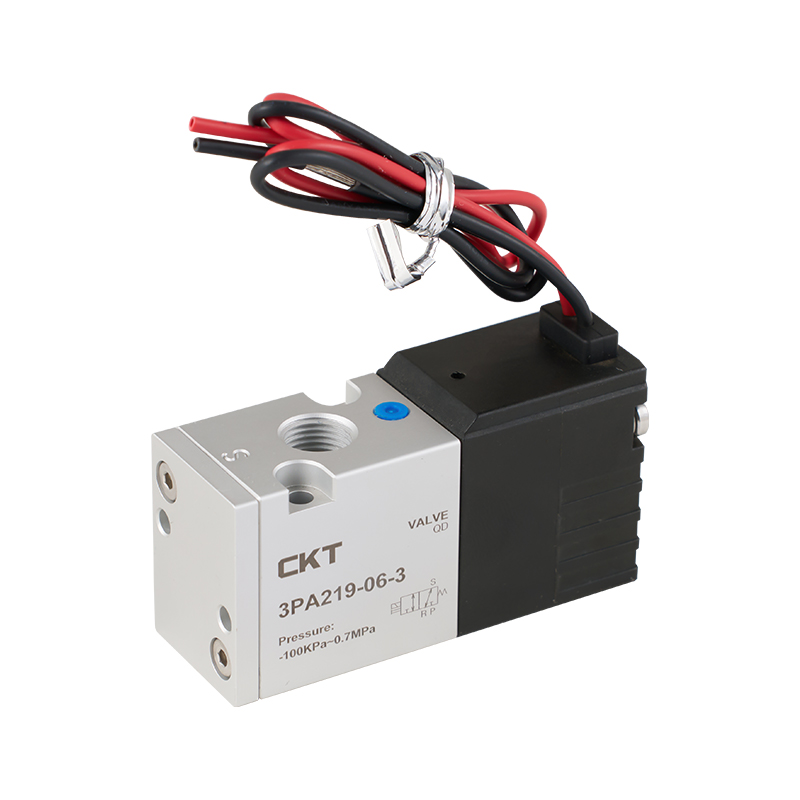
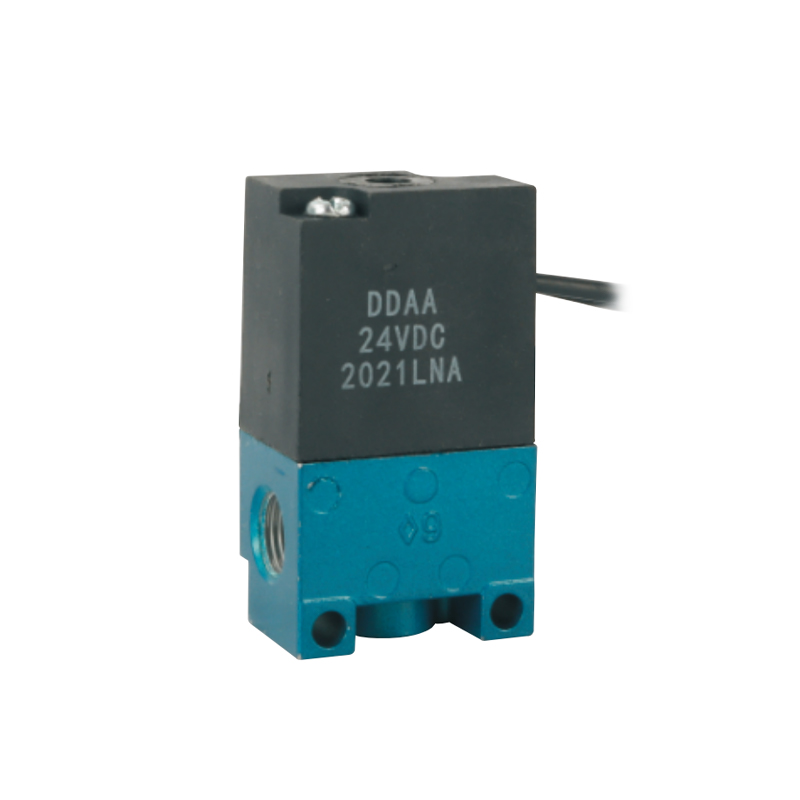
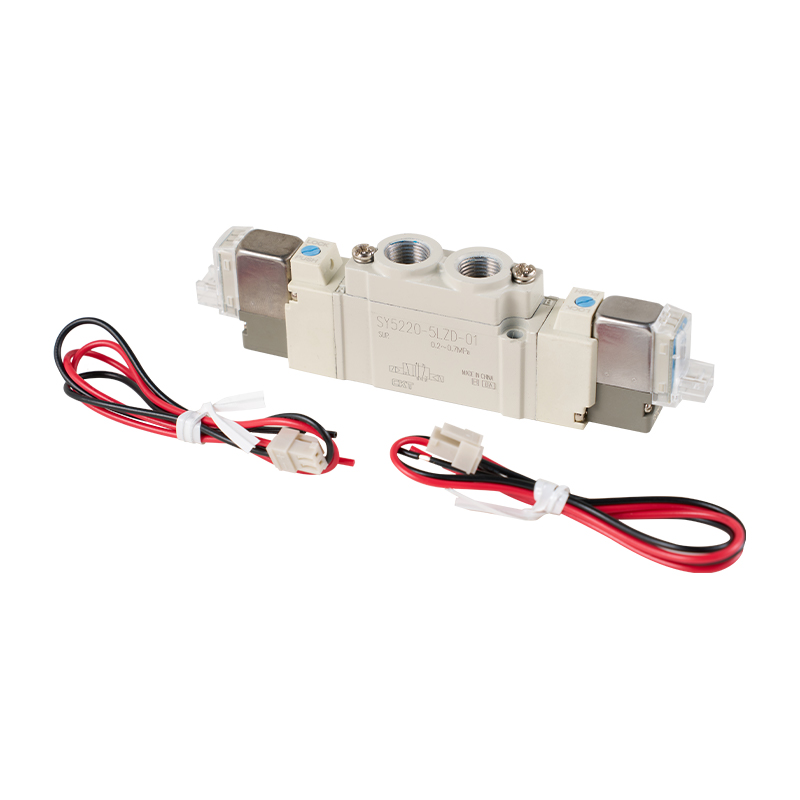
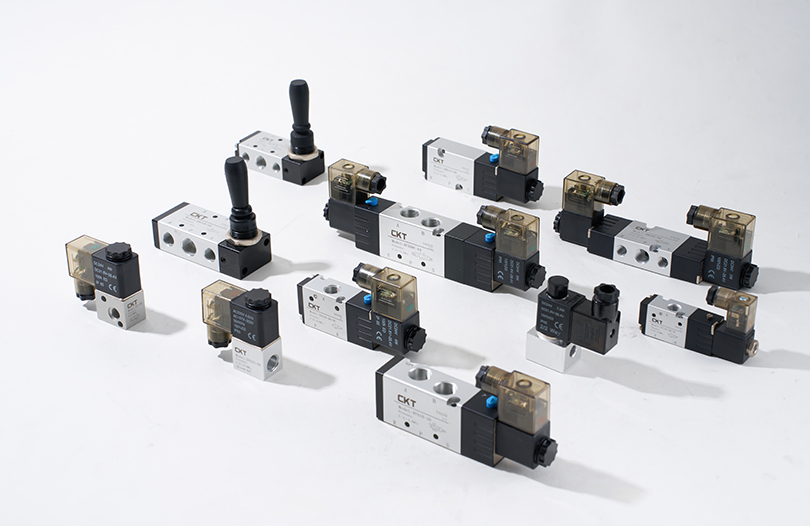
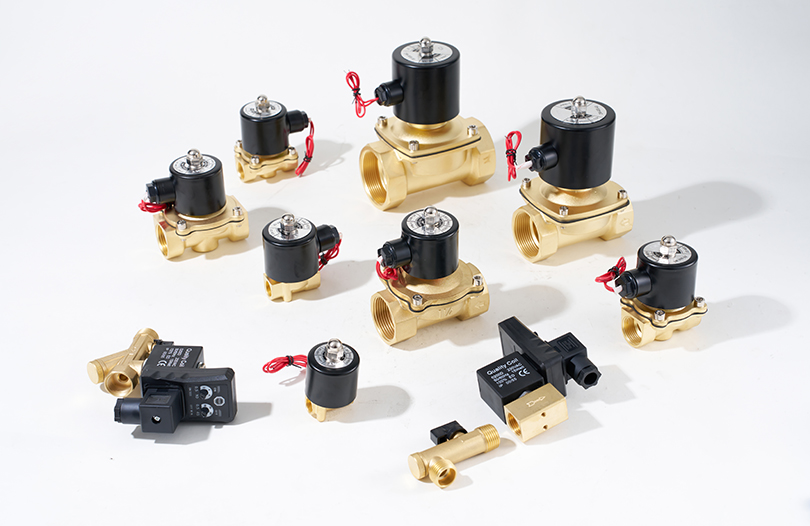
Smerové riadiace ventily určujú, ako rýchlo valec reaguje a ako dlho drží svoju polohu. Dve základné konštrukcie sú priamočinné a pilotné. Priamočinné ventily pohybujú cievkou alebo piestom solenoidom a zvyčajne majú kratší čas odozvy pre aplikácie s malým prietokom. Pilotne ovládané ventily využívajú pilotný signál na pohyb hlavnej cievky, čo umožňuje vyššie prietoky bez nadmernej spotreby energie cievky.
Najdôležitejšou špecifikáciou je Cv faktor (koeficient prietoku). Vyššie Cv znamená, že ventil môže prepustiť viac vzduchu pri danom poklese tlaku. Ak valec vyžaduje určitý prietok na dosiahnutie cieľovej rýchlosti, výber ventilu s príliš nízkym Cv obmedzí maximálnu rýchlosť zdvihu. Napríklad valec s vŕtaním 32 mm a zdvihom 100 mm pri 0,6 MPa môže rýchlo dokončiť cyklus s ventilom s hodnotou Cv 0,35, ale ak Cv klesne na 0,2, čas zdvihu sa môže za rovnakých prevádzkových podmienok zvýšiť o 30 až 40 percent.
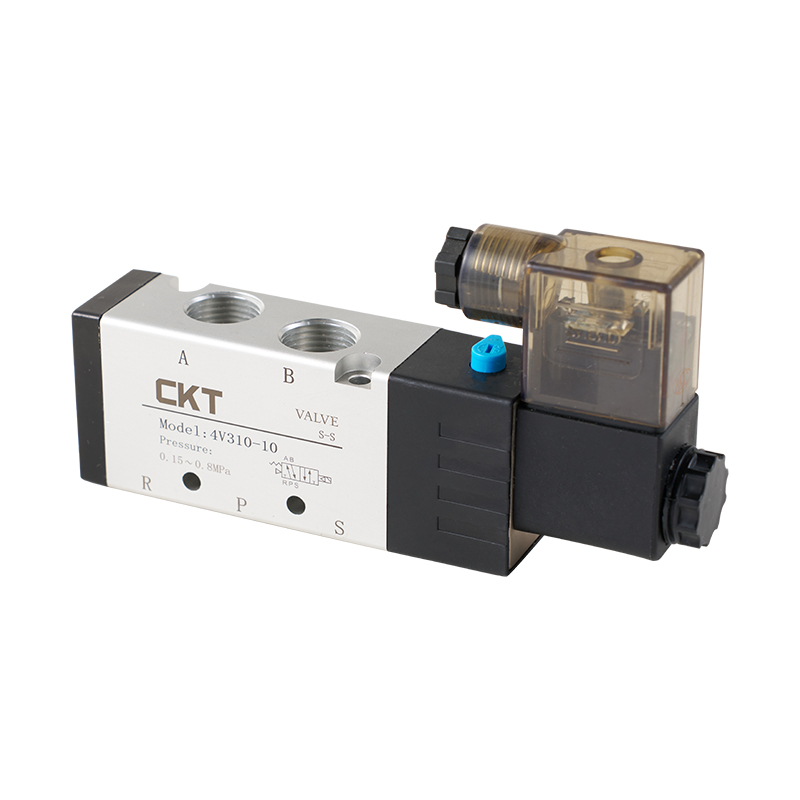
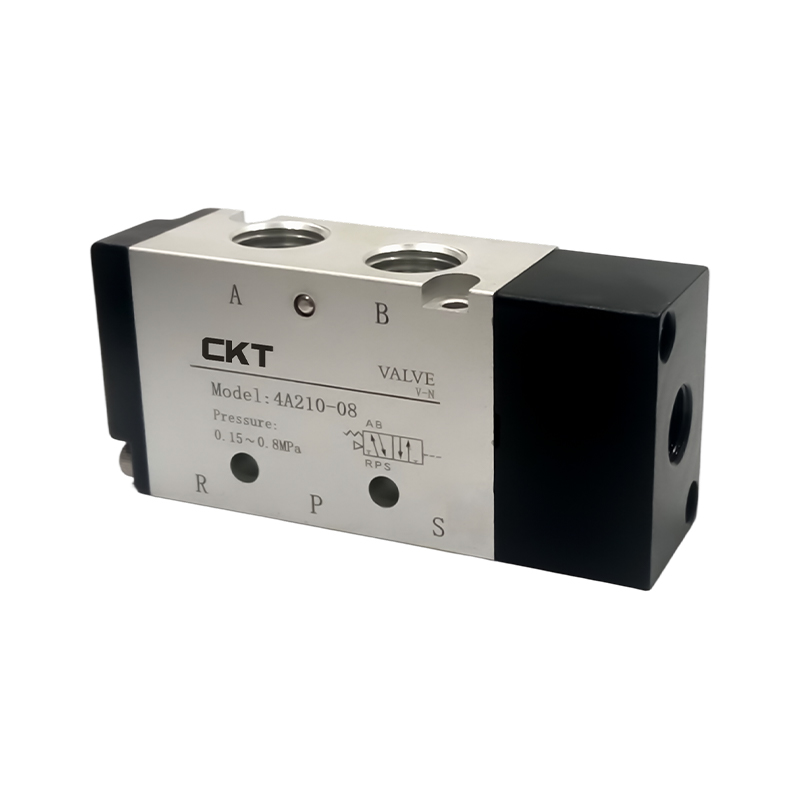
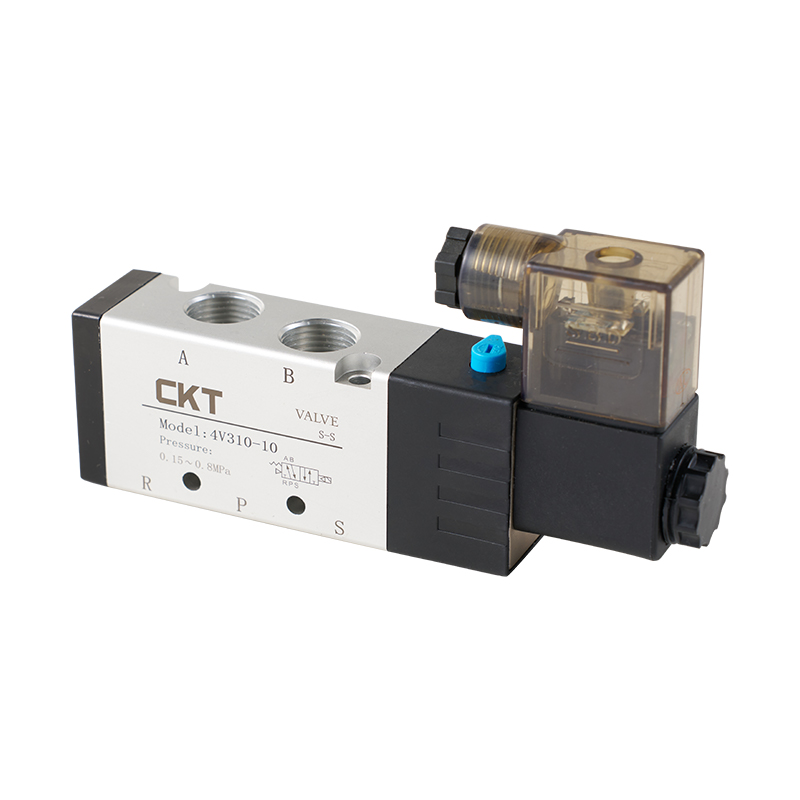 4V séria pilotom ovládaný 5-cestný solenoidový ventil s vysokým prietokom a rýchlou odozvou Séria 4V ponúka posuvné tesnenie stĺpika pre nízky únik a dynamickú odozvu s voliteľnými trojpolohovými centrálnymi funkciami. Vďaka hodnotám Cv a rýchlemu ovládaniu je vhodný na presné ovládanie valcov. Zobraziť produkt →
Čas odozvy je ďalším rozhodujúcim faktorom pri strojoch s vysokým cyklom. Solenoidové ventily v pneumatických aplikáciách zvyčajne reagujú do 5 až 20 milisekúnd, v závislosti od napätia, výkonu cievky a vnútornej dráhy toku. V zariadeniach, ktoré bežia nepretržite pri troch cykloch za sekundu, rozdiel medzi dobou odozvy 10 ms a 25 ms mení dostupnú rezervu pracovného cyklu. Ak bola konštrukcia mechanizmu vypočítaná pre kratší čas odozvy, ale ventil je pomalší, stroj nemusí dosiahnuť očakávanú priepustnosť. Preto CKT odporúča pred nákupom overiť odozvu ventilu a prietok spolu s veľkosťou valca.
| Parameter | Odporúčaný rozsah | Prečo na tom záleží |
|---|---|---|
| CV faktor | 0,1 až 1,5 v závislosti od veľkosti pohonu | Definuje maximálny prietok a tým aj maximálnu rýchlosť |
| Čas odozvy | 5 až 20 ms | Priamo ovplyvňuje čas cyklu pre manipulačné zariadenia |
| Napätie a príkon | DC24V bežné; AC 110/220V k dispozícii | Ovplyvňuje spotrebu energie a hromadenie tepla cievky |
| Trieda ochrany | IP40 alebo vyššie pre čisté priestory, IP65 pre vlhké priestory | Zabraňuje nepredvídateľným poruchám v drsnom prostredí |
Kvalita inštalácie tiež ovplyvňuje výkon ventilu. Uvoľnené elektrické spojenie alebo porucha odľahčenia ťahu spôsobuje prerušovanú činnosť cievky, ktorú je notoricky ťažké diagnostikovať. Podobne chýbajúci tlmič výfuku zvyšuje hluk a môže nasávať prach späť do vnútornej pružinovej komory ventilu, čím sa urýchľuje opotrebovanie cievky.
Pohon: Vzduchové valce pre spoľahlivý pohyb
Vzduchové valce sú pracovným ramenom pneumatickej automatizácie. Výber začína veľkosťou otvoru, ktorá definuje vytvorenú silu. Sila sa vypočíta ako pracovný tlak vynásobený plochou piestu. Pri tlaku 0,5 MPa generuje valec s priemerom vŕtania 32 mm silu asi 402 N v smere tlačenia. Valec s priemerom 50 mm vytvára pri rovnakom tlaku asi 981 N. Ak je zaťaženie 600 N, vŕtanie 32 mm nemôže vykonať túto prácu, aj keď sa teoretická sila zdá byť blízko; trenie, zníženie rýchlosti pri vysokej rýchlosti a straty prietoku ventilom znižujú efektívnu silu o 10 až 30 percent.
 Štandardný valec spojovacej tyče série SC s kompaktným dizajnom a nastaviteľným odpružením Tento valec spojovacej tyče poskytuje spoľahlivý výstup sily naprieč veľkosťami dier, so stabilným odpružením a vysokoteplotnými tesneniami. Jeho rozsah otáčok a kompaktná dĺžka efektívne vyhovujú rôznym požiadavkám na zdvih. Zobraziť produkt →
Dĺžka zdvihu musí zodpovedať vzdialenosti pohybu, ale zdvih by nikdy nemal zbytočne prekračovať požiadavku. Čím dlhší je zdvih, tým viac stlačeného vzduchu sa spotrebuje na jeden cyklus a tým viac je tyč vystavená bočnému zaťaženiu a riziku vybočenia, najmä pri konštrukciách spojovacích tyčí. Výrobcovia vzduchových valcov vo všeobecnosti poskytujú maximálnu povolenú rýchlosť piesta pre každú veľkosť otvoru. Napríklad štandardné valce môžu spoľahlivo pracovať pri rýchlostiach do 500 mm/s, zatiaľ čo valce s tenkým telom alebo špeciálne valce s vodiacou tyčou môžu mať iné limity. Prekročenie menovitých otáčok spôsobuje predčasné opotrebovanie tesnení a môže spôsobiť nadmerné tlmenie na konci zdvihu.
Typy valcov a aplikácia
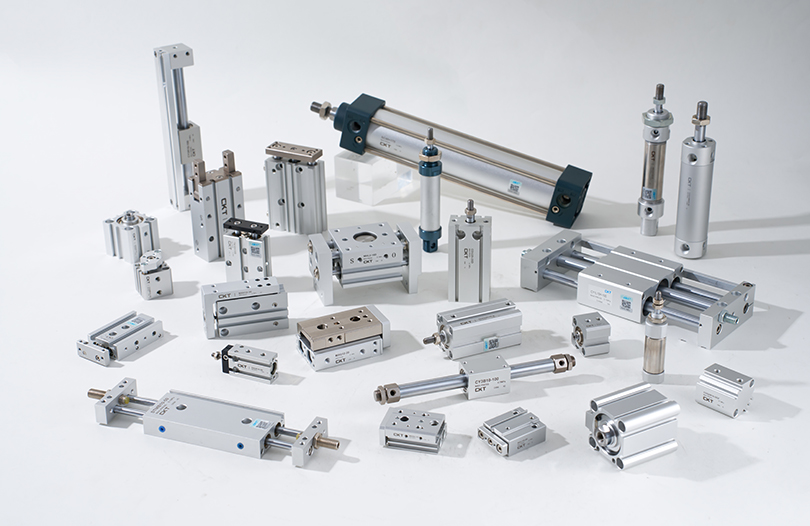
Základný rozdiel je medzi štandardnými valcami spojovacích tyčí, ktoré sú robustné a ľahko sa montujú s viacerými možnosťami polohy; tenké valce, ktoré sa hodia do kompaktných priestorov; a bezpiestové valce, ktoré šetria priestor pri pohybe s dlhým zdvihom. Viacosové valce, ako napríklad CXS, slúžia ako kombinované dvojvalcové aktuátory pre jednotky typu pick-and-place s kratším zdvihom. Pneumatické uchopovače, vrátane paralelných a vačkových jednotiek, sú špecializované valce s dvoma protiľahlými čeľusťami na upínanie dielov.
- Štandardné valce ako séria SC poskytujú najširší výber možností montáže a sú ťahúňom strojárskej výroby.
- Tenké valce sa odporúčajú, keď je vertikálny priestor obmedzený, ale bočné zaťaženie je minimálne.
- Bezpístnicové valce sa vyberajú, keď dĺžka zdvihu presahuje dvojnásobok priestoru dostupného pre bežný valec.
- Uchopovače sa používajú v automobilovom priemysle a montáži elektroniky na spoľahlivé držanie dielov.
Odpruženie je dôležitým bodom výberu. Valec, ktorý na konci nárazu zabuchne, absorbuje väčšinou v mechanickej štruktúre, čo spôsobuje únavu komponentov. Štandardné valce s nastaviteľnými tlmiacimi ventilmi umožňujú technikovi zmierniť náraz na konci zdvihu. V stroji bežiacom na 60 cyklov za minútu môže tlmiaca sila znamenať rozdiel medzi intervalom údržby meraným v rokoch oproti mesiacom.
Vákuová automatizácia: Generovanie a aplikácia vákua na manipuláciu s dielmi
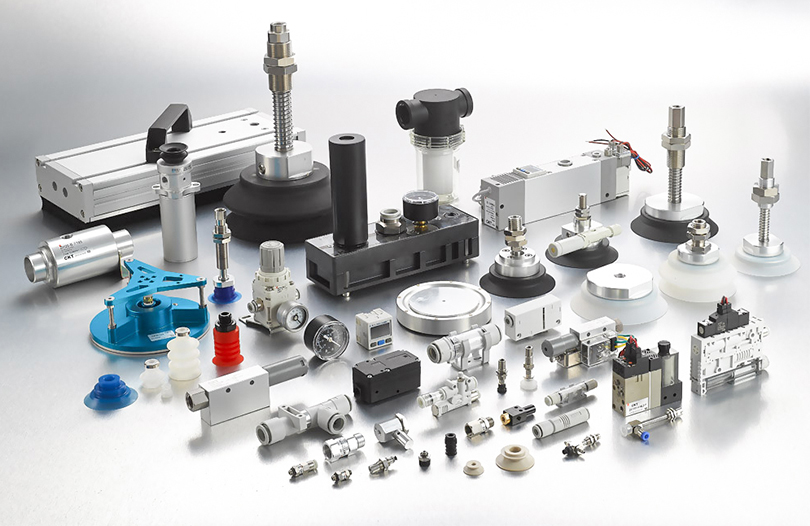
Vákuové komponenty zohrávajú jedinečnú úlohu v zozname pneumatických automatizačných zariadení. Namiesto tlačenia častí zdvíhajú, držia a uvoľňujú časti pomocou rozdielového tlaku. Štandardné vákuové generátory sú samostatné jednotky, ktoré využívajú prívod vzduchu na vytvorenie vákua Venturiho efektom. Sú kompaktné, lacné a spoľahlivé pre malé diely. Viacstupňové vákuové generátory produkujú vyššie vákuum a spotrebujú menej vzduchu ako jednostupňové jednotky, vďaka čomu sú cenné pre dopravu v uzavretej slučke alebo manipuláciu s poréznymi materiálmi.
Výber vákuového generátora začína požadovanou úrovňou vákua a sacím prietokom. Úroveň vákua -20 až -40 kPa je dostatočná na držanie plochých, pevných častí, ako sú plechy alebo sklenené panely. Porézne materiály, ako je lepenka, dokážu udržať iba čiastočné vákuum, čo si vyžaduje vyšší sací prietok na generátore, aby sa kompenzoval únik. Hladký pevný povrch môže dosiahnuť -80 kPa alebo viac, ale sací prietok musí byť iba mierny. Nesprávna kombinácia úrovne vákua a prietoku nasávania vedie k neustálym poruchám zastavenia relé počas prevádzky.
Rozhodujúcu úlohu zohrávajú aj prísavky. Poháre vlnovcového typu sa prispôsobia zakriveným povrchom, ako sú flexibilné baliace vrecká. Ploché misky sú najlepšie pre pevné hladké povrchy. Špeciálne špongiové kelímky sú určené na textúrované alebo nerovné povrchy, kde by bežný kelímok vytekal. Bezdotykové misky sú určené pre citlivé materiály, aby sa predišlo kontaktom. Pre operátorov baliacich strojov má výber pohára, ktorý nezodpovedá profilu povrchu, za následok slabú prídržnú silu a časté padanie častí. Napríklad séria CBLP od CKT je špeciálne navrhnutá s viacnásobne skladanými vlnitými kelímkami pre flexibilné baliace vrecká.
Dôležitými podpornými komponentmi sú vákuové filtre a spätné ventily. Filter zabraňuje vniknutiu prachu do vysávača, čím predlžuje jeho životnosť. Regulátor vákua nastavuje úroveň vákua, aby chránil tenké alebo krehké časti pred nadmerným nasávaním. Vákuový bezpečnostný ventil môže okamžite uvoľniť vákuum, keď sa systém vypne alebo keď sa prenesie časť, čím sa zlepší rýchlosť cyklu a zabráni sa poškodeniu.
Priraďovanie pneumatických komponentov k bežným úlohám automatizácie
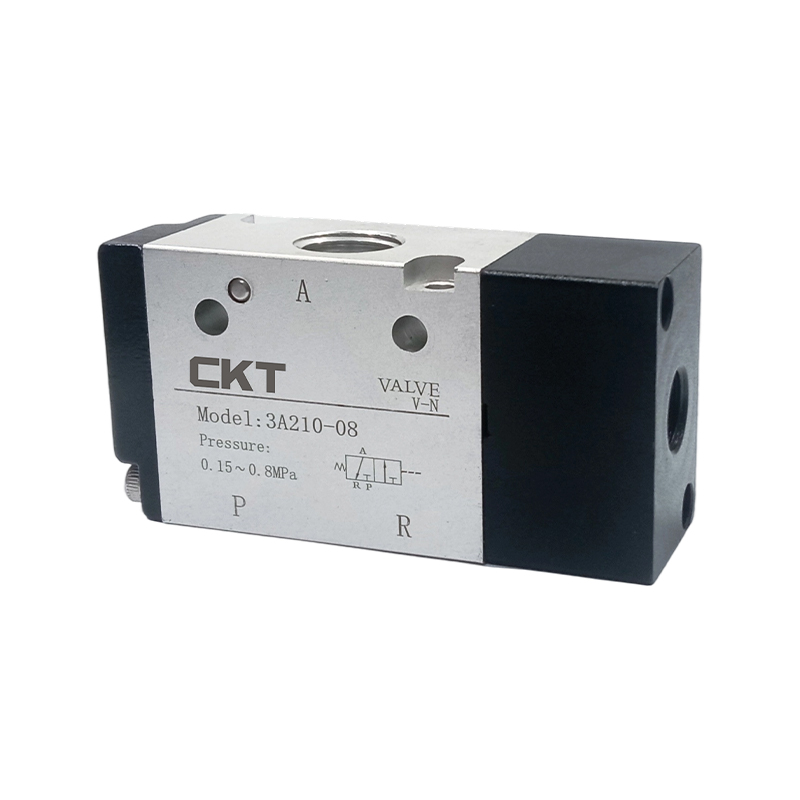
Inžinierske tímy sa často pýtajú, či stačí štandardný valec, alebo či potrebujú valec bez piestnice alebo servopohon. Odpoveď závisí od cyklu stroja a fyzických obmedzení rámu. V baliacej linke kompaktný F.R.L. a solenoidový ventil s jednoduchým minivalcom by mohol fungovať lepšie ako valec s veľkým priemerom, pretože požadovaný zdvih je krátky a priestor je tesný. V triediacom alebo kontrolnom systéme možno na spustenie sekvencie použiť mechanický ventil spúšťaný ovládačom, ale kvôli flexibilite sa zvyčajne uprednostňuje solenoidový ventil pripojený k PLC.
| Aplikácia | Základné komponenty | Zameranie na výber |
|---|---|---|
| Výber a umiestnenie dielov | Uchopovače, vákuový generátor, prísavky | Užitočné zaťaženie, povrchový kontakt, rýchlosť odozvy |
| Doprava materiálu | Vákuový dopravník, viacstupňové vyhadzovače | Spotreba vzduchu, prúdenie vákua, pórovitosť materiálu |
| Zatváranie a lisovanie boxu | Štandardné valce, F.R.L., 4-cestné ventily | Sila, zdvih, odolnosť proti bočnému zaťaženiu |
| Vysokorýchlostné triedenie | Kompaktné ventily, vysokofrekvenčné valce | Čas odozvy, cycle rate, cushioning |
| Upínanie a držanie | Mechanické ventily, uchopovacie valce, vzduchový filter | Upínacia sila, opakovateľnosť, bezpečnosť |
Kľúčové technické parametre, ktoré riadia rozhodnutia o obstarávaní
Rozhodnutia o obstarávaní v pneumatických automatizačných zariadeniach by sa nikdy nemali robiť len na základe ceny. Niekoľko technických parametrov má priamy vplyv na náklady životného cyklu a ich pochopenie pomáha vyhnúť sa zlým rozhodnutiam, ktoré sa prejavujú ako záťaž na údržbu po uplynutí záruky.
Rozsah tlaku a prevádzkový bod
Štandardné pneumatické komponenty sú navrhnuté tak, aby fungovali v rozsahu tlaku 0,1 až 0,8 MPa, pričom väčšina strojov je nastavená na 0,5 až 0,7 MPa. Ak je regulátor nastavený na 0,5 MPa, komponenty musia v tomto bode vykazovať konzistentné správanie. Ventil dimenzovaný na 0,05 až 1,0 MPa pre riadiaci tlak je často praktickou voľbou pre priemyselné linky, pretože toleruje kolísanie tlaku pri zmenách zmeny. Vo vákuových systémoch je relevantnejší rozsah tlaku v kPa. Vákuové generátory by mali byť prispôsobené požiadavkám systému v najhoršom prípade vákua.
Čas odozvy a rýchlosť cyklu
Zariadenie s vysokým cyklom vyžaduje čas odozvy, ktorý podporuje cieľovú rýchlosť cyklu. Pre stroj s rýchlosťou 40 cyklov za minútu je celkový čas cyklu 1,5 sekundy. Odozva ventilu môže byť iba 10 milisekúnd, ale ak valcu trvá 600 milisekúnd, kým sa posunie o 150 mm a stroj potrebuje zotrvanie 300 ms, na zostávajúce pohyby zostáva len 590 milisekúnd. Ak je odozva komponentov pomalšia ako návrh, stroj nemá vyrovnávaciu pamäť a pri špičkovom dopyte zlyhá.
Spotreba vzduchu a energetická účinnosť
Energetická účinnosť pneumatických systémov je často definovaná množstvom stlačeného vzduchu spotrebovaného na cyklus. Valec s dlhším zdvihom spotrebuje viac vzduchu. Miera úniku len 1 mm v armatúre môže zvýšiť spotrebu vzduchu o tisíce litrov ročne. Meranie spotreby vzduchu na cyklus stroja je prehliadaným, ale účinným nástrojom na znižovanie prevádzkových nákladov. V továrňach s tisíckami cyklov denne ušetrí výber dobre utesnených komponentov a správne dimenzovaných tlakových fliaš oveľa viac ako úspory z používania lacnejšieho dodávateľa.
Životnosť a miera opotrebovania
Pneumatické ventily sú často hodnotené v miliónoch cyklov. Vysokokvalitný solenoidový ventil môže poskytnúť 10 miliónov cyklov, zatiaľ čo silne zaťažené tesnenie valca môže vyžadovať výmenu po 2 až 5 miliónoch zdvihov. Prostredie je kľúčovou premennou: prašný, vlhký alebo chemicky agresívny vzduch drasticky skracuje životnosť komponentov. Jednoduchá výmena filtračnej jednotky alebo vylepšeného tesniaceho materiálu môže predĺžiť dobu prevádzky o tisíce hodín.
Postupy inštalácie a údržby, ktoré zabraňujú prestojom
Správna inštalácia má rovnaký vplyv na životnosť ako kvalita komponentov. Prvým krokom je overenie, či je stlačený vzduch pred vstupom do stroja dostatočne vysušený a prefiltrovaný. Potrubie by sa malo pred pripojením akéhokoľvek pneumatického príslušenstva prepláchnuť. Zvyškové nečistoty z potrubia sú hlavnou príčinou zablokovania tlmičov a prilepených cievok. V súlade s typickou praxou priemyselnej údržby by sa prvky vzduchového filtra mali kontrolovať každých 4 000 prevádzkových hodín alebo skôr, ak je pokles tlaku na filtri viditeľný.
Kompatibilita tesnení je ďalším bodom, ktorý sa prehliada. Teplota stlačeného vzduchu a prítomnosť olejovej hmly môžu spôsobiť, že gumové tesnenia napučiavajú, zmršťujú sa alebo praskajú. Je nevyhnutné skontrolovať, či je materiál tesnenia kompatibilný s rozsahom prevádzkových teplôt. V CKT je internou výrobnou praxou testovanie tesnení v rámci 100-percentného interného montážneho procesu, čo poskytuje dobrý prehľad o tom, ako sa tesnenia správajú v kontrolovaných výrobných podmienkach.
Bežná údržba by mala zahŕňať kontrolu nastavenia odpruženia valca, čistenie tlmičov výfuku a overenie, či magnetické spínače neposunuli svoju montážnu polohu. V mnohých továrňach je jednoduchá zmena polohy oneskorenia spínača hlavnou príčinou straty jedného alebo dvoch zdvihov za minútu. Akustická kontrola netesností pomocou mydlového roztoku alebo moderného ultrazvukového detektora dokáže identifikovať netesnosti v spojkách, ktoré sú jediným najväčším zdrojom zbytočnej energie v pneumatických zariadeniach.
Keď sa spoľahlivosť valcov stáva kritickou, prichádza téma inštalácie a zarovnania valcov. Nesúososť medzi osou valca a pohyblivým zaťažením môže znížiť skutočnú životnosť len na zlomok projektovanej životnosti. Porozumenie skryté náklady na nesprávnu inštaláciu valca je dôležitejšie ako výber valca s najvyššou cenou.
FAQ
Ako si vyberiem správne pneumatické automatizačné zariadenie pre môj stroj?
Začnite definovaním úlohy: presúvanie, uchopenie, stláčanie, zdvíhanie alebo triedenie. Definujte hmotnosť nákladu, dĺžku zdvihu, požadovanú rýchlosť, dostupný prevádzkový tlak, rýchlosť cyklu a podmienky prostredia. Z týchto kritérií vypočítajte požadované vŕtanie, vyberte solenoidový ventil s primeraným Cv a vyberte F.R.L. dimenzované na celkový prietok. Na manipuláciu s vákuom vyberte generátor, ktorý poskytuje potrebnú úroveň vákua a sací prietok, a potom prispôsobte typ pohára povrchu dielu. Pri tejto postupnosti sa komponenty vyberajú skôr na základe merateľných požiadaviek stroja než podľa preferencií.
Prečo moje pneumatické automatizačné zariadenie beží pomaly a nespoľahlivo?
Vo väčšine prípadov je príčinou kombinácia poklesu tlaku a nedostatočného prietoku. Poddimenzovaný F.R.L. alebo čiastočne zanesený filter je hlavným vinníkom. Solenoidový ventil, ktorý je príliš malý, obmedzuje prietok vzduchu do valca, čím sa znižuje rýchlosť zdvihu. Netesné armatúry a opotrebované tesnenia tiež spôsobujú postupnú stratu tlaku. Skontrolujte tlak na vstupe do valca a porovnajte ho s tlakom na regulačnej stanici; pokles o viac ako 0,02 až 0,05 MPa stojí za preskúmanie.
Ako často by sa mali vymieňať pneumatické komponenty v priemyselnom prostredí?
Intervaly výmeny závisia od počtu cyklov, prevádzkového tlaku, kvality vzduchu a podmienok zaťaženia. V strojoch s vysokým cyklom sa solenoidové ventily často kontrolujú po 5 miliónoch cyklov. Tesnenia valcov môžu vyžadovať pozornosť po 3 až 5 miliónoch cyklov v nepretržitej prevádzke. Filtre vo všeobecnosti vyžadujú výmenu prvku každých 4 000 až 8 000 hodín v závislosti od znečistenia. Najspoľahlivejším prístupom je sledovanie počtu cyklov a výmena kľúčových komponentov na konci ich životnosti, namiesto čakania na úplné zlyhanie.
Aký je rozdiel medzi jednostupňovými a viacstupňovými vákuovými generátormi?
Jednostupňové generátory sú kompaktné a poskytujú mierne vákuum s jednoducho navrhnutými vnútornými tryskami. Bežne sa používajú na malé diely v aplikáciách typu pick-and-place. Viacstupňové generátory majú viacero dýz v sérii alebo paralelne, čím vytvárajú vyšší podtlak a väčší sací prietok pri nižšej spotrebe stlačeného vzduchu na jednotku vákua. Tieto sú určené pre porézne materiály, dlhšie sacie vedenia alebo aplikácie, kde sa viaceré poháre dodávajú ako skupina.
Ako môžem znížiť spotrebu stlačeného vzduchu v pneumatickom systéme bez rezného výkonu?
Znížte prevádzkový tlak na najnižšiu prijateľnú úroveň, pretože spotreba vzduchu je úmerná absolútnemu tlaku. Vyberte si valce s minimálnou potrebnou dĺžkou zdvihu. Ak je potrebné vysoké vákuum, použite vákuové generátory s viacstupňovým dizajnom. Odstráňte netesnosti údržbou spojok a armatúr. Skontrolujte F.R.L. pre pokles tlaku a maznica pre nadmerný prietok oleja. V mnohých prípadoch môže jednoduché odstránenie netesností znížiť spotrebu vzduchu o 20 až 30 percent bez zmeny parametrov procesu.