

Čo skutočne oddeľuje spoľahlivé Výrobca pneumatického uchopovača Od zvyšku
Krátka odpoveď: spoľahlivého výrobcu pneumatického chápadla definujú tri merateľné veci, nie marketingová kópia – opakovateľná uchopovacia sila počas tisícok cyklov, utesnená konštrukcia, ktorá odoláva vniknutiu prachu a vlhkosti, a presnosť zdvihu čeľuste v rozmedzí 0,02 mm až 0,05 mm. Všetko ostatné – farba náteru, hrúbka katalógu alebo veľkosť showroomu – je druhoradé. Kupujúci, ktorí hľadajú výrobcov pneumatických uchopovačov, sa zvyčajne snažia vyriešiť jeden z dvoch problémov: uchopovač, ktorý sa príliš rýchlo opotrebuje na vysokorýchlostnej linke, alebo uchopovač, ktorý nedokáže udržať konzistentnú silu na diely s rôznou povrchovou úpravou. Oba problémy súvisia s výberom dizajnu vo fáze výroby, a preto sa táto príručka zameriava skôr na to, čo je potrebné skontrolovať pred zadaním objednávky, než na všeobecné popisy produktov.
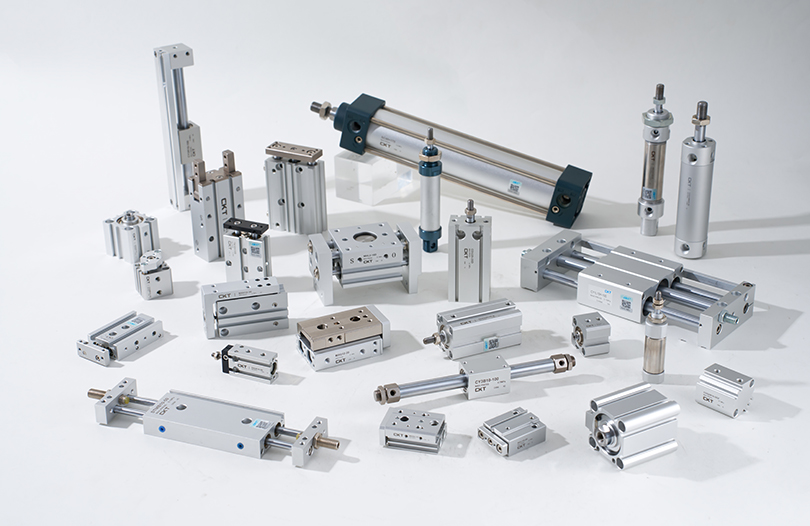
Pneumatické chápadlá zostávajú cenovo najefektívnejšou možnosťou koncových nástrojov pre opakujúce sa práce typu pick-and-place a dopyt zostal silný aj do roku 2026, keďže montáž elektroniky, linky podsúčiastok pre automobily a automatizácia balenia sa neustále rozširujú. Zhejiang CKT Pneumatic Co., Ltd vytvoril svoj katalóg na presnej krivke dopytu a vyrába paralelné, uhlové a trojčeľusťové rady uchopovačov zamerané na OEM integrátorov, ktorí potrebujú konzistentné dodacie lehoty a konzistentný výkon.
Ako pneumatický uchopovač skutočne premieňa tlak vzduchu na silu uchopenia
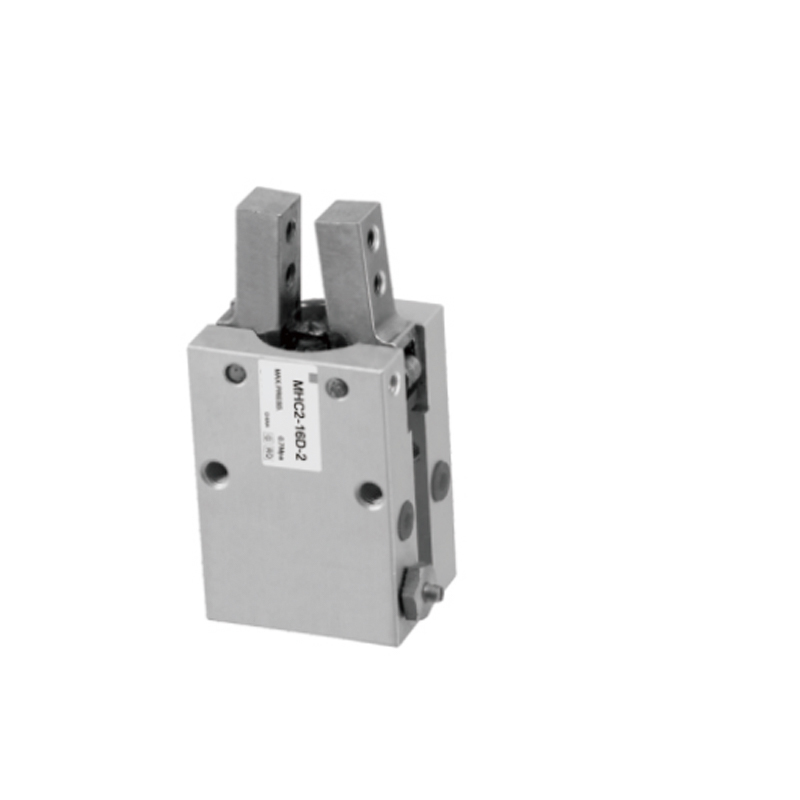
Pneumatický uchopovač je mechanický pohon, ktorý premieňa tlak stlačeného vzduchu na lineárny alebo uhlový pohyb čeľuste prostredníctvom mechanizmu piestu a vačky alebo mechanizmu piestu a hrebeňa. Vzduch vstupuje do jedného otvoru, tlačí piest pozdĺž vývrtu a tento pohyb piestu sa prenáša na silu zatvárania čeľuste prostredníctvom mechanického spojenia. Vzťah je jednoduchý, ale kupujúci ho často nepochopia pri porovnávaní špecifikácií:
Hlavné komponenty v poradí
- Telo valca – obsahuje piest a definuje priemer otvoru, ktorý priamo nastavuje maximálnu teoretickú silu
- Piest a tyč - pohyblivý prvok, ktorý prijíma tlak vzduchu na jednej alebo oboch stranách
- Vačkové alebo ozubené spojenie – prevádza lineárny pohyb piesta na pohyb čeľustí, buď paralelný alebo uhlový
- Vedenie čeľustí — lineárne ložiská alebo rybinové klzáky, ktoré udržujú dráhu čeľuste bez bočnej vôle
- Tesnenia – komponent, ktorý je najviac zodpovedný za dlhodobú spoľahlivosť, pretože opotrebovanie tesnenia je hlavnou príčinou poklesu sily v teréne
Integrátory vzorca používajú na odhad teoretickej sily uchopenia F = P × A × n , kde P je tlak privádzaného vzduchu, A je účinná plocha piesta a n je počet čeľustí v kontakte s dielom. Toto číslo je vždy hornou hranicou, nie zárukou – skutočná sila uchopenia klesá približne o 15 % až 30 % v závislosti od strát trením v spojení, čo je presne dôvod, prečo dve uchopovače s rovnakým priemerom otvoru môžu fungovať veľmi odlišne v závislosti od tolerancie obrábania a konštrukcie spojenia.
Jednočinné verzus dvojčinné obvody
Jednočinné chápadlá sa spoliehajú na tlačnú pružinu, ktorá vráti čeľuste do ich predvolenej polohy, čo znamená, že tlak vzduchu funguje iba v jednom smere. Táto konštrukcia je bežná pri menších veľkostiach dier, kde je z bezpečnostných dôvodov žiaduca normálne zatvorená poloha čeľustí, pretože diel zostane uchytený, ak dôjde k strate tlaku vzduchu uprostred cyklu. Dvojčinné chápadlá namiesto toho smerujú vzduch na obe strany piestu cez dva samostatné porty, čím vytvárajú konzistentnejšiu silu v smere otvárania aj zatvárania, za cenu potreby 5/2 alebo 5/3 cestného solenoidového ventilu namiesto jednoduchšieho 3/2 cestného ventilu používaného pre jednočinné obvody.
Úloha riadenia prietoku a tlmenia
Ventily na reguláciu prietoku namontované na každom vzduchovom porte regulujú, ako rýchlo sa piest pohybuje, čo je dôležitejšie, než väčšina kupujúcich predpokladá. Čeľusť, ktorá sa zaklapne príliš rýchlo na jemnej časti, riskuje, že ju označí alebo praskne, zatiaľ čo čeľusť, ktorá sa zatvára príliš pomaly, sa stáva prekážkou vo vysokorýchlostnom cykle vyberania a umiestňovania. Výrobcovia, ktorí namiesto pevných otvorov zabudovávajú nastaviteľné porty na riadenie prietoku, poskytujú integrátorom viac priestoru na ladenie času cyklu bez pridania externého hardvéru ventilov. Tlmenie na konci zdvihu, ktoré sa zvyčajne dosahuje pomocou malého elastomérového nárazníka alebo vnútornej komory vzduchového vankúša, znižuje mechanické rázy na páku v úplne otvorenej a úplne zatvorenej polohe - detail, ktorý sa v hodnotení životnosti cyklu prejavuje oveľa viac, než priznáva väčšina technických údajov.
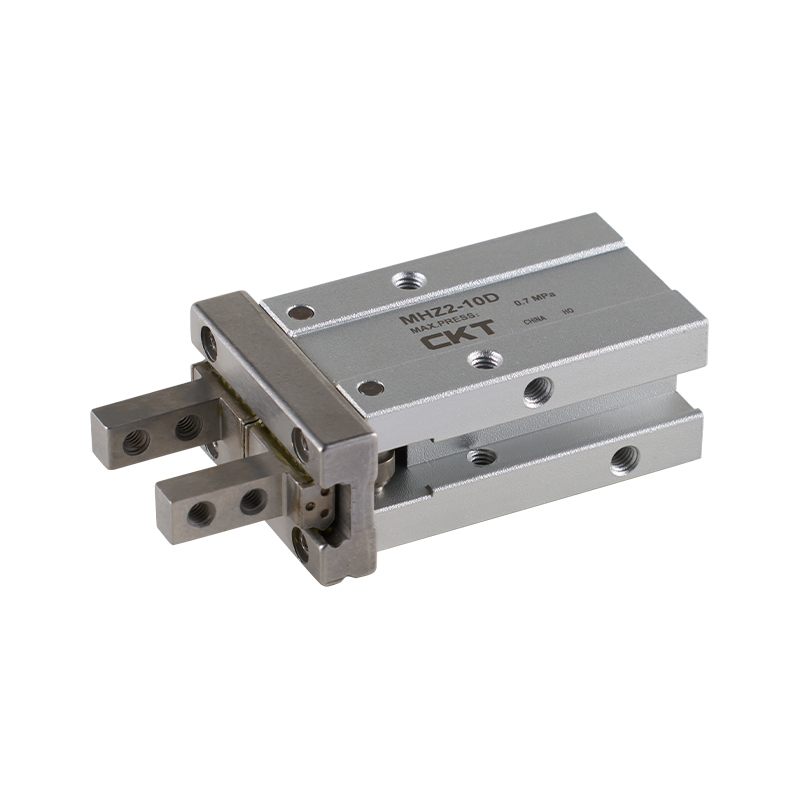
Porovnanie štyroch typov uchopovačov, ktoré bežne vyrábajú výrobcovia
Nie každé pneumatické chápadlo je skonštruované rovnakým spôsobom a výber nesprávneho typu pre danú aplikáciu je jedinou najčastejšou chybou pri získavaní zdrojov. Nižšie uvedená tabuľka odráža typické špecifikácie zverejnené stredne veľkými čínskymi výrobcami vyrábajúcimi štandardné katalógové uchopovacie rady v roku 2026.
| Typ uchopovača | Pohyb čeľuste | Typický rozsah vŕtania | Najlepšie sa hodí pre |
|---|---|---|---|
| Paralelné (dvojčeľusťové) | Obe čeľuste sa pohybujú symetricky dovnútra | 10 mm až 63 mm | Ploché alebo valcové časti vyžadujúce centrovaný zber |
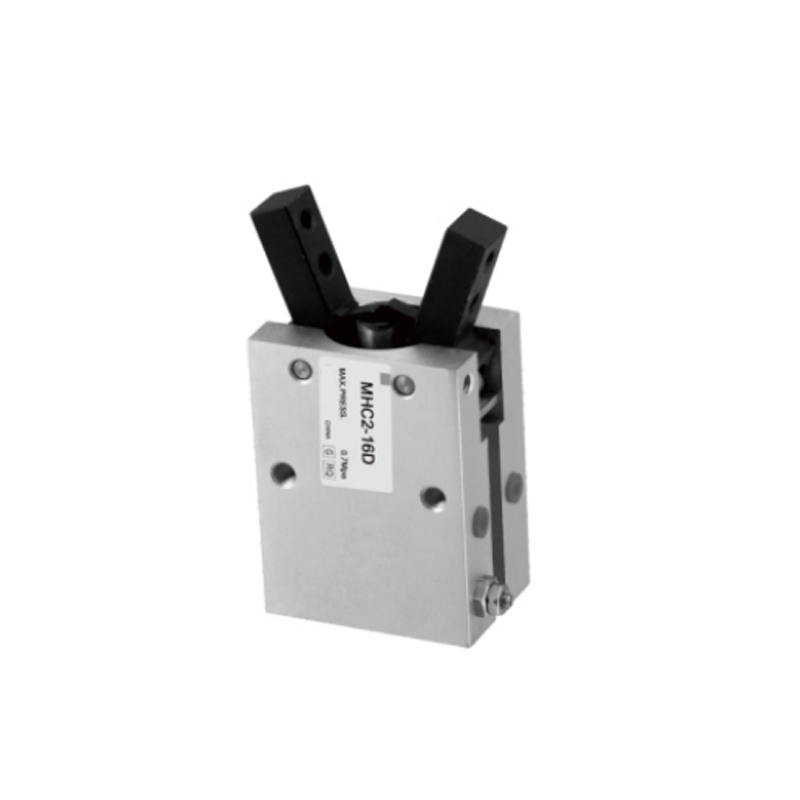
| Hranatá | Čeľuste sa otvárajú na čape | 16 mm až 50 mm | Stiesnené priestory, kde je obmedzený lineárny pohyb čeľustí |
| Trojčeľusťové centrické | Tri čeľuste sa súčasne zatvárajú smerom k stredu | 20 mm až 80 mm | Okrúhle alebo symetrické obrobky vyžadujúce samocentrovanie |
| Prepínacia páka | Čeľuste sú zablokované mechanickým prepínačom na konci zdvihu | 25 mm až 100 mm | Ťažké diely vyžadujúce prídržnú silu aj po strate vzduchu |
Paralelné uchopovače tvoria najväčší podiel objednávok, pretože väčšina úloh vyberania a umiestňovania v elektronike a ľahkej montáži zahŕňa ploché alebo hranaté diely. Trojčeľusťové uchopovače zaznamenávajú stály dopyt zo strany výrobcov dodávajúcich automobilový priemysel a obrábanie, kde dominujú guľaté a valcové komponenty.
Výpočet uchopovacej sily, ktorú skutočne potrebujete
Nasleduje pravidlo integrátorov: požadovaná sila uchopenia by mala byť minimálna 4 až 6-násobok hmotnosti manipulovaného dielu a vyššie pre časti, ktoré sa pohybujú rýchlosťou alebo sú vystavené rázovému zaťaženiu, ako sú náhle zastavenia na linke s dopravníkom. Komponent s hmotnosťou 2 kg, ktorý sa pohybuje štandardnou rýchlosťou vyberania a umiestňovania, zvyčajne potrebuje 80 až 120 N uchopovacej sily ako bezpečnostnú rezervu, nie holých 20 N, ktoré by si vyžadovala samotná gravitácia.
Výrobcovia, ktorí rozumejú tomuto rozdielu – namiesto jednoduchého uvádzania najvyššej teoretickej sily na hárku so špecifikáciami – majú tendenciu poskytovať presnejšie pokyny na určenie veľkosti počas fázy cenovej ponuky. Toto je jedna z oblastí, kde práca priamo s inžinierskym tímom výrobcu, a nie čistou obchodnou spoločnosťou, má tendenciu produkovať lepšie výsledky, pretože otázky týkajúce sa veľkosti vyžadujú niekoho, kto je oboznámený s geometriou vnútorného spojenia, nielen s publikovaným priemerom otvoru.
Spracovaný príklad veľkosti
Predstavte si 1,5 kg liatu kovovú konzolu, ktorá sa pohybuje miernou rýchlosťou vyberania a umiestňovania s dvoma čeľusťami v kontakte. S použitím 4- až 6-násobného bezpečnostného faktora sa cieľová sila uchopenia dostane medzi 59N a 88N. Ak je prívodný tlak pevne stanovený na 0,5 MPa, požadovaná efektívna plocha piesta funguje dozadu od F = P × A × n: pri n = 2 čeľuste, riešenie pre A dáva približne 59 až 88 štvorcových milimetrov efektívnej plochy piestu na čeľusť, keď sa straty trenia v spojení okolo 25 % započítajú späť. V praxi to ukazuje skôr 20 mm integrátor ako 2 čeľuste k menšiemu uchopeniu. 16 mm jednotka, ktorá by splnila cieľovú silu len na úplnom vrchole svojho menovitého tlakového rozsahu, pričom nezanecháva žiadnu bezpečnostnú rezervu, ak tlak vzduchu v dielni kolíše počas špičkového dopytu kompresora.
Prečo povrchové trenie mení matematiku
Vyššie uvedené výpočty predpokladajú mierny koeficient trenia medzi prstom čeľuste a povrchom dielu, typicky v rozsahu 0,15 až 0,3 pre obrobený kov na obrobený kovový kontakt. Časti s mastnými, leštenými alebo práškovo lakovanými povrchmi môžu tento koeficient výrazne znížiť, čo znamená, že rovnaká teoretická sila uchopenia sa premieta do menšej skutočnej schopnosti držania. To je dôvod, prečo sú špeciálne vložky pre prsty čeľustí s textúrovanými alebo polymérovými kontaktnými povrchmi tak bežne požadované — zvyšujú efektívny koeficient trenia bez potreby väčšieho a drahšieho tela chápadla.
Faktory kvality materiálu a konštrukcie, ktoré určujú životnosť
Dve chápadlá môžu na technickom liste vyzerať identicky a napriek tomu sa počas 24-mesačného servisného obdobia správajú veľmi odlišne. Diferenciátory sú takmer vždy skryté vo výbere materiálu a vnútorných tolerancií, a nie v čomkoľvek, čo je viditeľné zvonku.
Materiály tela a piestu
Telá z hliníkovej zliatiny, zvyčajne eloxované po opracovaní, zostávajú štandardom pre aplikácie citlivé na hmotnosť, zatiaľ čo vodiace koľajnice z kalenej ocele vo vnútri čeľustí odolávajú opotrebovaniu oveľa lepšie ako neošetrené hliníkové vodidlá v podmienkach vysokého cyklu. Výrobcovia vyrábajúci chápadlá s výkonom nad 2 milióny cyklov takmer vždy používajú na vodiace lišty čeľustí kalenú a brúsenú oceľ , pretože kontakt hliník na hliníku na posúvači čeľuste je jediným najbežnejším zdrojom predčasnej vôle.
Výber tesniacej zmesi
Tesnenia z nitrilovej gumy (NBR) primerane zvládajú štandardné prostredie v dielni, ale tesnenia z fluórovaného uhľovodíka (FKM) sú preferované tam, kde okolité teploty prekračujú 60 °C alebo kde je uchopovač vystavený chladiacej hmle, ktorá je bežná v aplikáciách obrábacích buniek. Kupujúci, ktorí získavajú zdroje od výrobcov pneumatických uchopovačov pre baliace linky priľahlé k potravinám, by mali špecificky potvrdiť kompatibilitu tesniacej zmesi, pretože štandardné tesnenia z NBR sa môžu pri opakovaných umývacích cykloch rýchlejšie znehodnotiť.
| Komponent | Štandardný materiál | Vylepšená možnosť |
|---|---|---|
| Telo | Eloxovaná hliníková zliatina | Tvrdo eloxovaný hliník pre abrazívne prostredie |
| Vodiaca lišta čeľuste | Povrchovo kalená oceľ | Brúsená a chrómovaná oceľ |
| Pečate | NBR (nitrilový kaučuk) | FKM (fluorocarbon) pre vystavenie vysokému teplu alebo chladeniu |
| Vložky prstov čeľuste | Oceľ, nekalená | Zákazkovo opracované podľa geometrie dielu, často s polymérovým povrchom |
Spotreba vzduchu je skutočným prevádzkovým nákladom, nie dodatočným nápadom
Každý cyklus uchopovača spotrebuje pevný objem stlačeného vzduchu úmerný veľkosti otvoru a dĺžke zdvihu a stlačený vzduch je jedným z drahších zariadení v typickej továrni, keď sa započítajú straty pri výrobe a distribúcii. Cyklus chápadla s priemerom 20 mm raz za sekundu počas troch zmien môže spotrebovať podstatne väčší podiel výkonu kompresora, než na ktorý integrátori plánujú počas fázy plánovania. Kupujúci, ktorí hodnotia viacero výrobcov pneumatických uchopovačov, by sa mali pýtať na typickú spotrebu vzduchu na cyklus pri menovitom zdvihu, nielen na priemer otvoru, pretože dva uchopovače s rovnakým otvorom sa môžu líšiť v dĺžke zdvihu, a teda aj v nasávaní vzduchu na cyklus.
Pneumatické verzus elektrické uchopovače
Elektrické chápadlá sa presadili v aplikáciách vyžadujúcich programovateľnú silu alebo spätnú väzbu polohy, ale pneumatické chápadlá zostávajú dominantné pre priamu prácu typu pick-and-place kvôli nižším jednotkovým nákladom a jednoduchším požiadavkám na ovládanie. Nižšie uvedené porovnanie odráža typické kompromisy, ktoré kupujúci zvažujú pri rozhodovaní medzi týmito dvoma.
| Faktor | Pneumatický uchopovač | Elektrický uchopovač |
|---|---|---|
| Jednotkové náklady | Nižšia, zvyčajne zlomok ekvivalentnej elektrickej jednotky | Vyššie, poháňané motorom a cenou regulátora |
| Silové ovládanie | Pevné prívodným tlakom, nastaviteľné iba pomocou regulátora | Programovateľné a opakovateľné na viacerých úrovniach sily |
| Potrebná infraštruktúra | Prívod a filtrácia stlačeného vzduchu | Elektrické vedenie a pohybový ovládač |
| Rýchlosť cyklu | Vo všeobecnosti rýchlejšie pre jednoduché otváranie-zatváranie | O niečo pomalšie, ale s jemnejším polohovým ovládaním |
Tam, kde pneumatické uchopovače robia najťažšie zdvíhanie v priemysle
Dopyt po výrobcoch pneumatických uchopovačov pokrýva širší súbor odvetví, než väčšina kupujúcich pôvodne očakávala, a požiadavky na veľkosť a konfiguráciu čeľustí sa medzi nimi výrazne líšia.
- Montáž elektroniky — paralelné uchopovače s malým priemerom v rozsahu 6 mm až 20 mm na manipuláciu s modulmi PCB, konektormi a malými krytmi
- Automobilová podzostava — trojčeľusťové a kĺbové uchopovače so stredným až veľkým otvorom pre komponenty motora, ložiskové krúžky a valcové kovové časti
- Balenie a manipulácia s obalmi — hranaté chápadlá s predĺženými prstami čeľuste pre kartóny, vrecká a nepravidelný tovar v mäkkom balení
- Ošetrovanie strojov — vysokovýkonné paralelné uchopovače určené na opakované vystavenie chladiacej kvapaline a kovovým trieskam vo vnútri pracovných buniek CNC
- Montáž zdravotníckych pomôcok — presné uchopovače s malým priemerom s úzkymi toleranciami opakovateľnosti, často pod 0,02 mm
Najmä aplikácie na obrábanie strojov majú tendenciu tlačiť výrobcov smerom k utesneným krytom uchopovača s krytím IP64, pretože vniknutie chladiacej kvapaliny do otvoru piestu je jedným z najrýchlejších spôsobov skrátenia životnosti inštalácie uchopovača v blízkosti CNC.
Montáž chápadla na rameno robota alebo pevný rám automatizácie
Väčšina pneumatických uchopovačov sa dodáva so štandardizovaným vzorom montážnej príruby, ktorý sa zhoduje s bežnými rozhraniami robota na zápästí, ale kupujúci, ktorí integrujú uchopovač do pevného rámu typu pick-and-place namiesto ramena robota, často potrebujú namiesto toho jednoduchšiu konzolu. Včasné potvrdenie montážneho rozhrania zabráni bežnému oneskoreniu, keď uchopovač príde správne zostavený, ale integrátor musí pred inštaláciou opracovať dosku adaptéra. Vedenie káblov a vzduchového vedenia si tiež zaslúži včasnú pozornosť – chápadlá namontované na zápästí pohyblivého robota potrebujú flexibilnú vzduchovú hadicu dimenzovanú na nepretržité cyklovanie ohybu, čo je iná špecifikácia ako pevná vzduchová hadica používaná na chápadle s pevnou polohou.
Možnosti spätnej väzby snímača
Snímanie polohy na pneumatickom uchopovači sa zvyčajne vykonáva pomocou magnetických jazýčkových spínačov alebo polovodičových snímačov namontovaných v štrbine pozdĺž tela valca, ktoré zisťujú, kedy piest dosiahne úplne otvorenú alebo úplne zatvorenú polohu. Táto binárna spätná väzba otvorenia/zatvorenia je dostatočná pre väčšinu úloh typu pick-and-place, ale aplikácie, ktoré potrebujú detekovať súčiastku, ktorá je prítomná, ale poddimenzovaná, niekedy nazývaná funkcia čiastočného zatvorenia alebo čiastočnej detekcie, vyžadujú medzipolohu snímača alebo analógový obvod snímania časti na základe tlaku. Kupujúci s touto požiadavkou by mali potvrdiť kompatibilitu štrbiny snímača a typ snímača vo fáze cenovej ponuky a nie po tom, čo už bol chápadlo opracované.
Postupy údržby, ktoré predlžujú životnosť uchopovača po záručnú dobu
- Mesačne kontrolujte filtráciu vzduchového potrubia – kontaminácia časticami v privádzanom vzduchu je hlavnou príčinou zrýchlenia opotrebovania tesnenia
- Opätovne namažte vŕtanie piestu v pevnom intervale a nečakajte na pokles výkonu, zvyčajne každých 500 000 až 1 000 000 cyklov v závislosti od pracovného cyklu
- Štvrťročne kontrolujte vôľu vedenia čeľustí pomocou číselníka; vôľa presahujúca 0,1 mm signalizuje opotrebovanie vodiacej lišty vyžadujúcu výmenu
- Po prvom mesiaci prevádzky skontrolujte uťahovací moment montážnej skrutky, pretože uvoľňovanie vibrácií je na novo inštalovaných nástrojoch bežné
- Tam, kde je to možné, sa počet cyklov dráhy počíta na jeden chápadlo, pretože väčšina výrobcov hodnotí životnosť skôr v cykloch ako v kalendárnom čase
Zariadenia, ktoré implementujú plánované mazanie dier namiesto reaktívnej údržby, zvyčajne hlásia životnosť chápadla presahujúcu 30 % až 40 % nad rámec štandardného hodnotenia výrobcu, na základe denníkov údržby zdieľaných strednými automatizačnými integrátormi obsluhujúcimi viaczmenné výrobné linky.
Bežné terénne symptómy a čo zvyčajne znamenajú
| Symptóm | Pravdepodobná príčina | Typická oprava |
|---|---|---|
| Sila úchopu postupne slabne | Utesnite opotrebovanie alebo ryhy diery od kontaminovaného vzduchu | Vymeňte súpravu tesnení, skontrolujte prednú filtráciu |
| Hra na čeľusti alebo kolísanie pri úplnom natiahnutí | Opotrebenie vodiacej koľajnice vysokým počtom cyklov | Vymeňte zostavu vodiacej lišty |
| Pomalý alebo pomalý čas cyklu | Poddimenzované prívodné vedenie vzduchu alebo upchatá regulácia prietoku | Skontrolujte priemer potrubia a vyčistite otvor na reguláciu prietoku |
| Počuteľný únik vzduchu z tela | Porucha tesnenia piestu alebo uvoľnená montáž portu | Najprv dotiahnite armatúry a potom skontrolujte vnútorné tesnenia |
| Nekonzistentný odber dielov | Opotrebovaný alebo znečistený povrch prstov čeľuste | Vyčistite alebo vymeňte vložky prstov čeľustí |
Čo si overiť pred zadaním objednávky u výrobcu pneumatického uchopovača
Nákup od zahraničných výrobcov predstavuje vrstvu náležitej starostlivosti, ktorú domáci kupujúci niekedy preskočia, a práve jej vynechanie je miestom, kde vzniká väčšina ľútosti pri získavaní. Pred potvrdením objednávky by si kupujúci mali priamo od technického tímu výrobcu vyžiadať nasledovné:
Dokumentácia na vyžiadanie
- Skutočné namerané krivky sila versus tlak, nielen teoretická hodnota založená na vzorci
- Menovitá životnosť cyklu pri špecifickom pracovnom cykle zodpovedajúcom vašej aplikácii, pretože hodnotenie 5 miliónov cyklov pri nízkej rýchlosti sa neprenáša priamo na vysokorýchlostnú linku
- Vzorová správa o rozmerovej kontrole pre paralelnosť čeľustí a opakovateľnosť
- Štandardná dodacia lehota verzus dodacia lehota pre vlastné obrábanie prstami čeľuste, čo je často skutočná prekážka v časových plánoch projektu
Zhejiang CKT Pneumatic Co., Ltd je jedným z niekoľkých etablovaných čínskych výrobcov v tomto priestore, ktorí dodávajú štandardné katalógové rady uchopovačov aj vlastné obrábanie prstami čeľustí pre OEM integrátorov a rovnaký kontrolný zoznam povinnej starostlivosti uvedený vyššie platí bez ohľadu na to, ktorého výrobcu pneumatických uchopovačov kupujúci hodnotí. Požiadanie o vzorové jednotky na interné testovanie cyklu pred zadaním celej výrobnej zákazky zostáva jediným najspoľahlivejším spôsobom overenia nového dodávateľského vzťahu, najmä pre kupujúcich integrujúcich chápadlá do linky, kde sú náklady na prestoje vysoké.
Ako vyzerá typická časová os cenovej ponuky
Pre štandardné katalógové veľkosti otvorov bez vlastných prstov čeľuste je vybavenie ponuky od osvedčeného výrobcu zvyčajne rýchle, často do jedného až dvoch pracovných dní po potvrdení požadovanej sily, zdvihu a montážneho rozhrania. Vlastné obrábanie prstami čeľuste zmysluplne predlžuje túto časovú os, pretože pred začatím obrábania vyžaduje cyklus kontroly výkresu. Kupujúci s tvrdým termínom projektu by mali zaslať výkresy dielov pre návrh prsta čeľuste čo najskôr, ešte pred dokončením veľkosti otvoru, pretože geometria prstov čeľuste a veľkosť uchopovača sa často rozhodujú spoločne a nie v prísnom poradí.
Vytvorenie čestného obrázku celkových nákladov na vlastníctvo
Jednotková cena je len jednou položkou v skutočných nákladoch na nasadenie pneumatického chápadla na výrobnej linke. Úplné porovnanie celkových nákladov medzi dvoma konkurenčnými cenovými ponukami by malo zahŕňať jednotkovú cenu chápadla, očakávané náklady na výmenu súpravy tesnení počas trojročného obdobia, náklady na spotrebu vzduchu pri skutočných sadzbách elektrickej energie a účinnosti kompresora v zariadení a mzdové náklady na plánovanú údržbu v porovnaní s reaktívnou opravou. Uchopovač, ktorého cena je vopred o 10 % vyššia, ale má dvojnásobnú životnosť na kalených vodiacich koľajničkách, často vyjde lacnejšie počas trojročného nasadenia po zohľadnení práce pri výmene a odstávky linky, a preto samotná jednotková cena je zlým základom na porovnanie výrobcov pneumatických uchopovačov.
Stručný referenčný glosár pre technické listy uchopovača
| Termín | Čo to znamená |
|---|---|
| Priemer otvoru | Vnútorný priemer valca, primárny pohon teoretickej sily |
| Zdvih na čeľusť | Vzdialenosť každej čeľuste od úplne otvorenej po úplne zatvorenú |
| Opakovateľnosť | Ako konzistentne sa čeľuste vracajú do rovnakej polohy cyklus po cykle |
| Menovitá životnosť cyklu | Počet cyklov otvorenia a zatvorenia, ktoré má uchopovač vykonať, kým bude potrebný väčší servis |
| Momentová nosnosť | Maximálne excentrické alebo krútiace zaťaženie, ktoré môžu vodidlá čeľustí tolerovať bez zrýchleného opotrebovania |
| Hodnotenie IP | Štandardizovaná stupnica popisujúca odolnosť proti vniknutiu prachu a tekutín do krytu chápadla |
Často kladené otázky
Aký tlak vzduchu potrebuje väčšina pneumatických uchopovačov, aby správne fungovali?
Väčšina priemyselných pneumatických chápadiel je dimenzovaná pre rozsah pracovného tlaku 0,3 MPa až 0,7 MPa (približne 44 až 100 psi), pričom 0,5 MPa až 0,6 MPa je najbežnejším pracovným bodom na štandardných systémoch dielenského vzduchu. Beh pod menovité minimum úmerne znižuje dostupnú uchopovaciu silu, zatiaľ čo prekročenie menovitého maxima urýchľuje opotrebovanie tesnenia.
Ako dlho zvyčajne vydržia pneumatické uchopovače, kým je potrebné ich vymeniť?
Štandardné katalógové uchopovače sú bežne hodnotené medzi 3 miliónmi a 10 miliónmi cyklov v závislosti od veľkosti otvoru, materiálu vedenia čeľustí a pracovného cyklu. Modely pre veľké zaťaženie s vodiacimi koľajnicami z kalenej ocele a vylepšenými tesneniami môžu pri plánovanom mazaní výrazne presiahnuť tento rozsah.
Môžu pneumatické uchopovače držať súčiastku, ak dôjde k strate prívodu vzduchu uprostred cyklu?
Štandardné pružinové alebo dvojčinné paralelné chápadlá typicky uvoľnia alebo stratia prídržnú silu, ak tlak vzduchu klesne, a preto sú konštrukcie s prepínacou pákou špecifikované pre aplikácie, kde musí byť prídržná sila zachovaná aj počas krátkodobého prerušenia dodávky vzduchu.
Aký je rozdiel medzi jednočinnými a dvojčinnými pneumatickými uchopovačmi?
Jednočinné uchopovače používajú tlak vzduchu na otváranie alebo zatváranie v jednom smere a pružinu na vrátenie čeľustí, zatiaľ čo dvojčinné uchopovače používajú tlak vzduchu na otváranie aj zatváranie, vo všeobecnosti vytvárajú vyššiu a konzistentnejšiu silu v oboch smeroch za cenu potreby dvoch vzduchových vedení namiesto jedného.
Ako si vyberiem správnu veľkosť otvoru pre konkrétnu hmotnosť dielu?
Začnite od požadovanej sily uchopenia (zvyčajne 4- až 6-násobku hmotnosti dielu, vyššia pri vysokorýchlostnej manipulácii), potom porovnajte tento údaj s grafom sily a tlaku publikovaným výrobcom pre každú veľkosť otvoru pri vašom dostupnom prívodnom tlaku, a nie dimenzovanie podľa samotných rozmerov dielu.
Ponúkajú výrobcovia pneumatických uchopovačov zvyčajne vlastné obrábanie prstami čeľustí?
Áno, väčšina etablovaných výrobcov ponúka vlastné obrábanie prstami čeľuste, aby zodpovedali konkrétnej geometrii dielu, pretože štandardné ploché prsty čeľuste sú zriedka optimálne pre nepravidelné alebo jemné diely. Dodacia lehota pre vlastné prsty je zvyčajne dlhšia ako pre štandardné katalógové jednotky, takže by to malo byť potvrdené na začiatku procesu cenovej ponuky.
Koľko vzduchu spotrebuje typický pneumatický chápadlo na cyklus?
Spotreba vzduchu závisí od veľkosti otvoru a dĺžky zdvihu, ale ako približná referencia stredná veľkosť paralelného chápadla s priemerom 20 mm až 25 mm zvyčajne spotrebuje niekde v rozsahu 0,05 až 0,15 litra voľného vzduchu na celý cyklus pri prívodnom tlaku 0,5 MPa. Kupujúci, ktorí prevádzkujú linky s vysokým cyklom, by si mali vyžiadať údaje o spotrebe namerané výrobcom, a nie odhady len na základe veľkosti vŕtania, pretože konštrukcia spojenia ovplyvňuje skutočný zdvihový objem.
Môže sa pneumatické chápadlo použiť v umývacom prostredí alebo v prostredí priľahlom k potravinám?
Áno, ale zvyčajne to vyžaduje chápadlo vyrobené z materiálov tela odolných voči korózii, vylepšené tesniace zmesi určené na umývanie chemikálií a utesnené štrbiny senzorov, aby sa zabránilo vniknutiu vlhkosti. Štandardné katalógové jednotky zvyčajne nie sú bez týchto aktualizácií hodnotené pre opakovanú expozíciu umývania, takže by to malo byť výslovne označené pri žiadosti o cenovú ponuku.
Aký je rozdiel medzi opakovateľnosťou čeľuste a presnosťou čeľuste?
Opakovateľnosť popisuje, ako konzistentne sa čeľuste vracajú do rovnakej polohy počas opakovaných cyklov, zatiaľ čo presnosť opisuje, ako blízko je táto poloha k zamýšľanej cieľovej polohe. Uchopovač môže mať vynikajúcu opakovateľnosť, ale stále môže byť mierne mimo skutočnej polohy, ak nebol počas inštalácie správne kalibrovaný, a preto sú obe čísla dôležité pre precíznu montáž.
Ako zistím, či potrebujem samostrediace chápadlo namiesto štandardného paralelného chápadla?
Samostrediace, zvyčajne trojčeľusťové, chápadlá sú správnou voľbou vždy, keď je stredová poloha dielu dôležitá pre presnosť umiestňovania po prúde a samotný diel je okrúhly alebo symetrický, pretože čeľuste sa zatvárajú súčasne smerom k spoločnému stredu bez ohľadu na to, kde dielec prvý dosadne do otvoru čeľuste. Štandardné dvojčeľusťové paralelné chápadlo nezaručuje toto centrovacie správanie, pokiaľ diel nie je umiestnený presne pred uzavretím čeľustí.
Čo spôsobuje, že pneumatické chápadlo časom nadmerne kýva čeľuste?
Kolísanie čeľuste takmer vždy súvisí s opotrebovaním vo vodiacej koľajnici alebo lineárnom ložisku, ktoré udržuje čeľusť v priamom pohybe. Toto opotrebovanie sa rýchlejšie zrýchľuje na hliníkových vodiacich koľajniciach v podmienkach vysokého bočného zaťaženia, a preto sú vodiace koľajnice z kalenej ocele určené pre aplikácie s vysokým cyklom alebo ťažkými dielmi.