

Čo robí špecializované priemyselné valce nevyhnutnými v modernej automatizácii
Špecializované priemyselné valce sú chrbticou súčasných automatizačných systémov. Bez správne zladeného valca — či už štandardu vzduchový valec alebo na mieru vytvorený lineárny pohon – automatizované výrobné linky nedokážu dosiahnuť časy cyklov, presnosť alebo nosnosť, ktoré si vyžaduje moderná výroba. Krátka odpoveď: správny valec priamo určuje priepustnosť, opakovateľnosť a celkovú dobu prevádzky systému. Každý ďalší komponent v pneumatickej alebo elektromechanickej automatizačnej bunke závisí od výkonu valca v rámci špecifikácie v každom cykle po milióny zdvihov.
Priemyselná automatizácia sa za posledné dve desaťročia dramaticky posunula. Tam, kde generický, bežne dostupný vzduchový valec kedysi zvládal väčšinu úloh vyberania a umiestňovania alebo upínania, dnešné systémy vyžadujú valce skonštruované pre špecifické veľkosti vŕtania, dĺžky zdvihu, montážne konfigurácie, prevádzkové tlaky a okolité podmienky. Nesúlad valca čo i len o 10 % v priemere otvoru môže znížiť výstupnú silu natoľko, že spôsobí občasné poruchy, ktoré stoja tisíce dolárov za hodinu v neplánovaných prestojoch.
Tento článok popisuje, ako vybrať, špecifikovať a integrovať špecializované priemyselné valce do automatizačných systémov – s dôrazom na technické premenné, ktoré sú v reálnych aplikáciách najdôležitejšie.
Hlavné typy priemyselných valcov používaných v automatizačných systémoch
Nie všetky valce sú zameniteľné. Automatizační inžinieri musia pochopiť funkčné rozdiely medzi radmi primárnych valcov pred špecifikovaním komponentov pre nový článok alebo projekt modernizácie.
Pneumatické vzduchové valce
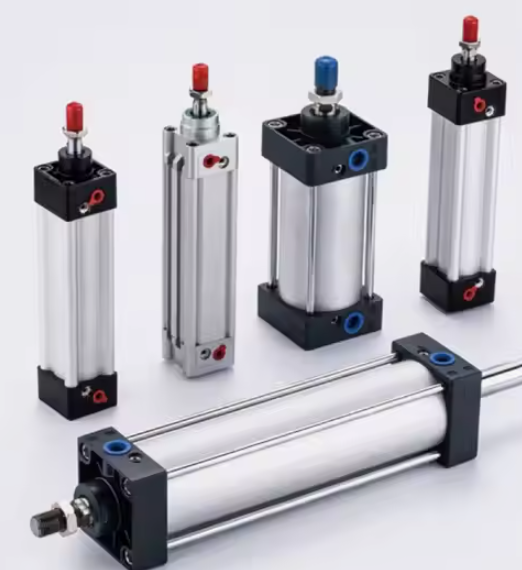
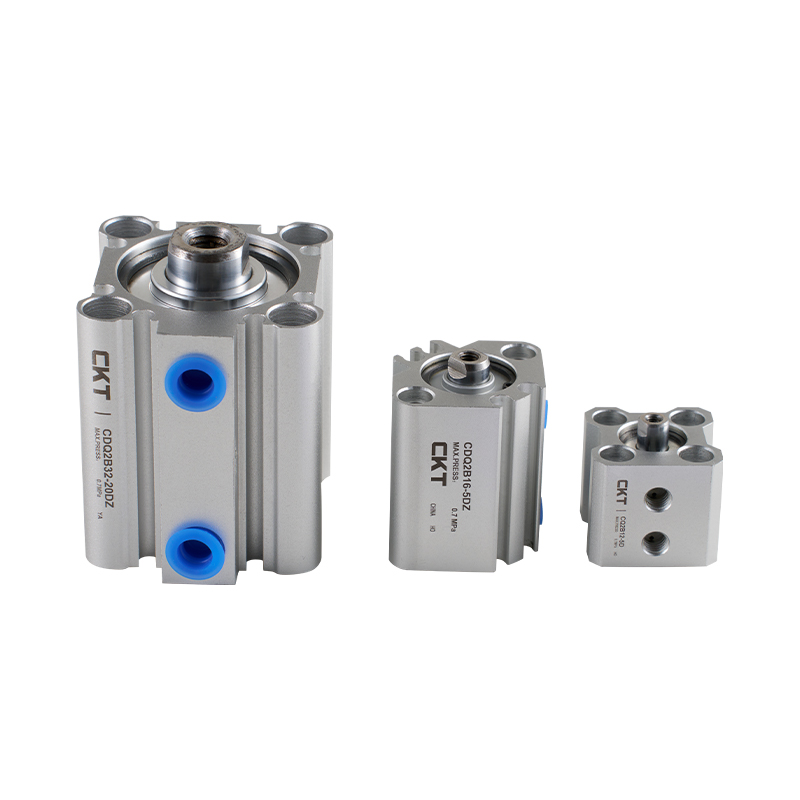
Vzduchový valec zostáva celosvetovo najrozšírenejším pohonom v priemyselnej automatizácii. Premieňa tlak stlačeného vzduchu na lineárnu mechanickú silu, vďaka čomu je ideálny pre aplikácie s vysokým cyklom, kde náklady na zdvih musia zostať minimálne. Štandardné prevádzkové tlaky prebiehajú medzi 0,4 MPa a 1,0 MPa (približne 58 až 145 psi) , poskytujúce výstupné sily, ktoré sa menia priamo s priemerom otvoru. Vzduchový valec s priemerom 63 mm pracujúci pri 0,6 MPa generuje teoretický ťah približne 1 870 N, čo je dostatočné na širokú škálu úloh upínania, vyhadzovania a indexovania dielov.
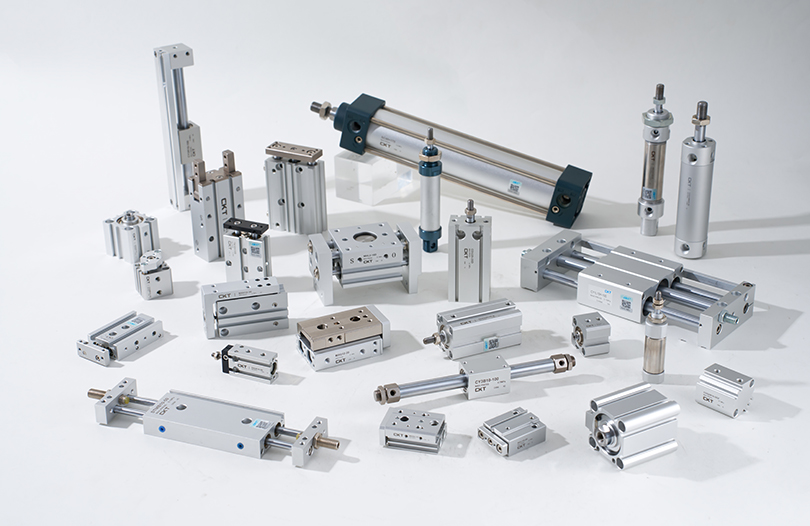
Moderné špecializované vzduchové valce ďaleko presahujú základnú dvojčinnú konštrukciu. Inžinieri teraz špecifikujú varianty vrátane:
- Kompaktné/krátkozdvihové vzduchové valce — používané v uzavretých montážnych bunkách, kde je celková dĺžka inštalačného plášťa menšia ako 100 mm
- Bezpiestové vzduchové valce — pre zdvihy presahujúce 1 000 mm, kde by štandardná piestna tyč vytvorila neprijateľný ohybový moment
- Vedené vzduchové valce — varianty s dvojitou tyčou alebo profilom, ktoré odolávajú mimoosovému zaťaženiu až do 500 N·m bez potreby vonkajších vodiacich koľajníc
- Tandemové vzduchové valce — dva valce naskladané do série zdieľajúce rovnaký otvor, čím sa efektívne zdvojnásobuje výstupná sila bez zväčšenia priemeru stopy
- Vzduchové valce pre čisté priestory — valec z nehrdzavejúcej ocele, tesnenia z PTFE a povlaky s nulovým uvoľňovaním plynu pre prostredia triedy ISO 5 alebo lepšie v polovodičovej a farmaceutickej automatizácii
Hydraulické valce pre vysokozáťažovú automatizáciu
Tam, kde vzduchový valec dosahuje vrchol pri praktických hodnotách sily okolo 30 kN pre štandardné veľkosti vŕtania, hydraulické valce rozširujú rozsah na stovky kilonewtonov. Automatizačné systémy na lisovanie kovov, linky na prenos kovania a lisy na montáž ťažkých dielov sa spoliehajú na hydraulické lineárne pohony pracujúce pri 140 až 350 baroch. Kompromisom je zložitosť systému: hydraulické pohonné jednotky, filtračné lyžiny, výmenníky tepla a infraštruktúra na zamedzenie úniku zvyšujú investičné náklady a záťaž na údržbu, ktorej sa pneumatické systémy úplne vyhýbajú.
Elektrické tyčové valce
Elektrické tyčové pohony – v podstate servomotor poháňajúci guľôčkovú skrutku alebo planétovú valčekovú skrutku vo vnútri plášťa valca – prevzali významný podiel na trhu z aplikácií pneumatických vzduchových valcov, ktoré vyžadujú presnú spätnú väzbu polohy. Ponúkajú opakovateľnosť polohovania ±0,01 mm alebo lepšia , programovateľné obmedzenie sily a spotreba energie približne o 70 % nižšia ako pri ekvivalentnom pneumatickom okruhu, keď sa berie do úvahy pracovný cyklus. Ich obmedzením je maximálna hustota sily: pri ekvivalentnej veľkosti stojí elektrický valec s tyčou stále tri až päťkrát viac ako pneumatický vzduchový valec s rovnakým otvorom, takže ekonomické opodstatnenie závisí vo veľkej miere od počtu cyklov a požiadaviek na presnosť.
Ako nastaviť veľkosť a vybrať správny valec pre váš automatizačný systém
Výber valca je technický výpočet, nie vyhľadávanie v katalógu. Nesprávne nastavenie vedie k predčasnému zlyhaniu tesnenia, vybočeniu tyče alebo nedostatočnej sile – to všetko sa prejavuje ako neplánované prestoje, ktoré ďaleko presahujú náklady na správne špecifikovaný komponent.
Výpočet sily s bezpečnostným faktorom
Východiskovým bodom každého cvičenia na dimenzovanie vzduchového valca alebo hydraulického valca je požadovaná pracovná sila v mieste aplikácie. Táto hodnota musí zahŕňať:
- Statická hmotnosť užitočného zaťaženia pôsobiaca proti smeru pohybu
- Dynamická sila potrebná na zrýchlenie záťaže na cieľovú rýchlosť v rámci dostupného času zdvihu
- Trecie sily od vodidiel, tesnení a akýchkoľvek vonkajších mechanizmov
- Procesné sily (upínanie, lisovanie, rezanie) na konci zdvihu
Štandardná prax platí a bezpečnostný faktor 1,5 až 2,0 cez vypočítaný teoretický súčin sily vŕtania. Táto rezerva absorbuje kolísanie prívodného tlaku (typické systémy stlačeného vzduchu sa líšia od nastavenej hodnoty o ±10 %), opotrebovanie tesnenia počas životnosti a zmeny zaťaženia, ktoré sú súčasťou výrobných procesov.
Napríklad: ak aplikácia upínania vyžaduje 800 N na obrobku a prívod vzduchu je 0,6 MPa, minimálny priemer otvoru sa vypočíta na približne 42 mm pri 100 % účinnosti. Použitie 1,6-násobku bezpečnostného faktora posunie zvolené vŕtanie na 50 mm alebo 63 mm v závislosti od dostupných štandardných veľkostí – zaisťuje, že valec dodáva primeranú silu, aj keď prívodný tlak klesne na 0,5 MPa počas špičkovej požiadavky systému.
Analýza dĺžky zdvihu a vybočenia tyče
Dĺžka zdvihu priamo ovplyvňuje náchylnosť piestnice na vybočenie pri tlakovom zaťažení. Pre každý vzduchový valec alebo pneumatický pohon so zdvihom presahujúcim približne 10-násobok priemeru tyče je povinná kontrola vzpierania Eulerovho stĺpika. Kritické vzperné zaťaženie závisí od priemeru tyče, dĺžky zdvihu, materiálu (zvyčajne uhlíkovej ocele alebo nehrdzavejúcej ocele) a montážnej konfigurácie – podmienky na konci s pevným, pevným, voľným alebo kolíkovým koncom poskytujú rôzne efektívne dĺžky stĺpika.
Oceľová tyč s priemerom 20 mm so zdvihom 600 mm v stave bez pevnej montáže má kritické vzperové zaťaženie približne 2 850 N — ktorá môže byť nižšia ako sila, ktorú je valec schopný vyvinúť. V takýchto prípadoch špecifikovanie väčšieho priemeru tyče (25 mm alebo 32 mm) alebo prechod na vodený valec pridáva bočnú podporu, ktorá zabraňuje vybočeniu bez toho, aby technik musel znížiť prevádzkový tlak.
Čas cyklu a požiadavky na odpruženie
Vysokorýchlostné automatizačné články – najmä tie, ktoré bežia rýchlosťou 60 alebo viac cyklov za minútu – spôsobujú značné nárazové zaťaženie na konci zdvihu na komponenty valcov, ventily a nástroje. Pri týchto rýchlostiach môže nekontrolovaný vzduchový valec so zdvihom 100 mm vyvinúť rýchlosť piestu presahujúcu 1,5 m/s bezprostredne pred koncovou polohou. Kinetická energia absorbovaná koncovým uzáverom pri každom zdvihu musí byť riadená pomocou vnútorných vankúšov, externých tlmičov alebo ventilov na reguláciu prietoku na výfukovom kanáli.
Väčšina špecializovaných priemyselných vzduchových valcov s otvorom nad 40 mm obsahuje štandardne nastaviteľné vankúšiky ihlových ventilov v oboch koncových polohách. Tieto umožňujú nastavenie vzdialenosti spomalenia v teréne typicky medzi 5 mm a 30 mm. Pre aplikácie vyžadujúce vysokú rýchlosť stredného zdvihu a presné kontrolované spomalenie poskytujú externé hydraulické tlmiče s nastaviteľným tlmením jemnejšie ovládanie ako samotné pneumatické tlmiče.
| Priemer otvoru (mm) | Teoretická sila pri 0,6 MPa (N) | Typická aplikácia v automatizácii | Maximálny odporúčaný zdvih (mm) |
|---|---|---|---|
| 20 | 188 | Vyhadzovanie malej časti, aktuátor snímača | 200 |
| 32 | 483 | Pick-and-place, ľahké upínanie | 400 |
| 50 | 1 178 | Lisovanie montáže, ovládanie brány | 600 |
| 80 | 3 016 | Upínanie obrobku, zdvíhanie prenosu | 800 |
| 125 | 7,363 | Upínanie ťažkých prípravkov, podávanie lisu | 1 200 |
Špecializované konštrukcie valcov pre náročné automatizačné prostredia
Štandardné katalógové vzduchové fľaše zvládajú väčšinu benígnych aplikácií v továrňach. Značná časť priemyselnej automatizácie však funguje v prostrediach, ktoré zničia štandardné komponenty v priebehu týždňov, pokiaľ konštrukcia valca špecificky nerieši tieto podmienky.
Valce odolné voči korózii pre umývacie a chemické prostredie
Spracovanie potravín, plnenie nápojov a automatizácia balenia farmaceutických výrobkov často vykonáva umývacie cykly vysokotlakovou vodou, parou a žieravinami. Štandardné vzduchové valce s hliníkovou hlavňou za týchto podmienok rýchlo korodujú. Konštrukcia hlavne a tyče z nehrdzavejúcej ocele (zvyčajne triedy 304 alebo 316L) v kombinácii s tesneniami vyhovujúcimi FDA z EPDM alebo PTFE predlžuje servisné intervaly z týždňov na roky. Cenová prémia za nerezový vzduchový valec s hodnotením na umývanie oproti štandardnej hliníkovej jednotke je zvyčajne 40 % až 80 % — zlomok nákladov na prestoje spôsobené poruchou jedného skorodovaného valca počas výrobného cyklu.
Automatizácia chemického spracovania predstavuje ešte drsnejšie podmienky: kyseliny, rozpúšťadlá a prostredie s vysokou vlhkosťou s kondenzujúcou vodou. Medzi možnosti valcov patrí tvrdo eloxovaný hliník s otvormi potiahnutými PTFE, telesá z polyfenylénsulfidových (PPS) kompozitov alebo varianty plne potiahnuté fluórpolymérom. Kompatibilita tesnení musí byť overená vzhľadom na špecifickú chemickú expozíciu – tesnenia NBR, ktoré dobre fungujú v olejovom prostredí, sa v aromatických rozpúšťadlách rýchlo degradujú, zatiaľ čo tesnenia EPDM vynikajú v pare a horúcej vode, ale napučiavajú v kvapalinách na báze ropy.
Vysokoteplotné valce pre pece a zváracie bunky
Automatizácia vo vnútri priemyselných pecí, systémov vytvrdzovania farieb a robotických zváracích buniek vystavuje valce trvalým teplotám od 120 °C do viac ako 200 °C. Štandardné tesnenia Buna-N (NBR) začínajú degradovať pri približne 100 °C v dynamických podmienkach, čo vedie k úniku a strate prídržnej sily v priebehu stoviek hodín. Vysokoteplotné špecializované valce používajú silikónové alebo Viton (FKM) tesnenia dimenzované na 150°C až 200°C nepretržitá prevádzka , spolu s vysokoteplotnými mazivami, ktoré nekarbonizujú ani nemigrujú z drážok tesnení.
Zváracie prostredie tiež vystavuje piestnicu vzduchového valca nárazom rozstreku a UV žiareniu z elektrického oblúka. Tyčinky s tvrdým chrómom alebo keramikou odolávajú priľnavosti rozstreku a povrchovým jamkám oveľa lepšie ako štandardná leštená oceľ, čím sa priamo znižuje opotrebovanie tesnenia spôsobené kontamináciou povrchu tyče vstupujúcou do zóny tesnenia stierača.
Valce pre aplikácie s výbušnou atmosférou (ATEX/IECEx).
Automatizačné systémy pri manipulácii s obilím, striekacích kabínach, miešaní chemikálií a spracovaní ropy a plynu fungujú v oblastiach klasifikovaných ako potenciálne výbušné (zóna 1 alebo zóna 2 podľa ATEX alebo divízia 1/divízia 2 podľa NEC). Pneumatické vzduchové valce sú v týchto zónach prirodzene bezpečnejšie ako elektrické pohony, pretože stlačený vzduch neobsahuje žiadnu zápalnú energiu. Konštrukcia valca však musí stále brániť akumulácii statického náboja na nevodivých komponentoch a nesmie vytvárať na konci zdvihu náraz kovu na kov schopný iskry. Fľaše s hodnotením ATEX používajú vodivé polymérové komponenty, uzemňovacie opatrenia a koncové zarážky s mäkkým odpružením, aby splnili požiadavky zóny bez spoliehania sa na vonkajšie kryty odolné voči výbuchu.
Miniatúrne valce pre presnú automatizáciu montáže
Montáž elektroniky, výroba zdravotníckych pomôcok a výroba hodiniek alebo prístrojov vyžadujú vzduchové valce s veľkosťou otvoru od 4 mm do 16 mm, zdvihom krátkym 1 mm a opakovateľnosťou polohy pod 0,05 mm. Miniatúrne pneumatické valce v tomto rozsahu čelia výrobným toleranciám, ktoré predstavujú väčšie percento rozmerov komponentov – tolerancia 0,02 mm tesniacej drážky na valci s dierou 6 mm vyžaduje oveľa prísnejšiu kontrolu obrábania ako rovnaká tolerancia na jednotke s dierou 63 mm. Popredné miniatúrne valcové platformy dosahujú dlhú životnosť 30 miliónov úderov pri plnom menovitom tlaku vďaka lapovaným povrchovým úpravám otvorov, PTFE kompozitným tesneniam s nízkym trením a presne brúseným nerezovým tyčiam.
Integrácia priemyselných valcov s automatizačnými riadiacimi systémami
Valec neprodukuje žiadnu hodnotu, kým nie je integrovaný do riadiacej architektúry automatizačného systému. Rozhranie medzi mechanikou valcov a logikou PLC je miesto, kde veľa zdanlivo dobre špecifikovaných valcov v praxi nefunguje správne.
Snímanie polohy a spätná väzba
Moderné konštrukcie vzduchových valcov zahŕňajú integrované lišty snímačov – T-drážky alebo C-drážky obrobené do hlavne – ktoré prijímajú magnetické jazýčkové spínače, polovodičové snímače s Hallovým efektom alebo analógové magnetostrikčné lineárne polohové snímače. Jazýčkové spínače poskytujú jednoduchý otvorený/zatvorený výstup v definovaných koncových polohách a stoja menej ako 10 USD za senzor. Senzory s Hallovým efektom ponúkajú dlhšiu životnosť spínania (viac ako 100 miliónov operácií oproti približne 10 miliónom pre jazýčkové spínače), lepšiu odolnosť voči vibráciám a rýchlejšie časy odozvy v rozsahu 0,5 ms.
Pre aplikácie vyžadujúce kontinuálne údaje o polohe namiesto binárnych signálov konca zdvihu – ako sú proporcionálne upínacie lisy alebo montážne lisy s premenlivým zdvihom – poskytujú analógové magnetostrikčné snímače zabudované do valca absolútna lineárna poloha s rozlíšením do 0,1 mm cez celý zdvih. To eliminuje externé lineárne kódovače, znižuje zložitosť zapojenia a umožňuje PLC monitorovať rýchlosť tyče v reálnom čase ako diagnostický nástroj.
Výber ventilu a čas odozvy
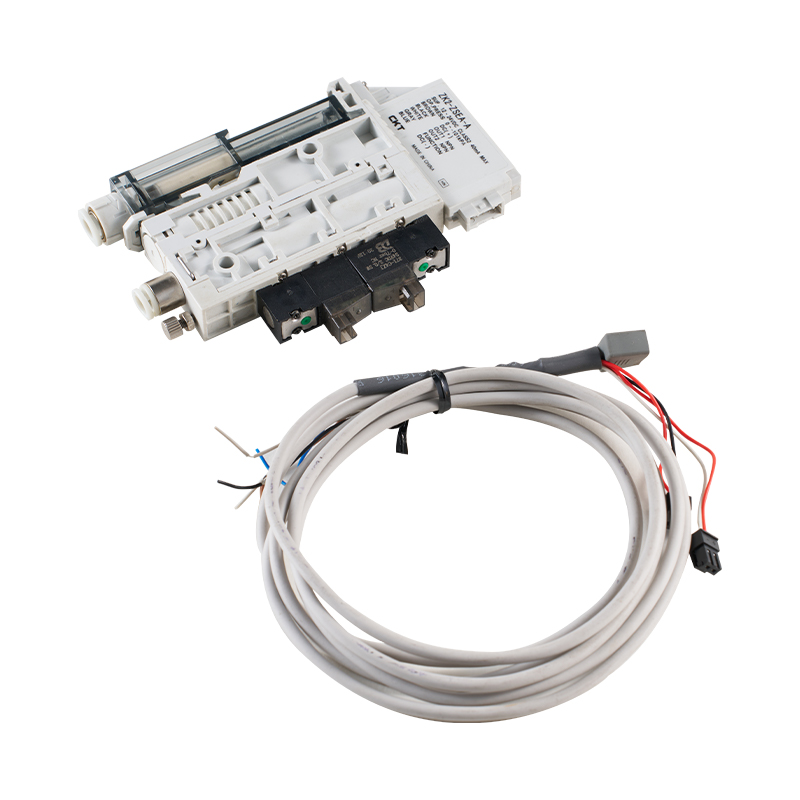
Solenoidový ventil poháňajúci každý vzduchový valec určuje, ako rýchlo valec reaguje na príkazy PLC. Čas odozvy ventilu – interval medzi zapnutím cievky a úplným otvorením portu – sa pohybuje od menej ako 5 ms pre vysokorýchlostné priamočinné tanierové ventily do 30–60 ms pre štandardné cievkové ventily pri 24 V DC. Pri aplikácii so 60 cyklami za minútu s celkovým časom cyklu 200 ms ventil 50 ms pridáva 25 % k času pneumatického ovládania a môže znemožniť dosiahnutie cieľového času cyklu.
Prietok ventilom (hodnota Cv) musí tiež zodpovedať objemu valca a požadovanému času zdvihu. Poddimenzované ventily vytvárajú tlakový rozdiel na ventile počas vysokorýchlostných zdvihov, čím účinne znižujú prevádzkový tlak piestu vzduchového valca v strede zdvihu, aj keď je prívodný tlak na vstupe ventilu primeraný. Pravidlom je vybrať hodnotu Cv ventilu, ktorá obmedzí pokles tlaku na ventile na menej ako 10 % prívodného tlaku pri maximálnom dopyte po prietoku.
Integrácia Fieldbus a IO-Link
Automatizačné architektúry Industry 4.0 čoraz viac vyžadujú diagnostiku na úrovni valcov dostupnú prostredníctvom systémov SCADA alebo MES závodu. Zostavy ventil-rozdeľovač s podporou IO-Link umožňujú prenos údajov snímača polohy každého valca, počtu zdvihov, tlaku vankúša a odchýlky času cyklu do PLC cez štandardný priemyselný Ethernet (PROFINET, EtherNet/IP, EtherCAT) bez pridania diskrétnych vstupno-výstupných káblov. Hlavný uzol IO-Link môže obsluhovať až osem valcových staníc cez jeden kábel, čím sa dramaticky znižuje zložitosť kabeláže panela v hustých automatizačných bunkách s 20 alebo viac valcami.
Táto konektivita umožňuje prediktívnu údržbu: ak konkrétnemu vzduchovému valcu začne dokončenie zdvihu trvať o 15 % dlhšie – vzor zistiteľný porovnaním hrán senzorov s časovou pečiatkou – systém môže označiť valec na kontrolu skôr, ako spôsobí poruchu vo výrobe. Štúdie z automatizácie automobilových karosární ukázali, že programy prediktívnej údržby využívajúce diagnostiku na úrovni valcov znižujú neplánované pneumatické prestoje 35 % až 55 % v porovnaní s plánmi výmeny s pevným intervalom.
Kľúčové odvetvia zvyšujú dopyt po špecializovaných priemyselných valcoch
Pochopenie toho, ktoré odvetvia spotrebúvajú najväčší objem špecializovaných fliaš, pomáha objasniť priority dizajnu, ktoré musia výrobcovia a systémoví integrátori riešiť.
Automobilová výroba
Jedna karosáreň obsahuje 800 až 2 500 jednotlivých pneumatických a hydraulických valcov na zváracích, manipulačných a montážnych staniciach. Frekvencia cyklov bežne dosahuje 240 až 480 zdvihov za hodinu na stanicu, čo znamená, že sa nahromadí jeden vzduchový valec na vysokoobjemovej linke. viac ako 4 milióny úderov ročne . Špecifikácie valca tu zdôrazňujú životnosť tesnenia, trvanlivosť vankúša a jednoduchú výmenu inline bez odstránenia montážnej konštrukcie.
Automatizácia balenia a logistiky
Vysokorýchlostné systémy na zostavovanie škatúľ, uzatváranie kartónov a triedenie bežia pri rýchlostiach, ktoré vyžadujú časy zdvihu valca pod 100 ms. Bezpístnicové vzduchové valce s magnetickou spojkou alebo mechanickým pásovým spojom sa často používajú na horizontálne presuny s dlhým zdvihom (500 mm až 2 000 mm), kde by konvenčná tyč neprijateľne vyčnievala. Automatizácia balenia tiež funguje na tri zmeny denne, 350 dní v roku, vďaka čomu je stredný čas medzi poruchami (MTBF) primárnym kritériom špecifikácie a nie sekundárnym kritériom.
Montáž polovodičov a elektroniky
Roboty na manipuláciu s plátkami, lisovacie stroje a zariadenia na montáž PCB používajú miniatúrne vzduchové valce a elektrické tyčové ovládače vyžadujúce submikrónové štandardy čistoty. Valce v týchto prostrediach nesmú vytvárať častice, musia odolávať uvoľňovaniu plynov, ktoré by kontaminovali citlivé substráty, a musia udržiavať presnosť polohy počas miliárd cyklov. Globálny trh s polovodičovými zariadeniami v hodnote viac ako 100 miliárd USD ročne poháňa neustály vývoj ultračistej a vysoko presnej technológie pneumatického ovládania.
Spracovanie potravín a nápojov
Plniace linky, porciovacie stroje a baliace bunky v potravinárskych závodoch musia fungovať bezpečne s povrchmi, ktoré sú v kontakte s produktom. Vzduchové valce v týchto aplikáciách vyžadujú mazivá akceptované USDA (potraviny bezpečné oleje triedy H1), tesniace materiály vyhovujúce FDA a hladké vonkajšie povrchy bez štrbín, v ktorých sa ukrývajú baktérie. Varianty z nehrdzavejúcej ocele navrhnuté podľa noriem ochrany proti vniknutiu IP69K vydržia čistenie vysokotlakovou parou pri 80 °C bez poškodenia tesnenia alebo vniknutia vody do otvoru valca.
Najlepšie postupy údržby na maximalizáciu životnosti valca
Aj ten najkvalitnejší špecializovaný priemyselný valec sa predčasne znehodnotí, keď sa zanedbá základy údržby. Nasledujúce postupy, ktoré sa dôsledne uplatňujú, predlžujú priemerné servisné intervaly na menovitý životný cyklus výrobcu, a nie na jeho zlomok.
- Udržujte kvalitu stlačeného vzduchu podľa normy ISO 8573-1 triedy 3 alebo vyššej pre všeobecné aplikácie priemyselných vzduchových valcov. Znečistený vzduch prenášajúci vodu, kompresorový olej a častice sú hlavnou príčinou degradácie tesnenia a ryhovania vývrtu. O zostave filtra-regulátora-maznice na mieste použitia (FRL) s automatickým odvodom kondenzátu sa nedá dohodnúť.
- Namažte správne – alebo vôbec. Mnohé moderné vzduchové valce s PTFE kompozitnými tesneniami sú navrhnuté tak, aby fungovali bez vonkajšieho mazania (bez oleja). Zavedenie oleja do bezolejového valca môže napučať PTFE tesnenia, čo spôsobí predčasné zlyhanie. Pred uvedením do prevádzky si vždy overte požiadavky na mazanie podľa špecifických špecifikácií tesnenia valca.
- V plánovaných intervaloch kontrolujte stav povrchu tyče. Jamky, ryhy alebo poškodenie povlaku na piestnej tyči urýchľuje opotrebovanie tesnenia stierača a umožňuje vniknutiu nečistôt do otvoru. Tyče vykazujúce povrchové chyby pokrývajúce viac ako 5 % kontaktnej plochy v rámci jednej dĺžky zdvihu stierača by sa mali namiesto leštenia vymeniť.
- Po výmene valca alebo zmene montáže skontrolujte nastavenie vankúša. Zle nastavený vankúš, ktorý umožňuje piestu naraziť na koncový uzáver pri plnej rýchlosti, vytvára špičkové sily niekoľkonásobne väčšie ako prevádzková sila, pričom súčasne poškodzuje valec, pripojené nástroje a konštrukciu stroja.
- Ak je to možné, sledujte počet zdvihov cez počítadlá cyklov PLC a porovnajte ich so špecifikáciami životnosti tesnení podľa výrobcu. Proaktívna výmena súpravy tesnení pri 80 % menovitej životnosti stojí približne 30 – 150 USD za diely a jednu hodinu práce – oproti 500 – 5 000 USD za neplánované prestoje, keď valec zlyhá vo výrobe.
- Eliminujte bočné bočné zaťaženie tyčových valcov. Dokonca aj 5° nesúososť medzi osou valca a smerom pohybu záťaže vytvára nepretržité bočné zaťaženie puzdra a tesnenia tyče, čo znižuje životnosť o 40 % až 70 % podľa zdokumentovaných prípadových štúdií. Spojky s plávajúcimi tyčami alebo samonastavovacie uchytenia kompenzujú menšie vychýlenie upevnenia bez toho, aby vyžadovali presné preskupenie celého upevnenia valca.
Porovnanie pneumatických, hydraulických a elektrických valcov pre rozhodnutia v oblasti automatizácie
Žiadna technológia jedného pohonu nezvíťazí vo všetkých scenároch automatizácie. Rozhodnutie medzi pneumatickým vzduchovým valcom, hydraulickým valcom alebo elektrickým pohonom s tyčou by sa malo robiť s ohľadom na špecifický výkon, náklady a prevádzkové požiadavky každej osi aplikácie.
| Kritérium | Pneumatický vzduchový valec | Hydraulický valec | Elektrický pohon tyče |
|---|---|---|---|
| Rozsah sily (štandard) | Až do ~30 kN | Až 500 kN | Až do ~50 kN |
| Presnosť polohy | ±0,5–2 mm (koncový doraz) | ±0,1–1 mm (servoventil) | ±0,01–0,05 mm |
| Počiatočná cena (relatívna) | Nízka | Stredná – vysoká | Vysoká |
| Energetická účinnosť | Nízka (25–35% overall) | Stredné (60 – 75 %) | Vysoká (85–95%) |
| Maximálna rýchlosť cyklu | Veľmi vysoká (možná CPM 300) | Stredná (obmedzená prietokom oleja) | Vysoká (servo-dependent) |
| Čistota | Vysoká (dry air options) | Nízka (oil leak risk) | Veľmi vysoká |
| Vhodnosť pre nebezpečnú oblasť | Vynikajúce (varianty ATEX) | Dobrá (neiskrivá kvapalina) | Vyžaduje motor s označením Ex |
Vyššie uvedené údaje ilustrujú konzistentný vzor: vzduchový valec vyhráva v cene, rýchlosti a vhodnosti pre čisté prostredie pre väčšinu úloh automatizácie, ktoré nevyžadujú extrémnu silu alebo presnosť nad ±0,5 mm. Hydraulické valce zostávajú jedinou praktickou voľbou pre aplikácie s vysokou silou spomaleného pohybu. Elektrické servopohony ospravedlňujú svoju cenu predovšetkým v aplikáciách, kde programovateľné medzipolohovanie, obmedzenie sily alebo zaznamenávanie spotreby energie vytvárajú merateľnú výrobnú hodnotu.
Trendy formujúce budúcnosť priemyselných valcov v automatizácii
Valec ako trieda komponentov sa za posledné desaťročie výrazne vyvinul a pokračuje vo vývoji v reakcii na požiadavky automatizačného systému, ktoré boli pred piatimi rokmi špecializovanými špecifikáciami, ale teraz sú hlavnými kritériami obstarávania.
Rekuperácia energie v pneumatických systémoch
Stlačený vzduch je drahý: výroba 1 Nm³ vzduchu pri 0,7 MPa zvyčajne stojí 0,02 – 0,04 USD v závislosti od účinnosti kompresora a miestnych sadzieb za elektrinu. Výrobný závod s 500 vzduchovými valcami cyklujúcimi priemernými rýchlosťami môže minúť 50 000 – 200 000 USD ročne len na stlačený vzduch. Okruhy zvyšujúce tlak, uzavreté systémy rekuperácie vzduchu a energeticky účinné konštrukcie valcov so zníženým mŕtvym objemom sú čoraz viac špecifikované v nových projektoch automatizácie, pretože sa sprísňujú mandáty udržateľnosti. Niektoré pokročilé pneumatické pohony teraz rekuperujú odpadový vzduch zo spätného zdvihu, aby čiastočne stlačili predsuvný zdvih, čím sa zníži čistá spotreba vzduchu až o 30 % .
Aditívna výroba pre vlastné geometrie valcov
Výroba kovových prísad (fúzia laserového práškového lôžka, usmernené nanášanie energie) otvorila dvere konštrukciám vzduchového valca a pohonu s vnútornými geometriami, ktoré nie je možné dosiahnuť konvenčným obrábaním. Integrované rozdeľovacie potrubie v tele valca, konformné chladiace kanály pre vysokoteplotné aplikácie a konštrukčné časti s optimalizovanou topológiou, ktoré znižujú hmotnosť o 20–40 % bez zníženia pevnosti, sa presúvajú z prototypu do sériovej výroby pre špecializované automatizačné aplikácie. Dodacie lehoty pre plne prispôsobené telesá valcov klesajú z 12 – 16 týždňov (tradičné obrábané na zákazku) na 3 – 5 týždňov pre varianty vyrábané aditívom.
Mäkká robotika a vyhovujúce pneumatické pohony
Pre automatizačné úlohy zahŕňajúce jemné, nepravidelné alebo variabilné obrobky – manipulácia s čerstvými produktmi, manipulácia s textilom, krehká montáž elektroniky – sú tradičné pevné vzduchové valce doplnené mäkkými pneumatickými pohonmi vyrobenými z elastomérnych materiálov. Tieto vlnovcové alebo vláknami vystužené pohony vytvárajú uchopovacie alebo ohýbacie pohyby pri nízkom tlaku (pod 0,1 MPa) s prirodzenou poddajnosťou, ktorá zabraňuje poškodeniu obrobku. Predstavujú novú hranicu v pneumatickom ovládaní, ktorú štandardné katalógy valcov ešte úplne neriešia, ale ktorá sa stále viac objavuje v dokumentoch požiadaviek na automatizačné systémy novej generácie.
Zabudované monitorovanie stavu na úrovni valca
Konvergencia senzorovej technológie MEMS, komunikačných protokolov IO-Link a edge computingu vytvára zostavy vzduchových valcov so vstavanými tlakovými prevodníkmi, teplotnými senzormi a monitormi vibrácií, ktoré hlásia zdravotné údaje v reálnom čase do riadiacich systémov závodu. Namiesto toho, aby sa spoliehali len na snímače polohy konca zdvihu, tieto inteligentné valce monitorujú profily vnútorného tlaku vo vývrte, zisťujú anomálne správanie tlmiča a akumulujú údaje o počte cyklov v energeticky nezávislej pamäti, ktorá pretrváva počas cyklovania napájania. Valec efektívne dokumentuje svoju vlastnú servisnú históriu – schopnosť, ktorú údržbárske tímy v zariadeniach s vysokou prevádzkou teraz považujú skôr za výberové kritérium než za prémiovú možnosť.