

Hlaveň pneumatického valca je miesto, kde kvalita valca skutočne žije
Ak si o sudoch pneumatického valca pamätáte len jednu vec, toto si ponechajte: hlaveň definuje tlak, plynulosť pohybu a životnosť vzduchového valca. Piest sa v ňom posúva, tesnenia sa pohybujú po jeho vnútornej stene a každý zaťažovací cyklus zdôrazňuje jeho štrukturálnu tuhosť. Hlaveň so zlým zaoblením, drsným brúseným povrchom alebo nesprávnou hrúbkou steny vytvára úniky vzduchu, kolísanie rýchlosti a predčasné opotrebovanie tesnenia dlho predtým, ako zvyšok valca vykazuje viditeľné poškodenie.
Pre väčšinu priemyselných aplikácií je hliníkový valec pneumatického valca s eloxovaným alebo presne upraveným otvorom najlepším vyvážením hmotnosti, odolnosti proti korózii, nákladov a opracovateľnosti. Pre prostredia s vysokou teplotou, umývaním alebo stykom s potravinami je bezpečnejšou voľbou rúrka pneumatického valca z nehrdzavejúcej ocele. Materiál a vnútorná úprava sú dôležitejšie ako značka valca alebo farba eloxu.
Zrátané a podčiarknuté: keď hodnotíte valec pneumatického valca, nepozerajte sa najskôr na vonkajší profil. Pozrite sa na toleranciu otvoru, drsnosť povrchu, priamosť a výrobný proces za vnútorným povrchom. Tieto parametre určujú, ako sa valec správa pri zaťažení a koľko cyklov prežije.
Čo vlastne robí valec vo vnútri vzduchového valca
Vývrt pneumatického valca je hlavným telesom a tlakovou nádobou valca. Je v ňom uložený piest a udržiava stlačený vzduch vo vnútri pracovnej komory. Ak pochopíte päť nižšie uvedených úloh, pochopíte, prečo kvalita hlavne ovplyvňuje celý pohon.
- Tlaková izolácia. Stena hlavne musí odolávať vnútornému pneumatickému tlaku bez nadmernej radiálnej expanzie. Valce pracujúce pri 1 MPa potrebujú hrubšiu alebo pevnejšiu hlaveň ako valce pracujúce pri 0,3 MPa.
- Vedenie piestu. Vnútorný priemer valca vedie zostavu piestu a piestnice. Ak je otvor oválny, piest sa počas pohybu nakláňa a vytvára nerovnomerný kontakt tesnenia.
- Tesniaci partner. Tesnenie piestu kĺže proti vnútornej stene hlavne. Hladký, konzistentný povrch je nevyhnutný pre nízke trenie, stabilnú rýchlosť a dlhú životnosť tesnenia.
- Odvod tepla. Hliníkové sudy odvádzajú teplo z kompresnej komory rýchlejšie ako oceľ, čo pomáha stabilizovať teplotu počas rýchleho cyklovania.
- Konštrukčné spojenie. Vo valcoch so spojovacími tyčami je hlaveň stlačená medzi koncovými uzávermi štyrmi alebo viacerými skrutkami. Hlaveň si musí zachovať svoju geometriu po pôsobení axiálnej upínacej sily.
Hlaveň tiež určuje, ako ľahko sa dá valec opraviť. Poškodené tesnenie sa dá vymeniť, ale poškodený valec zvyčajne znamená, že celý valec musí byť zošrotovaný. To je dôvod, prečo výrobcovia, ktorí kontrolujú proces dokončovania sudov, ako napr výrobcovia pneumatických valcov, ktorí sa zameriavajú na kvalitu vnútornej hlavne , majú tendenciu poskytovať konzistentnejšie ovládače počas dlhej výrobnej série.
Porovnanie materiálov hlavne: hliník, oceľ a nehrdzavejúca oceľ
Väčšina sudov pneumatických valcov je vyrobená z hliníkových zliatin série 6xxx, pretože sa dobre vytláčajú a môžu byť eloxované. Oceľové sudy sa objavujú v ťažkých valcoch so spojovacími tyčami, kde záleží na odolnosti proti nárazu a pevnosti pri vysokom tlaku. Nerezové sudy sú vyhradené pre korozívne prostredie. V tabuľke nižšie sú zhrnuté praktické rozdiely pre kupujúcich a dizajnérov.
| Materiál | Typická úprava | Najlepší prípad použitia | Pozor na |
|---|---|---|---|
| Hliník 6063 / 6061 | Honovaný alebo valcom leštený otvor, eloxovaný vonkajší povrch | Štandardné automatizačné valce, kompaktné a mini valce | Nízka odolnosť voči agresívnym chemikáliám a silným nárazom |
| Uhlíková oceľ | Honované, vo vnútri niekedy tvrdo chrómované | Ťažké valce spojovacích tyčí, vysokotlakové vedenia | Ťažšie, vyžaduje ochranu proti korózii |
| Nerezová oceľ 304/316 | Honovaný alebo leštený vývrt | Potravinárske, farmaceutické, umývacie a námorné aplikácie | Vyššie náklady a nižšia tepelná vodivosť |
Hĺbka eloxovania je praktická špecifikácia na kontrolu. Typická anodizácia kyselinou sírovou na hliníkových valcových sudoch je asi 8 až 15 mikrónov; tvrdé eloxovanie môže dosiahnuť 25 až 50 mikrónov. Pri klzných aplikáciách zlepšuje tvrdá anodizácia odolnosť proti opotrebeniu, ale diera je často dokončená pred alebo po povlakovaní, v závislosti od požadovanej konečnej tolerancie.
Bežné prierezy hlavne pneumatického valca
Tvary profilov hlavne sledujú geometriu valca, ku ktorej patria. V priemyselných katalógoch uvidíte štyri rodiny profilov: okrúhle, štvorcové, kompaktné a vedené alebo viacosové profily. Každý z nich existuje z iného dôvodu montáže alebo priestoru.
Guľaté sudy s tyčou
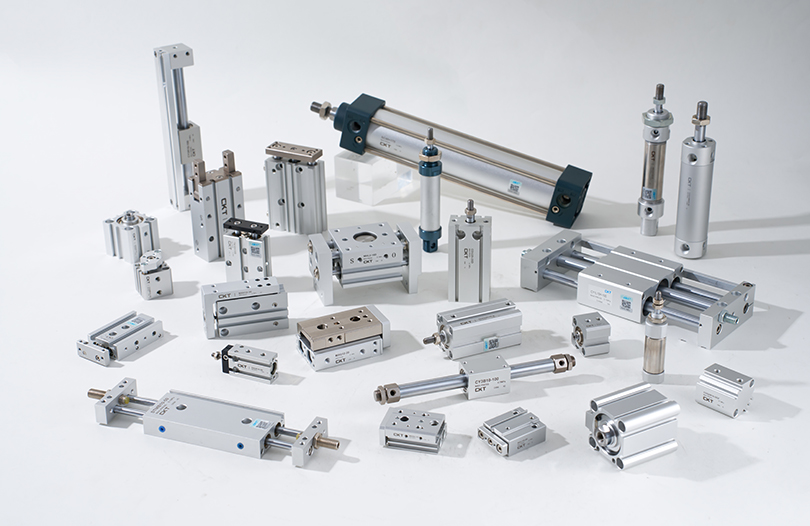
Klasická okrúhla hlaveň sa nachádza v Valce spojovacej tyče série SC . Štyri spojovacie tyče upínajú hlaveň medzi dve koncovky, takže hlaveň samotná nepotrebuje prírubu. Tento dizajn sa ľahko obsluhuje, pretože hlaveň je možné vymeniť samostatne. Je to tiež najbežnejšia konfigurácia pre veľkosti otvorov od 32 mm do 320 mm. Ak potrebujete štandardný, globálne vymeniteľný valec, hľadajte Pneumatické valce SC so spojovacou tyčou s hliníkovou hlavňou a presne opracovaným vývrtom.
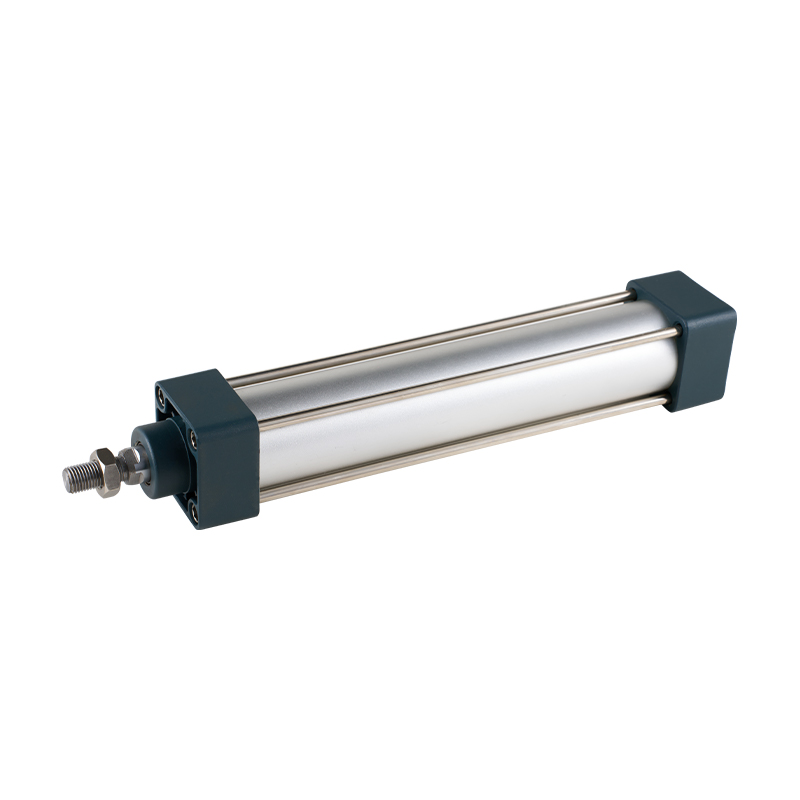 Dodávatelia štandardných valcov série SC (typ spojovacej tyče), továreň OEM/ODM - Zhejiang CKT Pneumatic je veľkoobchodný dodávateľ štandardných valcov SC Series (Tie Rod Type) v Číne a továreň OEM / ODM, 1. Tesnenie piestu prijíma ... Zobraziť produkt →
Štvorcové a obdĺžnikové sudy
Štvorcové alebo obdĺžnikové hliníkové profily sú typické pre valce bez tyče a niektoré valce bez spojovacej tyče. Štvorcový vonkajší tvar uľahčuje montáž snímačov, vodiacich líšt alebo držiakov priamo na hlaveň. Vnútorný otvor zostáva okrúhly, ale vonkajšia geometria je vytlačená štrbinami a drážkami pre príslušenstvo.
Kompaktné profily a profily Mickey Mouse
Kompaktné valcové sudy, často tzv Profily Mickey Mouse pretože dva laloky s okrúhlym vývrtom sa objavujú vedľa seba vo verzii s dvoma tyčami, sú navrhnuté pre automatizáciu s krátkym zdvihom a obmedzeným priestorom. Populárne rodiny CQ2 a SDA používajú tento typ vytláčania hliníka. Tieto valce ušetria až 40 percent montážnej dĺžky v porovnaní so štandardným valcom s rovnakým otvorom. Pre kompaktný pohon s ľahkou hliníkovou hlavňou, recenzia Kompaktné pneumatické valce radu CQ2 .
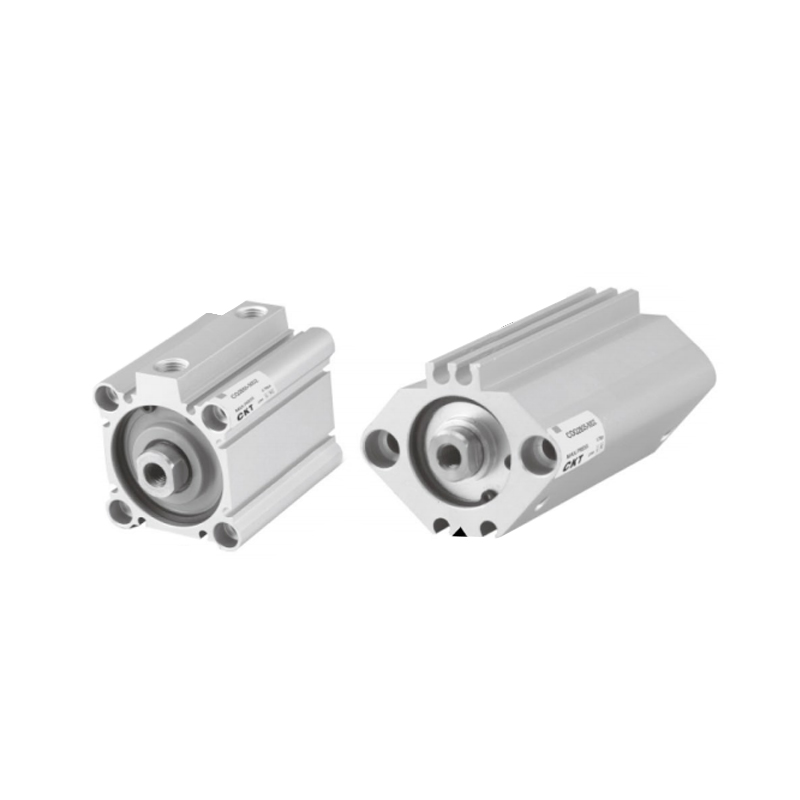 Dodávatelia tenkých valcov série CQ2, továreň OEM/ODM - Zhejiang CKT Pneumatic Co. CKT Pneumatic je veľkoobchodný dodávateľ tenkých valcov série CQ2 v Číne a továreň OEM / ODM, 1. Magnetický spínač nevyčnieva: prev... Zobraziť produkt →
Miniatúrne a vedené profily hlavne
Miniatúrne valce používajú malé okrúhle valce z hliníka alebo nehrdzavejúcej ocele s priemerom 6 mm až 25 mm. Vedené valce kombinujú hlaveň s lineárnymi vodiacimi hriadeľmi a profil hlavne môže mať integrované kanály vodiacej tyče. Pre kompaktnú automatizáciu, manipuláciu s potravinami a ľahké montážne nástroje, Mini valce z hliníkovej zliatiny série MAL sú typickým príkladom ľahkého miniaktuátora s okrúhlou hlavňou.
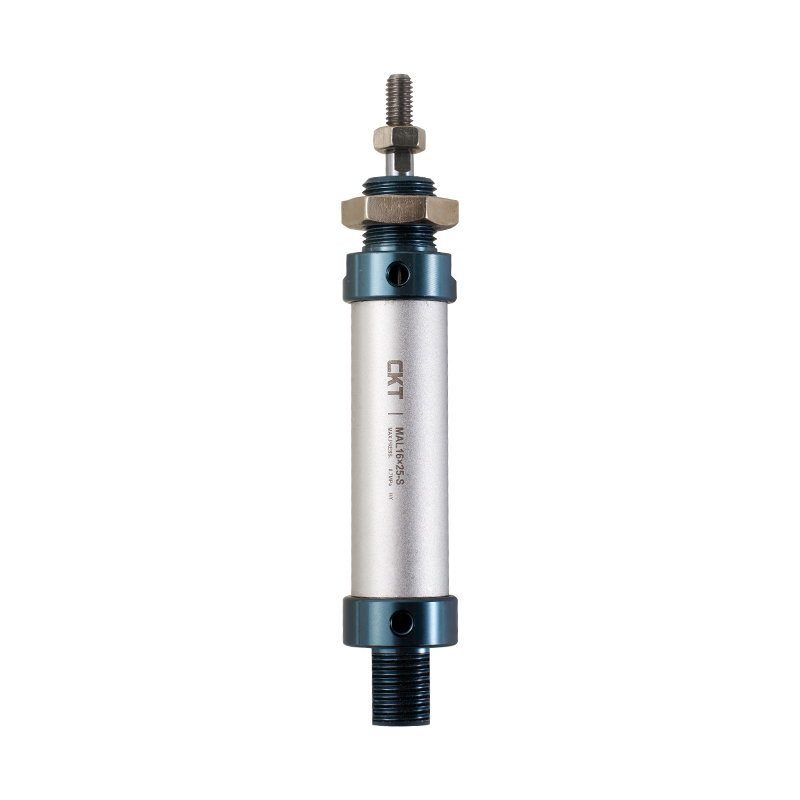 Dodávatelia mini valcov z hliníkovej zliatiny série MAL, továreň OEM/ODM - Zhejiang CK CKT Pneumatic je veľkoobchodný dodávateľ hliníkovej zliatiny Mini Cylinder z Číny série MAL a továreň OEM / ODM, 1. Implementujte stanovy spoločnosti... Zobraziť produkt →
Ako sa vyrába sud pneumatického valca
Výrobný postup pre hliníkový valec pneumatického valca je odlišný od oceľového valca a o kvalite vývrtu rozhodujú dokončovacie kroky.
- Extrúzia hliníka. Zahriaty hliníkový blok sa pretlačí cez matricu, aby sa vytvoril profil hlavne. Z tohto kroku vychádzajú okrúhle a kompaktné profily s hrubým vnútorným povrchom.
- Rezanie a vyrovnávanie. Extrudované rúry sú narezané na dĺžku a priamosť je korigovaná, pretože proces extrúzie môže spôsobiť mierne ohýbanie.
- Hrubé vyvrtávanie alebo vystružovanie. Vnútorný priemer sa otvorí, aby sa priblížil na konečnú veľkosť a odstránili sa stopy po vytláčaní.
- Precízne dokončovanie. Vŕtanie je buď honované brúsnymi kameňmi, alebo leštené valcovaním pomocou hladkého valcovacieho nástroja. Honovaním sa odstraňuje materiál, zatiaľ čo leštenie valcovaním stláča povrch. Obe metódy zlepšujú kruhovitosť a znižujú drsnosť povrchu na požadovaný rozsah.
- Povrchová úprava. Hliníkové sudy sú eloxované na ochranu zvonku; niektoré hlavne majú tiež povlak na vývrte, aby sa znížilo trenie a opotrebovanie.
- Záverečná kontrola. Hlaveň je skontrolovaná na vnútorný priemer, kruhovitosť, priamosť a povrchovú úpravu predtým, ako ide na montážnu linku valca.
Oceľové a nerezové sudy idú podobnou cestou, ale východiskovým bodom je zvyčajne ťahaná bezšvíková rúra namiesto extrudovaného profilu. Rúrka je vybrúsená na konečnú veľkosť a niektoré vysokovýkonné hlavne majú vývrt pokovovaný tvrdým chrómom, aby sa zlepšila odolnosť proti opotrebovaniu.
Tu je dôležitá vnútropodniková kontrola obrábania. Spoločnosť Zhejiang CKT Pneumatic Co., Ltd. uvádza, že jej sklad polotovarov obsahuje viac ako 20 000 typov komponentov a že viac ako 90 percent týchto dielov sa vyrába a spracováva interne. Táto úroveň vertikálnej integrácie dáva spoločnosti priamu kontrolu nad opracovaním sudov a kvalitou povrchu, namiesto toho, aby sa spoliehala na externého dodávateľa rúr pre každú dávku.
Kľúčové tolerancie a špecifikácie povrchu pre sud s pneumatickým valcom
Nákres valca pneumatického valca zvyčajne uvádza štyri alebo päť kritických parametrov. Mali by ste požiadať svojho dodávateľa o skutočné správy o meraní namiesto prijatia všeobecného tvrdenia o kvalite.
| Parameter | Typická priemyselná hodnota | Prečo na tom záleží |
|---|---|---|
| Tolerancia vnútorného priemeru | ISO H7 pre presnosť, H8 pre štandard | Ovláda kompresiu tesnenia a vedenie piestu |
| Drsnosť povrchu (vnútorný vývrt) | Ra 0,2 až 0,8 mikrónu | Nižšia drsnosť znamená menšie trenie a dlhšiu životnosť tesnenia |
| Okrúhlosť | V rozmedzí 0,02 až 0,05 mm na presných rúrach | Ovalita spôsobuje nerovnomerné opotrebovanie a nepravidelnú rýchlosť piestu |
| Priamosť | Približne 0,1 mm na meter pre štandardné triedy | Zabraňuje bočnému zaťaženiu piestnice a vnútornému kontaktu |
| Rovnomernosť hrúbky steny | Udržiavané jednotné po celej dĺžke | Podporuje rovnakú upínaciu silu a odolnosť voči tlaku |
Jednoduchá kontrola na úrovni dielne spočíva v zmeraní vývrtu pomocou meracieho prístroja v troch polohách pozdĺž dĺžky hlavne a v dvoch uhloch na pozíciu. Ak sa namerané hodnoty zmenia o viac ako 0,05 mm, hlaveň by sa mala vyradiť z dôvodu presného servisu valca. Drsnosť povrchu je možné skontrolovať pomocou prenosného profilometra; dotykové pero by sa malo pohybovať pozdĺž osi otvoru, nie po obvode.
Výber správneho valca s pneumatickým valcom pre vašu aplikáciu
Výber začína požadovanou výstupnou silou, nie profilom hlavne. Teoretická sila valca je tlak vzduchu vynásobený účinnou plochou piesta. Pri bežnom priemyselnom tlaku 0,5 MPa sú k dispozícii nasledujúce sily z niekoľkých štandardných veľkostí otvorov.
| Veľkosť otvoru (mm) | Plocha piesta (mm²) | Teoretický tlak pri 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Pre praktickú konštrukciu stroja použite faktor zaťaženia 0,5 až 0,7 teoretickej sily. Táto bezpečnostná rezerva pokrýva trenie, kolísanie tlaku a silu spomalenia na konci zdvihu.
Ďalšie faktory výberu, ktoré priamo zahŕňajú hlaveň
- Štýl montáže. Valce spojovacej tyče potrebujú okrúhlu hlaveň s dostatočným priestorom pre skrutky tyče; kompaktné valce používajú na zníženie výšky plochý alebo profilovaný valec.
- Dĺžka ťahu. Pri valcoch s dlhým zdvihom treba kontrolovať rovnosť hlavne, pretože ohnutá hlaveň spôsobuje veľké trenie a teplo.
- Životné prostredie. Vysoká vlhkosť, chemické umývanie a vonkajšia prevádzka vás posúvajú smerom k nerezovej oceli alebo riadne eloxovanému hliníkovému sudu.
- Ovládanie rýchlosti. Vysokorýchlostné cyklovanie vytvára teplo; hliník ho rozptýli rýchlejšie, takže hliníkový valec pneumatického valca je často lepšou voľbou pre moduly rýchleho vyberania a umiestňovania.
Čo treba hodnotiť pri získavaní valcových sudov od výrobcu
Keď odoberáte valec pneumatického valca priamo od výrobcu, mali by ste si overiť tri možnosti: vytláčanie alebo získavanie rúrok, presné dokončovanie vývrtu a meranie kvality. Továreň, ktorá iba montuje valce zo zakúpených sudov, má obmedzenú kontrolu nad najdôležitejším parametrom, vnútorným vývrtom.
Požiadajte o údaje na meracom otvore, hodnoty drsnosti povrchu a záznamy o skúške netesnosti pre hotový valec. Opýtajte sa tiež, ako dodávateľ rieši prispôsobenie: zmeny veľkosti vŕtania, vlastné dĺžky zdvihu, špeciálne polohy portov a možnosti povrchovej úpravy sú bežné požiadavky v automatizačných zariadeniach.
Zhejiang CKT Pneumatic Co., Ltd., ktorá začala hromadnú výrobu valcov v roku 2013 po vybudovaní svojej rady pneumatických komponentov od roku 2002, je príkladom výrobcu, ktorý kladie dôraz na vlastnú výrobu. Spoločnosť tvrdí, že viac ako 90 percent jej polotovarov sa spracováva interne zo základne viac ako 20 000 dielov. Pre širší pohľad na dostupné možnosti si môžete prezrieť štandardná zostava pneumatických valcov a pred zadaním čísla dielu porovnajte typy valcov.
Udržujte rozhodnutie o kúpe v súlade s požiadavkami na stroj: najskôr si vyžiadajte vzorky alebo malú skúšobnú objednávku, zmerajte vŕtanie a vykonajte test cyklu predtým, ako sa zaviažete k hromadnej dodávke. Tento prístup rieši problémy s kvalitou sudov skôr, ako ovplyvnia vašu výrobnú linku.
Často kladené otázky o sudoch s pneumatickým valcom
Je valec pneumatického valca rovnaký ako rúrka valca?
áno. Pojmy sa v pneumatickom priemysle používajú zameniteľne. Hlava valca, trubica valca alebo valec vzduchového valca sa vzťahujú na hlavné valcové teleso, v ktorom sa pohybuje piest. Niektorí dodávatelia používajú rúrku pre surový extrudovaný alebo ťahaný výrobok a valec pre hotový obrobený komponent.
Prečo je vnútorný povrch hliníkového valca honovaný alebo valcovaný?
Surový extrudovaný hliníkový povrch má extrúzne línie a drsnosť, ktorá by poškodzovala tesnenia a vytvárala trenie. Honovanie odstraňuje poškodenú vrstvu a vytvára skutočnú geometriu valca; leštenie valčekom vyhladzuje povrch a stláča materiál, zvyšuje tvrdosť a odolnosť proti opotrebeniu. Oba procesy znižujú trenie a umožňujú konzistentný pohyb piestu.
Môžem vymeniť oceľový valec za hliníkový?
Nie automaticky. Musíte skontrolovať menovitý tlak, prevádzkovú teplotu, typ montáže a požadovanú životnosť. Hliník je ľahší a má lepšiu tepelnú vodivosť, ale oceľ je pevnejšia a odolnejšia voči nárazom a opotrebovaniu v náročných aplikáciách. Náhradný valec by mal byť vždy prispôsobený pôvodnej konštrukcii valca a testovaný pri skutočnom prevádzkovom tlaku.
Ako vyzerá hlaveň pneumatického valca Mickey Mouse?
Hlavňový profil Mickey Mouse má dva okrúhle otvory spojené do jedného výlisku, pripomínajúceho dva laloky. Bežne sa vyskytuje v kompaktných dvojtyčových valcoch alebo valcoch s integrovanými vodiacimi tyčami. Tvar šetrí miesto v porovnaní s dvoma samostatnými okrúhlymi sudmi a zvyšuje odolnosť proti nerotujúcim zaťaženiam.
Ako zmeriam vývrt hlavne pneumatického valca?
Použite dvojbodový vŕtací merač alebo číselník. Odmerajte aspoň v troch polohách pozdĺž dĺžky hlavne a v každej polohe urobte dve merania, jednu pri 0 stupňoch a jednu pri 90 stupňoch. Porovnajte namerané hodnoty, aby ste skontrolovali zaoblenie a zúženie. Pre presný valec by mal byť rozdiel v rozmedzí niekoľkých stotín milimetra.