

Baliaca linka sa zastaví o 2:40 popoludní. Tlačný valec na štvrtom stanovišti má ryhu a vedúci údržby potrebuje pred večernou smenou výmenu. Typový štítok je nečitateľný, takže jediná spoľahlivá informácia pochádza z posuvného meradla a meracej pásky. Táto scéna sa opakuje v každej továrni, ktorá prevádzkuje automatizáciu, a preto rozmery pneumatického valca záleží dlho pred spísaním objednávky. Veľkosť otvoru rozhoduje o tom, či pohon dokáže generovať silu, ktorú stanica potrebuje. Dĺžka zdvihu rozhoduje o tom, či pohyb dosiahne cieľovú pozíciu. Priemer tyče rozhoduje o tom, či pohon vydrží zaťaženie bez ohýbania. Vyberte niektorú nesprávne a stroj oznámi chybu pomalými cyklami, utesnením netesností alebo ohnutou tyčou. Táto príručka obsahuje kompletný súbor rozmerov použitých pri výbere a výmene, vrátane noriem, tabuliek sily, príkladov výpočtov, krokov merania a chýb pri montáži, ktorým sa skúsení inžinieri učia vyhýbať.
Nižšie uvedený obsah sa riadi metrickými konvenciami, ktoré dominujú globálnej automatizácii, používa spracované príklady na Pracovný tlak 6 bar a zvýrazňuje miesta, kde vás katalógové číslo môže zavádzať, keď porovnávate značky vedľa seba.
Tri dimenzie, ktoré ovládajú všetko
Vŕtanie, zdvih a priemer tyče nie sú len katalógové položky. Sú to technické obmedzenia spojené so silou, cestovaním a stabilitou. Vŕtanie je vnútorný priemer rúrky valca a vymedzuje oblasť piesta. Keď stlačený vzduch tlačí na túto oblasť, výsledná sila je jej priamo úmerná. Zdvih je maximálna vzdialenosť, ktorú môže zostava piestu a tyče prejsť z úplne zasunutej do úplne vysunutej polohy. Priemer tyče určuje, koľko tlakového zaťaženia môže tyč niesť pred vybočením, najmä pri dlhých zdvihoch, a priamo znižuje účinnú plochu piesta pri zdvihu zatiahnutia.
Jednoduchý príklad ukazuje, ako tieto tri interagujú. A Valec s priemerom 32 mm pri 6 baroch vytvára približne 482 N teoretickej tlačnej sily. Pridajte 12 mm tyč a zaťahovacia sila klesne na približne 415 N, pretože tyč zaberá časť plochy piesta. Ak má ten istý valec zdvih 500 mm a tlačí nepodporované bremeno do strán, tyč musí byť dostatočne hrubá alebo musí byť vedená zvonka, aby sa predišlo jej ohnutiu. Každý ďalší rozmer na výkrese valca – štýl montáže, veľkosť portu, dĺžka vankúša, štrbiny spínačov, celková dĺžka – sa nachádza za týmito tromi číslami, ale stále kontroluje, či sa valec zmestí do obalu stroja a či sa pripojí k existujúcemu vzduchovému vedeniu.
Praktickým pravidlom, ktoré sa používa vo väčšine recenzií dizajnu, je zapisovanie troch hodnôt do objednávky vŕtanie x zdvih x priemer tyče , potom ich skontrolujte podľa profilu pohybu stroja, dráhy zaťaženia a montážnej konzoly. Tento zvyk zachytí väčšinu nezhôd pred inštaláciou.
Štandardné veľkosti otvorov a skupiny ISO
Medzinárodní výrobcovia valcov sa riadia metrickým postupom vŕtania, ktorý sa stal de facto štandardom v automatizácii: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 a 320 mm . Medzi 8 a 320 mm každý krok zväčší plochu otvoru približne o 25 percent, čo zodpovedá podobnému kroku v dostupnej sile. Tri rodiny ISO pokrývajú väčšinu tohto rozsahu a každá z nich obsahuje vývrt inak.
Valce ISO 6432 používajú okrúhlu hladkú rúrku a pokrývajú malé otvory od 8 do 25 mm. Sú to typické "mini" valce používané na upínanie, vkladanie kolíkov a spínanie svetla. Valce ISO 15552 používajú telesá s tyčou alebo extrudovaným profilom a pokrývajú otvory s priemerom 32 až 320 mm; sú ťahúňmi všeobecnej automatizácie. Kompaktné valce ISO 21287 pokrývajú otvory s priemerom 20 až 100 mm v skrátenom tele, čím sa vymieňajú určité možnosti zdvihu za oveľa menšiu inštalovanú výšku. Je nevyhnutné pochopiť, z ktorej rodiny bol váš stroj vyrobený, pretože vzor otvorov, celková dĺžka a závit tyče sa riadia rodinnými zvyklosťami.
| Rodina | Rozsah vŕtania | Štýl tela | Typické použitie |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Okrúhla hladká trubica | Malé prípravky, upínanie, vkladanie kolíkov |
| ISO 15552 | 32 - 320 mm | Spojovacia tyč alebo profilová rúrka | Všeobecná automatizácia, manipulácia s materiálom, tlačenie a zdvíhanie |
| ISO 21287 | 20 - 100 mm | Kompaktný extrudovaný profil | Priestorovo obmedzené stanice, nástroje, upínanie s krátkym zdvihom |
 Štandardný valec so spojovacími tyčami série SC pre aplikácie ISO 15552 Tento valec spojovacej tyče je v súlade s normou ISO 15552 a ponúka zameniteľné polohy montáže a portov. K dispozícii od 32 do 100 mm otvorov s nastaviteľným odpružením a vysokoteplotným tesnením, vyhovuje všeobecným automatizačným úlohám vyžadujúcim spoľahlivú silu. Zobraziť produkt →
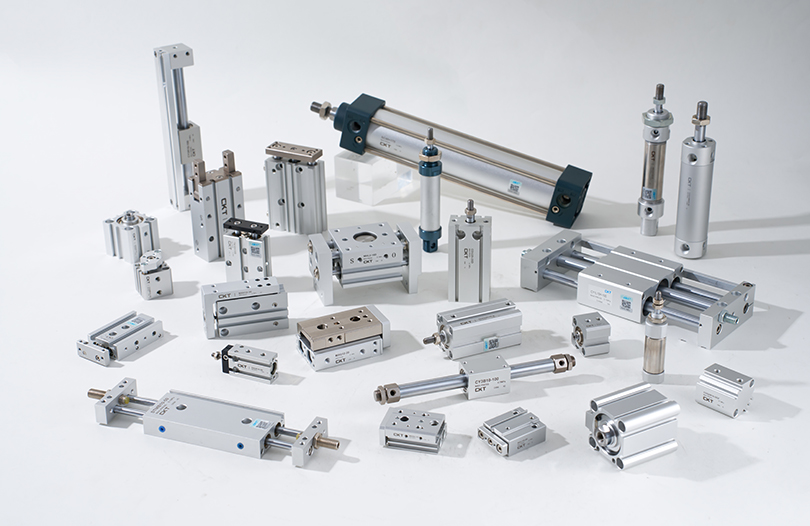
The Valce spojovacej tyče série SC postupujte podľa obálky ISO 15552, takže montážne vzdialenosti, závity tyčí a polohy portov sú v súlade s ostatnými výrobcami používajúcimi rovnaký štandard. Ak potrebujete porovnať kompletné špecifikácie naprieč veľkosťami otvorov, Rozsah vzduchových valcov CKT uvádza konštrukčné výkresy a montážne rozmery pre každú sériu v tomto postupe.
Dimenzovanie otvoru: Pracujte smerom dozadu od zaťaženia
Východiskovým bodom pre výber otvoru je vždy zaťaženie. Riadiaca rovnica je F = P x A , kde F je požadovaná sila, P je pracovný tlak a A je plocha piesta. V metrických jednotkách, ak je P v N/cm² a A je v cm², sila vychádza v newtonoch. Pri 6 baroch je tlak približne 60 N/cm² (0,6 MPa). Vŕtanie 50 mm má plochu piestu 19,63 cm², takže teoretická tlačná sila je 19,63 x 60 alebo približne 1178 N.
Typický príklad: vychystávacia jednotka musí tlačiť a 500 N zaťaženie horizontálne s tlakom v potrubí 6 barov. Minimálna plocha je 500 deleno 60, čo sa rovná 8,33 cm². 32 mm otvor poskytuje 8,04 cm², čo je mierne pod touto hodnotou. Po pridaní bežnej bezpečnostnej rezervy 25 až 50 percent pre trenie tesnenia, tlakové straty a akceleračné sily je správnou voľbou nasledujúce štandardné vŕtanie: 40 mm s plochou piestu 12,57 cm². To dáva 754 N teoretickej sily a zhruba 565 N využiteľnej sily pri 75-percentnej účinnosti, čo ponecháva pohodlnú rezervu nad požiadavkou 500 N.
| Vŕtanie (mm) | Plocha piesta (cm²) | Sila pri 6 baroch (N) | Odporúčané pracovné zaťaženie (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 – 220 |
| 32 | 8.04 | 482 | 240 – 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
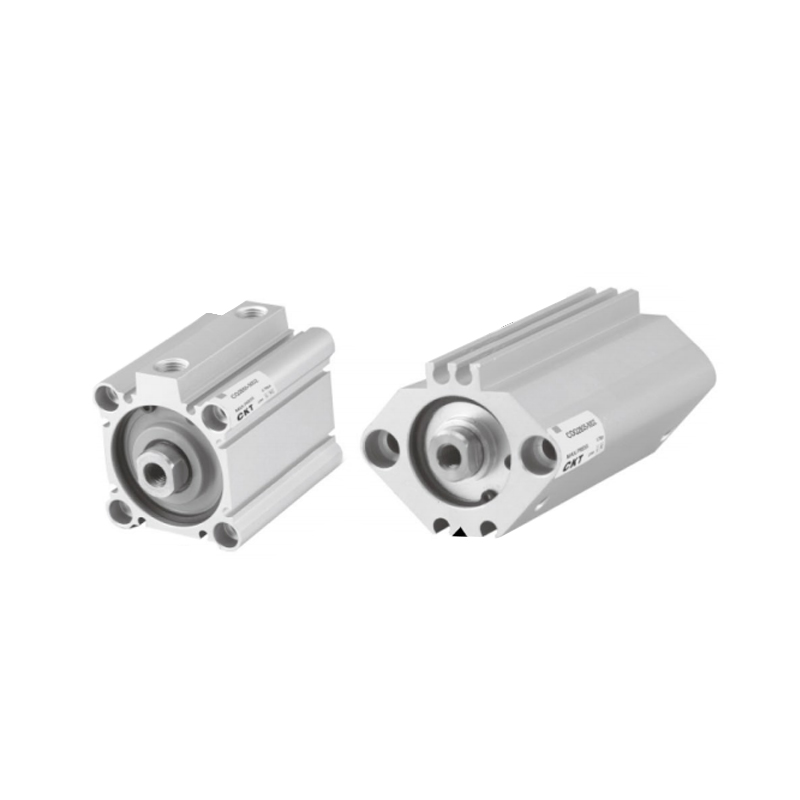 Kompaktný tenký valec radu CQ2 so zapusteným magnetickým spínačom Tenkoprofilový valec, ktorý šetrí vertikálny priestor pri zachovaní rovnakej vŕtacej sily. Jeho zapustený magnetický spínač zabraňuje poškodeniu a je odolný voči vode, chladiacej kvapaline a silným magnetickým poliam, vďaka čomu je praktický do stiesnených alebo drsných prostredí. Zobraziť produkt →
V strojoch, kde je vertikálny priestor úzky, kompaktný tenký valec, ako je séria CQ2, používa rovnakú veľkosť otvoru, ale oveľa kratšie telo, čo mení rozsah zdvihu a možnosti odpruženia. Výpočet sily zostáva rovnaký, pretože vŕtanie sa nezmenilo; zmení sa iba inštalovaná obálka a maximálny dostupný zdvih. Pred výberom kompaktného tela pred štandardným telom si vždy overte tieto limity.
Dĺžka zdvihu: True Travel Plus Clearance
Zdvih nie je len vzdialenosť, ktorú stroj potrebuje na presun. Je to vzdialenosť medzi pevnými zarážkami na oboch koncoch pohybu. Ak tlačné zariadenie musí dosiahnuť 300 mm za prednú montážnu plochu, ale samotný nosič nákladu vyžaduje vôľu 20 mm v zatiahnutej polohe a ďalších 15 mm vo vysunutej polohe, zdvih valca musí byť aspoň 335 mm. Mnohé náhrady v teréne zlyhávajú, pretože zdvih bol vybraný z nominálnej špecifikácie zdvihu bez zahrnutia vôlí na konci zdvihu, montážneho priestoru tlmiča alebo hrúbky upevňovacej dosky.
Dlhé ťahy predstavujú samostatný súbor obmedzení. Zdvih 250 mm je jednoduchý pre väčšinu vývrtov. Zdvih 1000 mm s rovnakým vŕtaním vyžaduje väčšiu tyč, dlhšiu tlmiacu zónu a takmer vždy vonkajšie vedenie, aby sa tyč neprehýbala vlastnou váhou a záťažou. Štandardné valce uvádzajú maximálny zdvih pre každú kombináciu vŕtania a tyče; prekročenie tejto hodnoty si zvyčajne vynúti vlastnú zostavu alebo možnosť nadrozmernej tyče. Ak si konštrukcia vyžaduje zdvih väčší ako osem až desaťnásobok priemeru tyče, naplánujte radšej podporné ložisko, lineárne vedenie alebo posuvný stôl než holú tyč.
- Koncové odpruženie: nastaviteľné vankúše vyžadujú 15 až 30 mm zdvihu, kým tesnenie vankúša zapadne; bez tej rezervy piest v plnej rýchlosti buchne do koncovky.
- Magnetické spínače: piest musí úplne prejsť cez zónu snímania spínača; príliš krátky zdvih nezanechá pre PLC žiadny spoľahlivý signál zotrvania.
- Vôľa spojky: ak sa používa spojka s plávajúcou tyčou, potrebuje axiálnu vôľu na jednej strane; zabúdanie na to je častou príčinou sťažností „bez mŕtvice“ pri nových inštaláciách.
- Nadrozmerné zdvihy: pridanie 50 mm dodatočného zdvihu na získanie flexibility zvyšuje spotrebu vzduchu, zvyšuje ohybový moment na tyči a predlžuje čas cyklu vďaka väčšej vzdialenosti.
Priemer tyče: kde sa rozchádzajú čísla tlače a ťahu
Priemer tyče ovplyvňuje dve oddelené veci: ťažnú silu a odolnosť proti vybočeniu. Pri predĺženom zdvihu vidí celý priestor piesta pracovný tlak. Pri spätnom zdvihu je plocha piesta zmenšená o prierez tyče, takže dostupná sila je vždy nižšia. Pre 40 mm otvor s 16 mm tyčou je tlačná sila 754 N a sťahovacia sila je približne 634 N pri 6 baroch. Hrubšia tyč zlepšuje stabilitu, ale stojí viac sily pri navíjaní. Tenšia tyč udržuje navíjaciu silu vysokú, ale obmedzuje kompresnú nosnosť pri dlhých zdvihoch.
Vzťah vybočenia stojí za zapamätanie, pretože vysvetľuje väčšinu porúch prúta. Eulerov vzorec vzperu ukazuje, že kritické zaťaženie sa mení s štvrtá mocnina priemeru tyče . Zníženie priemeru tyče na polovicu znižuje prípustné tlakové zaťaženie na jednu šestnástinu pôvodnej hodnoty. Zdvih 1000 mm s 16 mm tyčou, ktorá zvládne 1200 N v kompresii, môže zlyhať, ak sa tyč vymení za 10 mm tyč bez pridania externého vedenia. Pri vertikálnych lisovacích aplikáciách vždy skontrolujte priemer tyče voči zdvihu a smeru zaťaženia; Dokonale rozumný výber vývrtu je často znehodnotený tyčou, ktorá je príliš štíhla na zdvih.
Do diskusie o rozmeroch patrí aj kvalita povrchu tyče. Tyč, ktorá má menovité rozmery, ale má škrabance, zárezy alebo chrómové opotrebovanie, rýchlo presiakne cez tesnenie tyče. Pri meraní použitého valca pred výmenou zmerajte tyč v dvoch smeroch a porovnajte hodnoty; oválne opotrebenie viac ako 0,05 mm je spoľahlivým znakom toho, že tyč a tesnenie fungovali pri nadmernom bočnom zaťažení.
Montážne rozmery: Zhodujú sa s obálkou, nielen s otvorom
Dva valce s rovnakým vŕtaním a zdvihom môžu mať úplne odlišné inštalované rozmery kvôli štýlu montáže. ISO 15552 definuje najbežnejšie možnosti montáže: predná príruba, zadná príruba, zadná vidlica, zadné oko, uchytenie na nohu a čap. Každý štýl montáže mení celkovú dĺžku, vzor skrutiek a priestor potrebný okolo valca pre pohyb alebo prístup.
| Montážny kód | Typ montáže | Rozmerový efekt | Kedy použiť |
|---|---|---|---|
| MS1 | Zadná vidlica | Pridáva dĺžku vidlice za čiapku; vyžaduje hojdaciu vôľu | Otočné alebo oscilačné dráhy zaťaženia |
| MP2 | Držiak na nohy | Znižuje montážnu plochu pod stredovú čiaru; stabilná základňa | Horizontálne posuvy s konzolami s pevnou výškou |
| MF1 | Predná príruba | Príruba na čelnej doske; podopiera nosný koniec | Ťahové zaťaženie, vertikálna montáž, kompaktné pevné konzoly |
| MT4 | Trunnion | Pridáva čapy na hlaveň; vyžaduje voľný priestor okolo tela | Vyklápanie, naklápanie a otáčavý pohyb |
Pri výmene medzi značkami nie je číslo modelu nikdy dosť. Vyžiadajte si rozmerový výkres pre presný štýl montáže, potom porovnajte celkovú dĺžku, vzdialenosť otvorov pre skrutky, veľkosť závitu tyče a polohu portu. Valec s priemerom 40 mm od jedného výrobcu môže byť o 12 mm dlhší ako od iného výrobcu s rovnakou menovitou veľkosťou, čo je viac než dosť na to, aby sa zrazilo s ochranným krytom, držiakom snímača alebo ďalšou stanicou. Toto je najčastejší rozmerový nesúlad zistený počas projektov modernizácie.
Veľkosti portov a dopyt po vzduchu: Dimenzovanie celého reťazca
Veľkosť otvoru valca je rozhraním medzi ovládačom a ventilom a sleduje rozsah vŕtania v predvídateľnom vzore. Malé otvory používajú závity M5 alebo G1/8, stredné otvory používajú G1/4 a veľké otvory používajú G3/8 alebo G1/2. Výber príliš malého portu obmedzuje prietok a spomaľuje cyklus; výber príliš veľkého portu zvyšuje náklady a robí armatúry objemnými bez zvýšenia výkonu.
| Rozsah vŕtania (mm) | Typický portový závit | Odporúčaný vonkajší priemer hadičiek | Odporúčaná veľkosť ventilu |
|---|---|---|---|
| 8 - 16 | M5 alebo G1/8 | 4 - 6 mm | Priamočinný ventil |
| 20 - 25 | G1/8 | 6 - 8 mm | Pilotom ovládaný ventil |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2 alebo 5/3 ventil |
| 50 - 63 | G1/4 alebo G3/8 | 10 - 12 mm | 5/2 ventil s rýchlym výfukom |
| 80 - 100 | G3/8 alebo G1/2 | 12 - 16 mm | Veľkokapacitný 5/2 ventil |
Spotreba vzduchu je ďalší výpočet súvisiaci s rozmermi, ktorý zabraňuje poddimenzovaným kompresorom a poklesu tlaku. Objem voľného vzduchu na jeden zdvih je približne plocha piesta vynásobená zdvihom, vynásobená kompresným pomerom pracovného tlaku. Pre a Vŕtanie 63 mm so zdvihom 200 mm pri 6 baroch , výsuv spotrebuje cca 4,3 litra voľného vzduchu a zaťahovací cca 4,1 litra. Pri 20 dvojitých cykloch za minútu, to je zhruba 170 litrov za minútu voľného vzduchu požadovaného cez samotný valec, pred pripočítaním spotreby pilotného ventilu a úniku. Bližší pohľad na to, ako vnútorné časti valcov premieňajú tlak vzduchu na praktický pohyb, pomáha pri interpretácii týchto čísel v skutočnom okruhu a vysvetlenie presahuje rozmerový list.
Namontovanie regulačného ventilu rýchlosti priamo do otvorov valca je bežnou praxou, ale prietok výfukových plynov cez túto armatúru obmedzuje maximálnu rýchlosť piestu. Ak je dimenzovaná rýchlosť tyče kritická pre čas cyklu, skontrolujte spolu prietokovú hodnotu armatúry a ventilu; samotný valec je zriedka obmedzením.
Meranie nainštalovaného valca, keď je štítok preč
Výmenné práce často začínajú opotrebovaným valcom, ktorého modelový štítok je zafarbený olejom alebo poškriabaný tak, že sa nedá prečítať. V takom prípade musí byť množina dimenzií obnovená zo samotného hardvéru. Nižšie uvedená sekvencia poskytuje spoľahlivé výsledky na väčšine štandardných valcov.
- Zmerajte zdvih od tyče. Roztiahnite valec a zmerajte odkrytú dĺžku tyče od čela ložiska tyče po koniec tyče. Stiahnite ho a zmerajte znova. Rozdiel medzi týmito dvoma údajmi je zdvih. Táto metóda je s presnosťou približne 0,5 mm, keď je koniec tyče čistý.
- Identifikujte otvor podľa vonkajšieho priemeru rúrky. Pre kruhové valce je vonkajší priemer rúrky typicky otvor plus 3 až 6 mm hrúbky steny. Zmerajte vonkajší priemer v dvoch smeroch a potom ho porovnajte s rozmerovou tabuľkou výrobcu pre podozrivú sériu. Na valcoch spojovacích tyčí je vzdialenosť medzi spojovacími tyčami spoľahlivejším identifikátorom otvoru ako vonkajší priemer rúry.
- Zmerajte priemer tyče pomocou posuvného meradla. Merajte v dvoch kolmých smeroch a v dvoch vzdialenostiach od konca tyče. Menší údaj je efektívna veľkosť tyče; rozdiely väčšie ako 0,05 mm naznačujú opotrebovanie.
- Zapíšte si montážne rozmery. Zmerajte vzdialenosť medzi montážnymi otvormi, priemer otvoru, hrúbku príruby, vzdialenosť od osi tyče k montážnemu povrchu a celkovú dĺžku so stiahnutou tyčou.
- Identifikujte vlákna portu. Použite mierku stúpania závitov alebo skúšobné tvarovky. Bežnými kandidátmi sú M5, G1/8, G1/4, G3/8 a G1/2. Armatúru nikdy nasilu; poškodený port zmení jednoduchú výmenu na výmenu telesa valca.
- Pred objednaním dielu si objednajte výkres. Porovnajte svoje namerané hodnoty s rozmerovým listom výrobcu pre kandidátsky model. Vŕtanie, zdvih, tyč a štýl montáže sa musia zhodovať; na zastavenie inštalácie stačí jediný nesúlad.
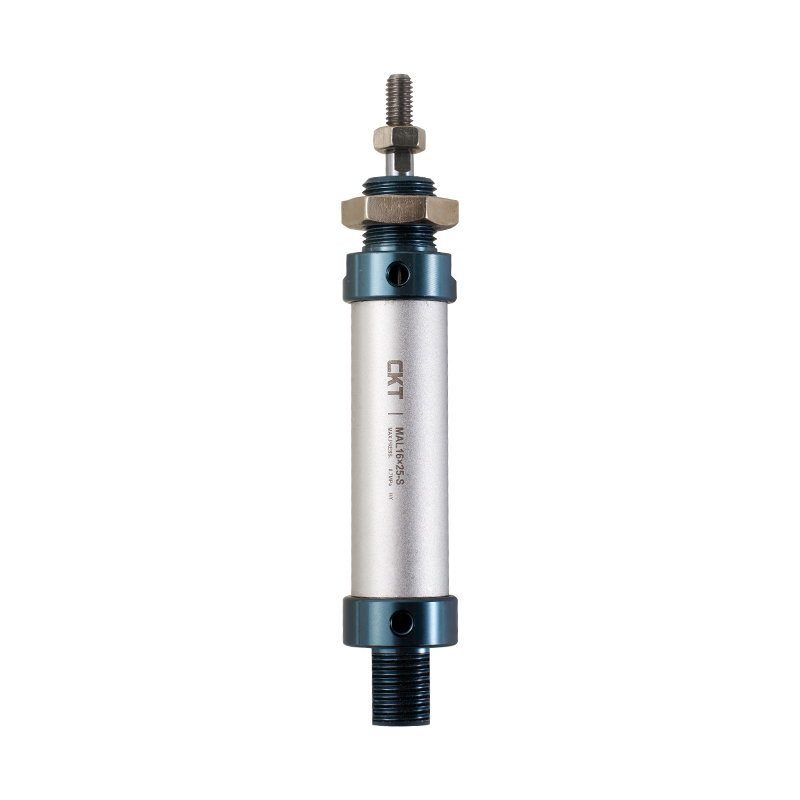 Mini valec z hliníkovej zliatiny série MAL pre bežné potreby výmeny Ľahký hliníkový valec s okrúhlou rúrkou so závitovými koncovými krytmi a samomaznými ložiskami. Je k dispozícii s otvormi 20 až 40 mm a je to typický miniatúrny valec používaný v baliacich a manipulačných zariadeniach, ideálny pre výmeny založené na meraní v teréne. Zobraziť produkt →
Pre údržbové výmeny v sortimente malých dier je mini valec z hliníkovej zliatiny série MAL jedným z najbežnejších rámov, ktoré sa nachádzajú v baliacich zariadeniach a zariadeniach na manipuláciu s materiálom. Jeho teleso od plochého k plochému rozmeru, závit portu a závit tyče sledujú pravidelný vzor, vďaka ktorému je meranie v teréne jednoduché, keď je značka pôvodného modelu preč.
Rozmerové chyby, ktoré sa prejavia až po inštalácii
Niektoré chyby rozmerov sú neviditeľné na papieri a zrejmé na stroji. Nižšie uvedený zoznam zhromažďuje tie najbežnejšie, s ktorými sa stretávate počas uvádzania do prevádzky a rekonštrukčných prác.
- Poddimenzovaný vývrt s teoretickým prebytkom. 25 mm vŕtanie pri 6 baroch dodáva teoreticky 295 N. Ak je skutočný dopyt 280 N so starými tesneniami, poklesom tlaku o 15 percent a rýchlo sa zrýchľujúcou hmotou, valec sa zastaví, keď sa zvýši rýchlosť výroby. Skúsené tímy navrhujú s minimálne 30-percentnou rezervou použiteľnej sily nad nominálne zaťaženie.
- Nadrozmerný vývrt so skrytými nákladmi. Vŕtanie 100 mm spotrebuje na rovnaký zdvih zhruba štvornásobok vzduchu ako vŕtanie 50 mm. Väčší valec tiež potrebuje väčšie porty, ťažšie držiaky a dlhší čas odpruženia. Väčšie nie je bezpečnejšie; len je to drahšie na prevádzku.
- Zvolený zdvih bez koncovej vôle. Valec, ktorý sa pohybuje presne na nominálny zdvih, narazí plnou rýchlosťou do rámu stroja alebo sa produkt zastaví. Vždy pridajte vôľu na oboch koncoch a pridajte dráhu odpruženia, ak rýchlosť prekročí 500 mm/s.
- Zmiešané metrické a imperiálne rozmery. 1/2-palcový otvor je 12,7 mm, nie 12 mm alebo 16 mm. Tyče s priemerom 6 mm oproti 1/4 palca (6,35 mm) vyzerajú na pohľad rovnako, ale pri zaťažení inak zlyhávajú. Vždy merajte v jednom systéme a prevádzajte explicitne.
- Ignorovanie sťahovacej sily. Valec, ktorý tlačí záťaž 600 N vertikálne, sa môže často vysunúť, ale nemusí zasunúť rovnakú záťaž, ak je tyč hrubá a účinná plocha zatiahnutia je malá. Skontrolujte smer ťahu podľa skutočného priemeru tyče, nielen podľa otvoru.
- Nekontroluje sa poloha drážky spínača. Poloha piesta, pri ktorej sa spúšťa magnetický spínač, závisí od vzdialenosti medzi drážkou spínača a koncovými uzávermi. Valec s rovnakým vŕtaním, ale odlišným profilom tela môže posunúť spínací bod spínača o niekoľko milimetrov, čo stačí na prerušenie časovej sekvencie.
Často kladené otázky
Čo znamená 32 x 100 na štítku pneumatického valca?
To znamená Vŕtanie 32 mm a zdvih 100 mm . Toto je najbežnejší spôsob, akým výrobcovia sumarizujú dva primárne rozmery na typovom štítku. Priemer tyče je zvyčajne uvedený samostatne alebo zahrnutý v kóde modelu.
Akú silu môže vyvinúť valec s priemerom 50 mm pri tlaku 6 barov?
Teoretická tlačná sila je približne 1178 N . V praxi straty trenia tesnenia a tlaku v potrubí znižujú využiteľnú silu na približne 600 až 900 N v závislosti od rýchlosti, veľkosti fitingu a stavu mazania.
Mení priemer tyče prítlačnú silu?
Nie. Tlačná sila sa vypočíta z celej plochy piesta. Priemer tyče iba znižuje účinnú plochu na stiahnuť zdvih , čo znižuje ťažnú silu.
Môžem vymeniť valec ISO 15552 za kompaktný valec ISO 21287 s rovnakým vŕtaním a zdvihom?
Iba ak sú kompatibilné montážny vzor, celková dĺžka, polohy portov a závit tyče. Kompaktné telo je oveľa kratšie, ale rozmiestnenie otvorov a možnosti odpruženia sa líšia. Pred objednaním vždy porovnajte rozmerové výkresy.
Čo sa stane, ak si vyberiem ťah dlhší, ako je potrebné?
Valec bude stále fungovať, ale spotrebuje viac vzduchu, predlžuje čas cyklu, zvyšuje ohybový moment na tyči a zaberá viac miesta stroja. Dlhé zdvihy tiež zvyšujú riziko vybočenia, keď náklad nie je podopretý.
Ako zistím veľkosť portu na valci, ktorý je stále nainštalovaný?
Zmerajte závit pomocou mierky stúpania závitu alebo vyskúšajte známe testovacie tvarovky. Najbežnejšie pneumatické porty sú M5, G1/8, G1/4, G3/8 a G1/2. Správna identifikácia závitu zabráni poškodeniu otvoru valca počas inštalácie armatúry.
Aký je maximálny zdvih pre danú veľkosť otvoru?
Každý výrobca publikuje maximálne hodnoty zdvihu pre každú kombináciu vŕtania a tyče. Za týmito hodnotami sa limitujúcimi faktormi stávajú odolnosť tyče proti vybočeniu a stabilita tela. Pri dlhých zdvihoch je povinná väčšia tyč alebo externé lineárne vedenie.
Kľúčové veci pred objednaním
Výber pneumatického valca podľa rozmerov je systematické cvičenie. Začnite s požiadavkou na silu a dostupným tlakom na upevnenie otvoru. Preveďte dráhu pohybu stroja na číslo zdvihu, ktoré zahŕňa vôle a odpruženie. Overte priemer tyče voči sile navíjania a riziku vybočenia. Potom skontrolujte štýl montáže, veľkosť portu a celkovú dĺžku podľa fyzického obalu. Týchto päť kontrol pokrýva viac ako 90 percent rozmerových problémov, ktoré spôsobujú zlyhania v teréne.
Uschovajte si rozmerový výkres od výrobcu ako konečného orgánu. Variácie medzi jednotlivými modelmi medzi značkami sú skutočné a milimetrový rozdiel v montážnej konzole stačí na oddialenie reštartu výroby. Čas strávený dvojnásobným meraním na starom valci je vždy kratší ako prestoj spôsobený nesprávnou výmenou.