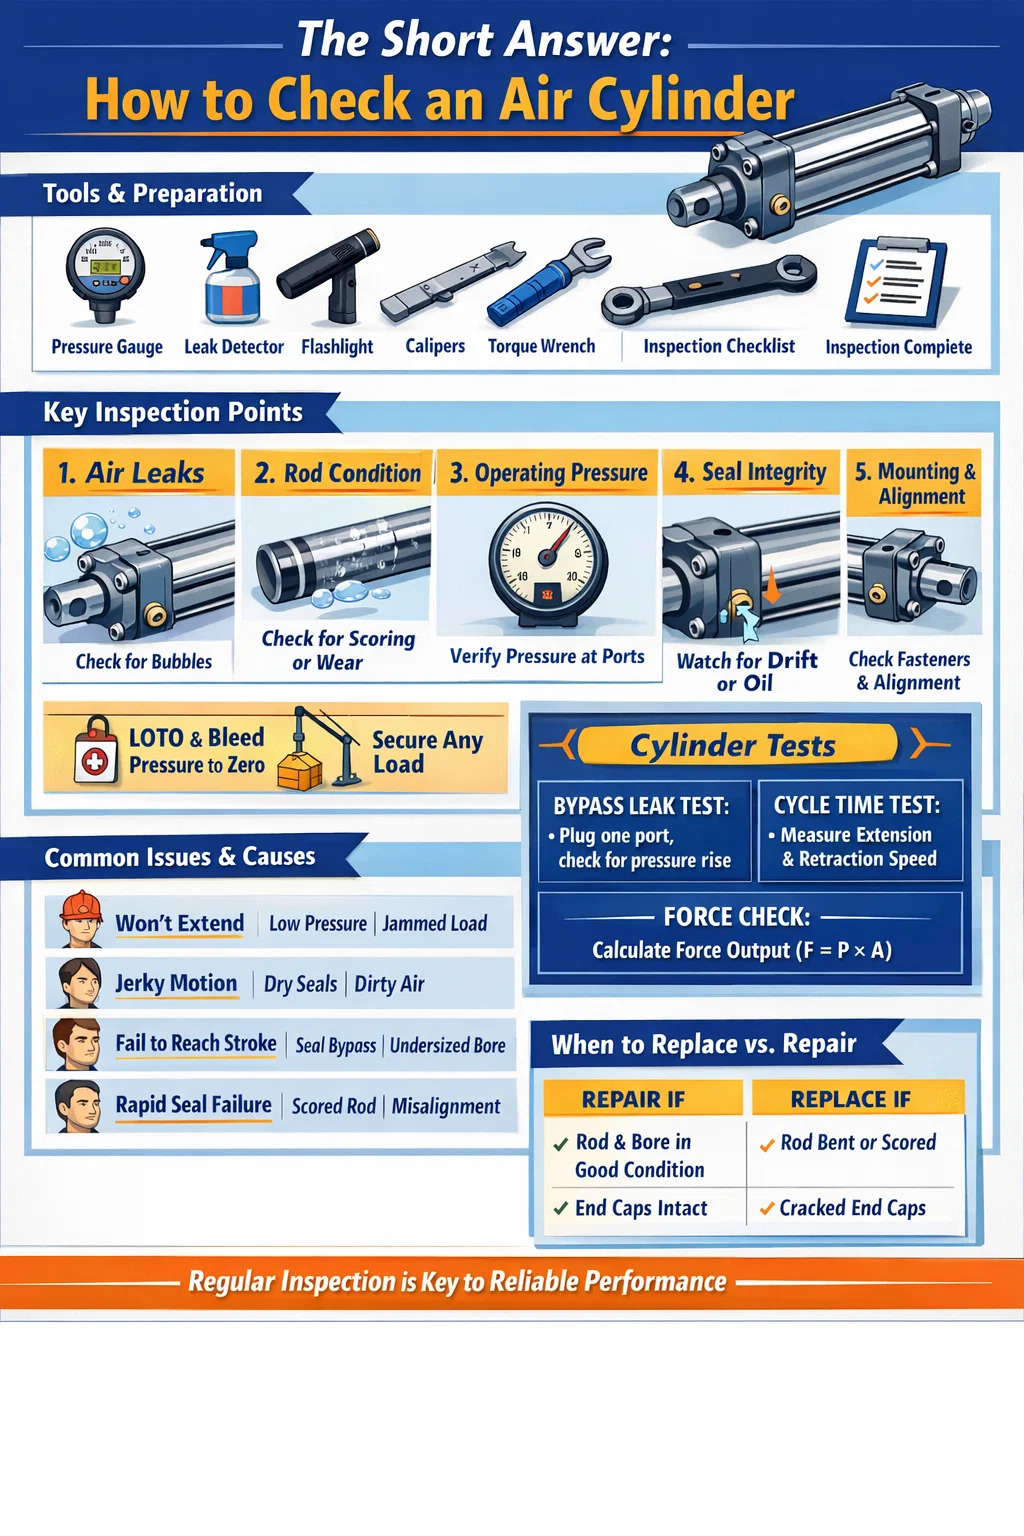


Krátka odpoveď: Ako skontrolovať vzduchový valec
Ak chcete skontrolovať an vzduchový valec , musíte ho skontrolovať v piatich základných oblastiach: únik vzduchu, prevádzkový tlak, stav piestnice, integrita tesnenia a stabilita montáže. Zdravý pneumatický valec by sa mal vysúvať a zasúvať hladko bez váhania, udržiavať tlak bez počuteľných únikov a nevykazovať žiadne viditeľné presakovanie oleja alebo ryhy na tyči. Ak niektorá z týchto podmienok zlyhá, fľaša vyžaduje okamžitú pozornosť pred jej vrátením do prevádzky.
Väčšina porúch vzduchového valca sa nestane náhle. Vyvíjajú sa postupne opotrebovaním, znečistením alebo nesprávnym mazaním. Keď budete vedieť, čo a kedy hľadať, môžete zachytiť problémy v počiatočnom štádiu – skôr, než spôsobia prestoje stroja, chyby produktu alebo bezpečnostné incidenty. Nižšie uvedený kontrolný proces sa vzťahuje na štandardné dvojčinné pneumatické valce, jednočinné valce a najkompaktnejšie alebo vedené varianty valcov používaných v priemyselnej automatizácii.
Nástroje a príprava predtým, ako začnete
Skôr ako sa dotknete vzduchového valca, zoberte si správne nástroje a zabezpečte pracovnú oblasť. Vynechanie prípravy je jedným z najčastejších dôvodov, prečo sú výsledky kontroly vynechané alebo nesprávne prečítané.
Čo budete potrebovať
- Digitálny alebo analógový tlakomer (zodpovedajúci prevádzkovému rozsahu vášho systému)
- Roztok mydlovej vody alebo komerčný sprej na detekciu úniku
- Vyčistite handričku, ktorá nepúšťa vlákna
- Baterka alebo kontrolná lampa
- Momentový kľúč na kontrolu utiahnutia upevňovacích prvkov
- Posuvné meradlá alebo mikrometer na meranie priemeru tyče (pre podrobné kontroly)
- Formulár denníka údržby alebo kontrolného zoznamu kontrol
Bezpečnostné kroky pred kontrolou
Vždy izolujte prívod stlačeného vzduchu do okruhu obsahujúceho valec. Použite postup uzamknutia/označenia (LOTO) na ventile prívodu vzduchu. Odvzdušnite tlak v smere prúdenia na nulu pomocou manuálneho výfukového systému systému alebo odvzdušňovacieho ventilu. Pred dotykom akejkoľvek armatúry, portu alebo upevňovacieho prvku skontrolujte nulový tlak na manometri. Stlačený vzduch aj pri miernom tlaku v dielni – zvyčajne 80 až 120 PSI (5,5 až 8,3 baru) — môže spôsobiť vážne zranenie, ak sa armatúry uvoľnia pod tlakom.
Ak je valec súčasťou vertikálnej nosnej aplikácie (drží lisovaciu hlavu, svorku alebo zdvíhacie zariadenie), mechanicky podoprite záťaž pred odtlakovaním. Pri kontrole sa nikdy nespoliehajte na tlak vzduchu.
Kontrola úniku vzduchu: Najkritickejší krok
Únik vzduchu je jedným z najbežnejších spôsobov poruchy v pneumatických valcoch. Dokonca aj malá netesnosť neustále plytvá stlačeným vzduchom, čo zvyšuje náklady na energiu a znižuje silu pohonu. Únik tak malý, ako je otvor s priemerom 1 mm pri tlaku 7 bar, môže premrhať viac ako 3 600 litrov voľného vzduchu za hodinu , ktorá stojí stovky dolárov ročne len v elektrine – na valec.
Vonkajšie úniky
Znovu natlakujte valec za kontrolovaných a kontrolovaných podmienok. Naneste mydlovú vodu alebo sprej na detekciu netesností na všetky vonkajšie povrchy: armatúry portov, matice spojovacej tyče, spoje koncových uzáverov, oblasť tesnenia tyče (kde piestna tyč vystupuje z predného uzáveru) a všetky skrutky ihlového ventilu vankúša. Dávajte pozor na vytváranie a rast bublín. Pomalý únik môže trvať 10 až 15 sekúnd, kým sa prejaví viditeľné bublanie, takže tento krok neunáhlite.
Venujte zvláštnu pozornosť zóne tesnenia tyče. Neustále sa tvoriace bubliny okolo tyče pri jej pohybe naznačujú opotrebované tesnenie tyče alebo poškodené tesnenie stierača. To je bežné najmä vo valcoch, ktoré sa nahromadili viac ako 5 miliónov cyklov alebo pracovali v špinavom prostredí, kde častice urýchľujú opotrebovanie tesnenia.
Vnútorné netesnosti (obtokové netesnosti)
Vnútornú netesnosť - kde vzduch obchádza tesnenia piestu a prechádza z jednej komory do druhej - je ťažšie zistiť vizuálne, ale spôsobuje rovnako veľa problémov. Príznakom je zvyčajne pomalý alebo unášaný pohyb: valec sa plazí, keď by mal držať polohu, alebo sa pri zaťažení úplne nevysunie alebo nezasunie, dokonca ani pri správnom prívodnom tlaku.
Ak chcete otestovať netesnosti obtoku bez demontáže: s valcom na konci zdvihu v oboch smeroch natlakujte jeden port a uzatvorte opačný výfukový port. Ak sa tlak v upchatej komore časom zvýši, vzduch prechádza cez piest, čo potvrdzuje opotrebované tesnenie piestu. Zdravý valec by sa mal prejaviť nulový nárast tlaku v uzavretej komore počas 60 sekúnd .
Kontrola opotrebenia a poškodenia piestnice
Piestna tyč je jedným z najexponovanejších komponentov v pneumatickom valci. Stotisíckrát sa vysunie a vyklopí, pričom je vystavený okolitému prostrediu pri každom vysúvacom zdvihu. Dokonca aj malá povrchová chyba na tyči urýchli opotrebovanie tesnenia tyče – jednoduchá výmena tesnenia sa zmení na opakované cykly údržby.
Vizuálna kontrola tyče
Tyč utrite handričkou, ktorá nepúšťa vlákna a skontrolujte jej celú odkrytú dĺžku pri dobrom osvetlení. Hľadaj:
- Bodovanie alebo škrabance — pozdĺžne ryhy pozdĺž osi tyče umožňujú únik vzduchu cez tesnenie tyče a sú dôvodom na okamžitú výmenu tyče alebo preleštenie.
- Korózia alebo jamková korózia — hrdzavé škvrny alebo jamky na pochrómovaných tyčiach poškodzujú kontaktnú plochu tesnenia. Varovným signálom je aj ľahká povrchová hrdza, ktorá sa nezotiera.
- Preliačiny alebo ploché škvrny — tieto naznačujú vonkajší vplyv. Ohnutá alebo preliačená tyč vytvára nerovnomerné bočné zaťaženie tesnenia tyče a puzdra.
- Olejový film na povrchu tyče — ľahký, čistý film maziva je normálny v mazaných systémoch. Silné stekanie oleja alebo tvoriace sa kvapôčky naznačujú prepálené tesnenie tyče.
Rozmerová kontrola
V prípade valcov v presných aplikáciách alebo valcov s podozrením na bočné zaťaženie zmerajte priemer tyče vo viacerých bodoch pozdĺž jej dĺžky pomocou posuvných meradiel. Porovnajte s menovitým priemerom tyče a toleranciou výrobcu. Väčšina štandardných vzduchových fliaš ISO 15552 používa kalené a pochrómované oceľové tyče s toleranciou h8 alebo h9 – napr. 25 mm nominálna tyč, prijateľný rozsah priemeru je približne 24,967 mm až 24,987 mm . Akékoľvek merateľné hodnoty kužeľovitosti, oválnosti alebo poddimenzovania naznačujú opotrebovanie, ktoré ohrozuje tesnenie.
Kontrola priamosti tyče
Odstránenú tyč položte na rovnú dosku alebo V-bloky a pomaly ju rolujte. Akékoľvek viditeľné kolísanie alebo vysoké miesta naznačujú ohýbanie. Prípadne namontujte číselník na magnetickú základňu a otáčajte po dĺžke tyče. Maximálny úbytok 0,05 mm na 100 mm dĺžky tyče je bežným akceptačným kritériom. Ohnuté tyče musia byť vymenené – pre tyče pneumatických valcov je neprijateľné vyrovnávanie.
Kontrola prevádzkového tlaku a výkonu valca
Aj keď vzduchový valec nevykazuje žiadne vonkajšie netesnosti a čistú tyč, môže stále fungovať pod špecifikáciou. Testovanie správania pri tlaku a cykle vám poskytne funkčný obraz, ktorý čisto vizuálne kontroly nemôžu poskytnúť.
Overenie napájacieho tlaku
Pripojte kalibrované meradlo čo najbližšie k otvoru valca – ak je to možné, priamo na vstupe. Pri normálnom cyklovaní valca zaznamenajte tlak v portoch vysúvania a zasúvania. Porovnajte tieto namerané hodnoty so špecifikovaným prevádzkovým tlakom pre danú aplikáciu.
Pokles tlaku o viac ako 10–15 % medzi nastavenou hodnotou regulátora a vstupom do fľaše počas pohybu naznačuje nadmerné obmedzenie prietoku v okruhu – čiastočne upchatý regulačný ventil prietoku, poddimenzované prívodné potrubie alebo zanesený tlmič/tlmič na strane výfuku. Tento druh tlakového hladovania spôsobuje pomalý pohyb dokonca aj s mechanicky zdravým valcom.
Meranie rýchlosti a času cyklu
Čas úplného vysúvania a zasúvania načasujte pomocou stopiek alebo pomocou počítadla cyklov PLC stroja. Porovnajte s pôvodnými údajmi o uvedení do prevádzky alebo s predpokladaným časom cyklu výrobcu pri vašom prevádzkovom tlaku. Valec, ktorý predtým dokončil zdvih 200 mm za 0,4 sekundy, ale teraz to trvá 0,7 sekundy – bez zmeny tlaku alebo zaťaženia – vykazuje vnútorné opotrebovanie, priľnutie tesnenia alebo zlyhanie mazania.
Vynútiť kontrolu výstupu
Teoretická výstupná sila pneumatického valca sa vypočíta ako:
F = P × A , kde F je sila (Newtony), P je tlak (Pa) a A je plocha piesta (m²).
Pre valec s priemerom 63 mm pri 6 baroch (600 000 Pa) je teoretická sila natiahnutia približne 1 870 N (190 kgf) . V praxi je skutočná sila znížená trením tesnenia tyče, protitlakom na strane výfuku a akýmikoľvek problémami s mechanickým vyrovnaním. Ak vaša fľaša nedokáže bez problémov premiestniť záťaž, ktorú predtým zvládala, tento výpočet vám pomôže určiť, či je problémom nedostatočný prívodný tlak alebo mechanické poškodenie.
| Veľkosť otvoru (mm) | Plocha piesta (cm²) | Predĺžte silu pri 6 baroch (N) | Predĺžte silu pri 6 baroch (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1 178 | 120 |
| 63 | 31.17 | 1 870 | 191 |
| 80 | 50.27 | 3 016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Kontrola tesnení: Kedy vymeniť bez demontáže
Tesnenia sú komponenty, ktoré sú najviac náchylné na opotrebovanie vo vnútri každého pneumatického valca. Tesnenie piestu, tesnenie tyče a tesnenie stierača sa časom zhoršujú v dôsledku tepelných cyklov, kontaminácie a fyzického namáhania kompresie a rozťahovania. Mnoho technikov čaká, kým sa nepodarí vymeniť tesnenia - ale v tom momente netesné tesnenie často poškodilo susedné komponenty.
Známky opotrebovania tesnenia tyče (viditeľné bez demontáže)
- Mastné zvyšky alebo mokrý vzhľad na povrchu tyče tesne mimo predného krytu
- Vzduch fúkajúci okolo tyče na predĺžení (počuteľné alebo detekovateľné rukou v blízkosti oblasti tesnenia tyče)
- Nahromadenie nečistôt a špiny na tyči, ktorá sa nenachádza inde na stroji – to znamená, že tesnenie stierača už pri zasúvaní tyčku nezoškrabáva
Známky opotrebovania tesnenia piestu (odvodené zo správania)
- Valec sa pri zaťažení pomaly unáša bez akéhokoľvek prikázaného pohybu
- Valec nedokáže udržať upnutú polohu, čo si vyžaduje nepretržitý tlak vzduchu na jej udržanie
- Znížený výstup sily napriek správnemu napájaciemu tlaku – vzduch skôr obchádza piest, než ho tlačí
- Nerovnomerný alebo trhavý pohyb – niekedy nazývaný „stick-slip“ – spôsobený nerovnomerným trením tesnenia, keď sa tesnenie piestu opotrebováva nerovnomerne
Materiál tesnenia a teplota
Štandardné tesnenia pneumatického valca sú vyrobené z NBR (nitrilkaučuku), dimenzované na približne -20 °C až 80 °C . V prostrediach s vyššími teplotami – v blízkosti pecí, autoklávov alebo lisov na tvárnenie za tepla – tieto tesnenia predčasne zlyhajú. Ak váš valec opakovane prehorí tesnenia za menej ako rok v horúcom prostredí, opravou je upgrade na tesnenia PTFE alebo Viton, nie častejšia výmena. Vitonové tesnenia zvyčajne zvládajú nepretržité teploty až do 200 °C .
Kontrola montáže a zarovnania valca
Zlá montáž je zodpovedná za veľké percento predčasných porúch vzduchového valca. Keď je valec nesprávne zarovnaný so svojou dráhou zaťaženia, každý zdvih vytvára bočné zaťaženie tyče a puzdra tyče. To urýchľuje opotrebovanie tesnenia ojnice, môže časom prehnúť piestnu tyč a prípadne poškodiť vývrt hlavne.
Čo skontrolovať pri montáži
- Uťahovací moment upevnenia — pomocou momentového kľúča skontrolujte všetky matice spojovacej tyče, prírubové skrutky a upevňovacie skrutky pätky. V priebehu času vibrácie uvoľňujú upevňovacie prvky. Uvoľnený koncový uzáver môže spôsobiť únik vzduchu v spoji uzáveru; uvoľnené uchytenie nohy môže spôsobiť kývanie valca počas zdvihu, čo vytvára dynamické nesúososti.
- Pripojenie konca tyče — skontrolujte čap vidlice, oko tyče alebo spojenie so závitom na konci tyče/samica. Opotrebenie otvoru čapu vidlice je znakom uhlového nesúososti. Hák alebo koniec tyče by sa mali voľne otáčať, ale bez výraznej radiálnej vôle.
- Rovnosť tela valca — pozrite sa pozdĺž telesa valca a porovnajte ho so smerom pohybu poháňaného nákladu. Akýkoľvek viditeľný uhol medzi osou valca a dráhou zaťaženia indikuje nesprávne nastavenie. Dokonca vychýlenie o 1° na 200 mm zdvihovom valci generuje približne 3,5 mm bočný posun na konci tyče – viac než dosť na vytvorenie merateľného bočného zaťaženia.
- Zariadenia proti otáčaniu — na vodených alebo neotáčavých valcoch skontrolujte, či je drážka pre pero alebo vonkajšia vodiaca tyč neporušená a či nie je opotrebovaná. Zlyhaná funkcia proti rotácii umožňuje, aby sa piestna tyč pri zaťažení otáčala, krútila a poškodzovala hadice a k nej pripojené snímače.
Montážna konzola a nosná konštrukcia
Skontrolujte konzolu alebo rám, na ktorý je valec pripevnený. Praskliny vo zváraných konzolách, predĺžené otvory pre skrutky alebo deformované montážne podložky naznačujú, že valec absorboval rázové zaťaženie, na ktoré nebol navrhnutý. Tieto štrukturálne problémy musia byť opravené – nielen samotný valec. Inštalácia nového valca do prasknutého alebo zdeformovaného držiaka spôsobí rovnakú poruchu za zlomok bežnej životnosti.
Kontrola vankúšikov, portov a správania na konci zdvihu
Mnoho pneumatických valcov je vybavených vnútornými vankúšmi – nastaviteľnými ihlovými ventilmi na každom koncovom uzávere, ktoré obmedzujú prietok výfukových plynov na konci zdvihu a plynule spomaľujú piest, aby sa zabránilo nárazu. Keď vankúšiky zlyhajú alebo sú nesprávne nastavené, piest silno narazí na koncový uzáver pri každom cykle. Postupom času to spôsobí únavu kovu v koncovom uzávere, uvoľní spojovacie tyče a môže prasknúť hlaveň.
Kontrola nastavenia vankúša
Pri normálnom cyklovaní valca počúvajte a sledujte spomalenie na konci zdvihu. Správne odpružený valec by mal citeľne spomaliť a na konci zdvihu doraziť jemným zastavením – nie silným treskom. Ak na konci zdvihu počujete náraz kov na kov, ihla vankúša je príliš otvorená (nedostatočne obmedzuje) alebo je opotrebované tesnenie vankúša vo vnútri koncového uzáveru a jeho výmena vyžaduje demontáž.
Nastavujte poduškový ihlový ventil vždy o štvrť otáčky a pozorujte účinok. Cieľom je čo najjemnejšie zastavenie bez vytvárania efektu „odrazu späť“ – kde nadmerné obmedzenie spôsobí, že sa valec zastaví tesne pred koncom zdvihu. Väčšina výrobcov odporúča nastavenie tlmiča, ktoré privedie piest do pokoja po približne 5–15 mm zdvihu pred mechanickým zastavením.
Kontrola vzduchových otvorov a armatúr
Skontrolujte všetky závitové pripojenia vzduchového portu. Hľadajte poškodené závity, spojky s krížovým závitom alebo prasknuté telesá zasúvacej spojky. Armatúra, ktorá bola opakovane odstránená a znovu inštalovaná do hliníkových koncoviek, nakoniec odstráni závity – ak sa to zistí včas, závitová vložka (Helicoil) môže opraviť port bez výmeny koncovky. Ak sa nechá, kým sa armatúra pod tlakom nevytiahne, musí sa zvyčajne vymeniť celý koncový uzáver.
Skontrolujte, či nie sú upchaté tlmiče a tlmiče výfuku. Zablokovaný výfuk vytvára protitlak, ktorý bráni pohybu valca, čím sa znižuje efektívna sila a spomaľujú sa časy cyklov. V znečistenom prostredí by sa tlmiče výfuku mali čistiť alebo meniť každý deň 6 až 12 mesiacov ako štandardná položka údržby.
Kontrola mazania: Bezolejové vs. mazané valce
Moderné pneumatické valce sú čoraz viac konštruované ako bezolejové jednotky – používajúce samomazné tesnenia a puzdrá impregnované PTFE, ktoré nevyžadujú externé mazanie. Staršie systémy a vysokovýkonné valce sa však zvyčajne spoliehajú na mazací systém vedenia (olejovač) pred vzduchovým okruhom, ktorý dodáva riadenú hmlu oleja do prúdu vzduchu.
Pre systémy mazaných valcov
- Skontrolujte hladinu oleja v miske maznice. Suchá maznica je jednou z najčastejších príčin predčasného opotrebovania tesnenia. Doplňte typ oleja špecifikovaný výrobcom – zvyčajne Turbínový olej ISO VG 32 alebo ekvivalent . Nepoužívajte ťažký strojový olej; kvapky sú príliš veľké na to, aby sa efektívne pohybovali vzduchovým okruhom.
- Skontrolujte rýchlosť odkvapkávania maznice – zvyčajne nastavená na 1 kvapka na 10 štandardných kubických stôp (SCF) prúdu vzduchu alebo podľa špecifikácie výrobcu valca. Príliš málo oleja spôsobuje opotrebovanie; príliš veľa oleja spôsobuje hromadenie oleja v telese ventilov a valcoch, čo vedie k lepeniu a kontaminácii.
- Ak systém bežal dlhší čas bez oleja, jednoducho nenaplňte maznicu a obnovte prevádzku. Na suchých tesneniach, ktoré bežali bez mazania, sa mohli vytvoriť mikrotrhliny, ktoré po obnovení oleja nebudú správne tesniť.
Pre bezolejové valce
Bezolejové valce by sa nikdy nemali používať za maznicou. Privádzanie oleja do valca určeného na prevádzku so suchým vzduchom kontaminuje PTFE tesnenia, napučiava určité tesniace materiály a priťahuje vzduchom prenášaný prach, ktorý sa vo vnútri valca mení na brúsnu pastu. Ak má vaše zariadenie centralizovaný systém distribúcie mazaného vzduchu, bezolejové valce musia byť vedené cez vyhradenú nemazanú odbočku s koalescenčným filtrom, aby sa odstránil prípadný únik oleja.
Kontrola hlavne vzduchového valca a koncových uzáverov
Valec valca (rúrka tela) a koncové uzávery sú konštrukčné komponenty. Aj keď pri bežnej prevádzke zriedkavo zlyhajú, sú vystavené únavovému zaťaženiu pri každom cykle a môžu sa vyvinúť trhliny alebo deformácie pri abnormálnych podmienkach zaťaženia – pretlakové udalosti, rázové zaťaženia alebo dlhodobé nesprávne nastavenie.
Kontrola sudov
Keď je valec bez napätia, vizuálne skontrolujte vonkajšok hlavne po celej dĺžke. Hľadaj:
- Preliačiny, deformácia alebo vydutie – vydutý valec naznačuje, že vo valci bol pretlak alebo silný bočný náraz.
- Korózia na hliníkových alebo oceľových sudoch — povrchová korózia oslabuje stenu a môže prípadne umožniť vytvorenie vlasovej trhliny. Pri spracovaní potravín alebo vo vonkajšom prostredí je to obzvlášť dôležité.
- Stav spojovacej tyče — na valcoch spojovacej tyče (najbežnejší typ) skontrolujte rovnosť každej spojovacej tyče a skontrolujte, či na závitových častiach nie sú praskliny. Ohnutá spojovacia tyč naznačuje, že valec absorboval nárazové zaťaženie kolmé na jeho os.
Kontrola koncového uzáveru
Skontrolujte oba koncové uzávery, či nemajú praskliny – najmä okolo vstupných otvorov a v rohoch, kde prechádzajú spojovacie tyče. Vlasové praskliny sú často viditeľné len pri zväčšení alebo pri testovaní penetrantu farbiva. Akákoľvek potvrdená prasklina na koncovom uzávere je povinnou výmenou – komponenty pod tlakom so štrukturálnymi trhlinami nemožno opraviť zváraním, vypĺňaním alebo lepením.
Kompletný kontrolný zoznam vzduchovej fľaše
Tento kontrolný zoznam použite počas plánovanej údržby alebo pri vyšetrovaní sťažnosti na výkon valca. Potvrdenie v každej kategórii znamená, že valec je v prevádzkyschopnom stave. Akýkoľvek výsledok zlyhania by mal spustiť príslušné nápravné opatrenie predtým, ako sa fľaša vráti do výroby.
| Položka kontroly | Metóda | Podmienka prejsť | Neúspešná akcia |
|---|---|---|---|
| Vonkajšie úniky vzduchu | Mydlový roztok pod tlakom | Žiadne bubliny na žiadnom spoji alebo tesnení | Dotiahnite armatúry alebo vymeňte tesnenia |
| Únik vnútorného bypassu | Skúška zástrčky a tlaku | Nulový nárast tlaku za 60 sekúnd | Demontujte a vymeňte tesnenia piestu |
| Povrch piestnice | Vizuálna kontrola stierania | Žiadne ryhy, hrdza ani preliačiny | Vymeňte alebo znovu pochrómujte tyč |
| Rovnosť tyče | Ukazovateľ číselníka na V-blokoch | ≤ 0,05 mm na 100 mm | Vymeňte tyč |
| Prívodný tlak na porte | Inline tlakomer | V rámci 10 % nastavenej hodnoty počas pohybu | Jasné obmedzenia, kontrola veľkosti riadku |
| Uťahovací moment upevnenia | Momentový kľúč | Podľa špecifikácie žiadny pohyb | Opätovný krútiaci moment na špecifikáciu |
| Chovanie vankúša | Sledujte pohyb na konci zdvihu | Plynulé spomalenie, žiadny náraz | Nastavte ihlu alebo vymeňte tesnenie vankúša |
| Stav hlavne a koncovky | Vizuálna kontrola | Žiadne praskliny, preliačiny ani korózia | Vymeňte poškodený komponent |
| Hladina mazacieho oleja | Vizuálna kontrola hladiny misy | Olej viditeľný v priezore | Doplňte olej správnej triedy |
| Tlmič výfuku | Kontrola prietoku / vizuálna | Neobmedzený prietok výfukových plynov | Vyčistite alebo vymeňte tlmič výfuku |
Ako často by ste mali kontrolovať pneumatický valec
Frekvencia kontrol závisí od pracovného cyklu valca, prostredia a kritickosti procesu. Neexistuje žiadny univerzálny interval — valec v prevádzke na 3 zmeny denne, 7 dní v týždni v prašnej zlievarni si vyžaduje oveľa častejšiu pozornosť ako jeden cyklus dvakrát za zmenu v čistej montážnej miestnosti.
| Podmienka | Odporúčaný interval kontroly | Interval výmeny tesnenia |
|---|---|---|
| Ľahká prevádzka, čisté prostredie | Každých 12 mesiacov | Každých 3–5 rokov alebo 20 miliónov cyklov |
| Stredná záťaž, normálne priemyselné prostredie | Každých 6 mesiacov | Každých 1–2 roky alebo 10 miliónov cyklov |
| Ťažké, prašné alebo vlhké prostredie | Každé 3 mesiace | Ročne alebo 5 miliónov cyklov |
| Vysoká teplota alebo vystavenie chemikáliám | Mesačné vizuálne; štvrťročná úplná kontrola | Každých 6 mesiacov |
Okrem časových intervalov implementujte spúšťače založené na podmienkach. Kedykoľvek sa na valci objaví nový príznak – pomalší čas cyklu, nový hluk, porucha snímača polohy alebo viditeľný únik – považujte to za neplánovanú kontrolnú udalosť, bez ohľadu na to, kedy bola dokončená posledná naplánovaná PM. Čakanie na ďalší plánovaný interval, keď sa už symptómy objavili, znamená čakať na zlyhanie.
Bežné problémy so vzduchovým valcom a ich hlavné príčiny
Pri kontrole pneumatického valca, schopnosť vysledovať symptóm späť k jeho hlavnej príčine šetrí čas a zabraňuje opakovaným poruchám. Nižšie sú uvedené najčastejšie problémy a ich najpravdepodobnejšie zdroje.
Valec sa nevysunie ani nezasunie
- Žiadny napájací tlak – skontrolujte funkciu elektromagnetického ventilu a jednotku FRL
- Zadretie piestnice — spôsobené nedostatkom mazania alebo silným opotrebovaním puzdra ojnice
- Vonkajšia mechanická prekážka – zaťaženie je zaseknuté alebo je valec mechanicky zablokovaný na konci zdvihu
- Poduškový ihlový ventil je príliš zatvorený – valec sa zastaví skôr, než dosiahne koncový uzáver v dôsledku zachyteného výfukového tlaku
Valec sa pohybuje nepravidelne alebo trhaným pohybom
- Lepidlo zo suchých tesnení – pridajte mazanie alebo upgradujte na model s predmazaným valcom
- Znečistený prívod vzduchu – častice alebo voda v prívode vzduchu spôsobujú nerovnomerné trenie. Skontrolujte a servisujte vzduchový filter a odlučovač vody.
- Poddimenzované ventily na reguláciu prietoku – nedostatočný prietok spôsobuje správanie pri love. Skontrolujte požiadavky na prietok v porovnaní s menovitým Cv inštalovaným ventilom.
Valec pri zaťažení nedosiahne koniec zdvihu
- Prevádzkový tlak je príliš nízky — skontrolujte nastavenú hodnotu regulátora a skontrolujte pokles tlaku v dlhých prívodných vedeniach
- Veľkosť diery je poddimenzovaná pre zaťaženie – prepočítajte požadovanú silu pomocou F = P × A a v prípade potreby zmeňte dieru
- Silný obtok tesnenia piestu – valec nedokáže vytvoriť plný tlak v komore, pretože vzduch prechádza cez piest rýchlejšie, ako sa dodáva
Rýchle a opakované zlyhanie tesnenia
- Znečistený privádzaný vzduch – častice už od 10 mikrónov pôsobia ako abrazíva na tesniace pery. Nainštalujte 5-mikrónový koalescenčný filter proti prúdu.
- Poškodený povrch tyče – poškodená tyč zničí nové tesnenia v priebehu niekoľkých dní. Tyč musí byť opravená skôr, ako výmena tesnenia spôsobí nejaký rozdiel.
- Nesprávne vyrovnaný valec – bočné zaťaženie nerovnomerne poškodzuje tesniace okraje. Pred opätovným utesnením opravte zarovnanie.
- Nesprávny materiál tesnenia pre životné prostredie – upgradujte materiál tesnenia tak, aby zodpovedal skutočnej prevádzkovej teplote a vystaveniu chemikáliám.
Kedy vymeniť celý vzduchový valec alebo ho opraviť
Nie každý problém s valcom vyžaduje úplnú výmenu. Súpravy tesnení pre štandardné veľkosti valcov ISO sú široko dostupné a lacné – výmena tesnení vo valci s priemerom 63 mm je zvyčajne drahá pod 20 dolárov po častiach oproti 80 – 250 USD za nový ekvivalentný valec. Výmena tesnenia sa však oplatí len vtedy, ak sú ostatné komponenty stále v prevádzkyschopnom stave.
Oprava je správnou voľbou, keď:
- Vývrt hlavne je hladký a v rámci tolerancie (bez ryhovania alebo korózie)
- Piestna tyč je rovná a jej povrchová úprava je neporušená
- Koncovky sú bez prasklín a závity sú v dobrom stave
- Valec neprekročil približne 50 % svojej predpokladanej životnosti
- Identický náhradný diel má dlhú dodaciu dobu a výroba nemôže čakať
Vymeňte valec, keď:
- Vývrt hlavne je ryhovaný alebo skorodovaný – nové tesnenia rýchlo zlyhajú na poškodenom povrchu vývrtu
- Prút je ohnutý, hlboko ryhovaný alebo pod minimálnym priemerom — prúty sa v teréne nedajú spoľahlivo opraviť
- Závity koncoviek sú odizolované alebo koncovky sú prasknuté
- Valec bol viackrát opravovaný a v krátkych intervaloch stále zlyháva – vzor opakovaného zlyhania signalizuje systémový problém (nesprávny valec pre danú aplikáciu), ktorý oprava nevyrieši
- Valec má neštandardnú alebo zastaranú veľkosť, kde už nie sú k dispozícii súpravy tesnení
Pred objednaním výmeny kompletne zdokumentujte špecifikácie existujúceho valca: priemer otvoru, dĺžku zdvihu, spôsob montáže (tiahlo, profilové telo alebo okrúhle telo), veľkosť a umiestnenie otvoru, typ závitu na konci tyče a všetky špeciálne vlastnosti (nehrdzavejúca oceľ, magnetický piest, špecifikácia čistých priestorov). Objednávanie valca s nesprávnou polohou portu alebo typom konca tyče si bude vyžadovať dodatočnú mechanickú úpravu a ďalšie oneskorenie opravy. $